Energiekette für Werkzeugmaschinen: Der komplette Auswahlleitfaden
Was eine Energiekette an einer Werkzeugmaschine wirklich leistet
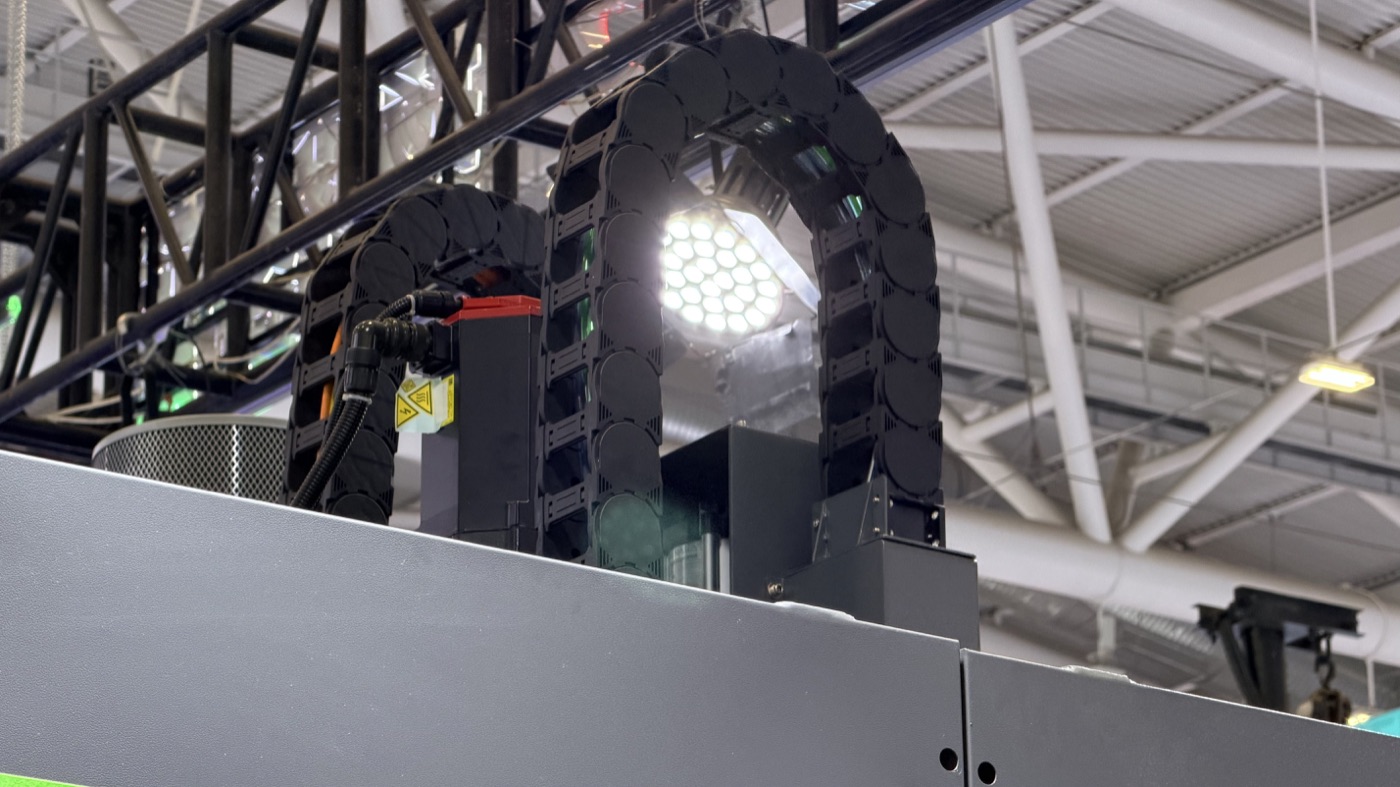
Eine Energiekette für Werkzeugmaschinen ist nicht einfach eine Kunststoffschleife, die Kabel ordentlich hält. Sie ist ein Bewegungsbauteil: Sie legt den Biegeradius fest, den die Kabel erreichen dürfen, sie steuert die Abstützung während der Beschleunigung der Achse und sie trennt Leistungsadern von Encoder- und Signalleitungen, damit elektrische Störungen nie in den Regelkreis gelangen. Wird die Kette falsch gewählt, zeigt sich das selten an der Kette selbst. Es zeigt sich als gebrochenes Encoderkabel, als Fehlalarm am Umrichter oder als Kühlmittelschlauch, der nach acht Monaten aufreißt.
Deshalb behandeln Werkzeugmaschinenhersteller die Kette als Teil der Achskonstruktion und nicht als Zubehör, das am Projektende eingekauft wird. Sie muss denselben Lastkollektivstand halten wie Linearführung und Kugelgewindetrieb, in der Regel mehrere Millionen Hübe über die Lebensdauer der Maschine.
Drei Bauarten, die an Werkzeugmaschinen vorkommen
Nahezu jede an einer Werkzeugmaschine verbaute Kette gehört zu einer von drei Bauarten. Die Wahl richtet sich nach Hub, Geschwindigkeit, Späne- und Kühlmittelbelastung sowie nach der Masse des Kabelpakets.
| Bauart | Typischer Einsatz | Stärken | Grenzen |
|---|---|---|---|
| Kunststoff (PA66) | Vertikal- und kurze Horizontalachsen, Werkzeugwechsler, X/Y/Z an Vertikal-BAZ | Leicht, leise, keine Schmierung, kühlmittelbeständig | Geringere Traglast, schwächer bei heißen Spänen |
| Stahl | Schwere Portalachsen, lange Hübe, hohe Spänebelastung | Hohe Festigkeit und Wärmebeständigkeit | Höhere bewegte Masse, lauter, schmierbedürftig |
| Hybrid / Kunststoff mit Stahlbolzen | Lange horizontale Hübe bei hoher Geschwindigkeit | Kunststoffkörper mit verstärkten Bolzen und Gelenken | Höhere Kosten, richtige Bolzengüte entscheidend |
Für die meisten Vertikal-BAZ und Graviermaschinen ist glasfaserverstärktes PA66 die richtige Antwort. Bei einem fünf Meter langen Portal mit schwerem Spindelkopf ist Stahl oder eine Hybridbauart über die Lebensdauerwirtschaftlichkeit meist günstiger.
Fünf Kennwerte entscheiden über das Überleben der Kette
Diese fünf Zahlen entscheiden fast alles. Wer sie falsch wählt, rettet die Kette auch mit sorgfältigster Montage nicht.
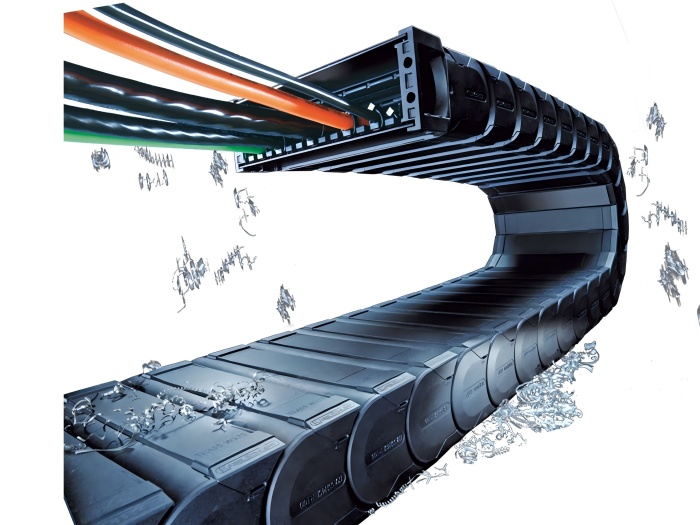
- Innenhöhe und Innenbreite: Den Innenraum für das tatsächliche Kabelpaket plus 10 bis 20 Prozent Luft bemessen. Übereinanderliegende Kabel scheuern aneinander; Innentrenner und Etagen halten jede Leitung in ihrer Spur.
- Biegeradius: Der Mindestbiegeradius des steifsten Kabels, multipliziert mit einem Sicherheitsfaktor, bestimmt den Kettenradius. Nie unter den Wert des Kabelherstellers gehen – und beachten, dass Kettenradius und Kabelbiegeradius von unterschiedlichen Bezugspunkten gemessen werden.
- Hublänge: Die benötigte Kettenlänge ist etwa der halbe Hub plus Bogen, plus Zugabe an beiden Enden für Festpunkt und Mitnehmer.
- Geschwindigkeit und Beschleunigung: Oberhalb von etwa 2 m/s im Horizontalbetrieb beginnt eine gleitende Kette abzuheben und zu schlagen. Rollen oder Führungsrinne werden dann zur Pflicht.
- Zusatzlast: Das Gewicht pro Meter aller Kabel und Schläuche summieren und das Gewicht von Haltern und Steckern in der Kette addieren. Die meisten vorzeitigen Ausfälle an Werkzeugmaschinen entstehen durch Unterschätzen dieser Zahl.
Die Kette zur Maschinenart passend wählen
Verschiedene Werkzeugmaschinen belasten ihre Ketten sehr unterschiedlich; eine Konstruktion, die an einer Maschine funktioniert, versagt an der anderen.
Vertikale Bearbeitungszentren
Kurze, schnelle Hübe, oft an der Säule oder in der Schutzeinhausung. Die Kette ist überwiegend gefaltet, daher dominiert Gelenkverschleiß im Bogen als Ausfallursache. Großzügiger Radius und eine Kette mit reibungsarmem Gelenk.
Graviermaschinen und Senkerodiermaschinen
Sehr hohe Beschleunigung bei kurzen Hüben, feine Signalkabel direkt neben der Spindelleistung. Elektrische Trennung ist wichtiger als mechanische Festigkeit: Signalleitungen in eigenem Fach führen und die Kette sauber erden.
Portal-Bearbeitungszentren
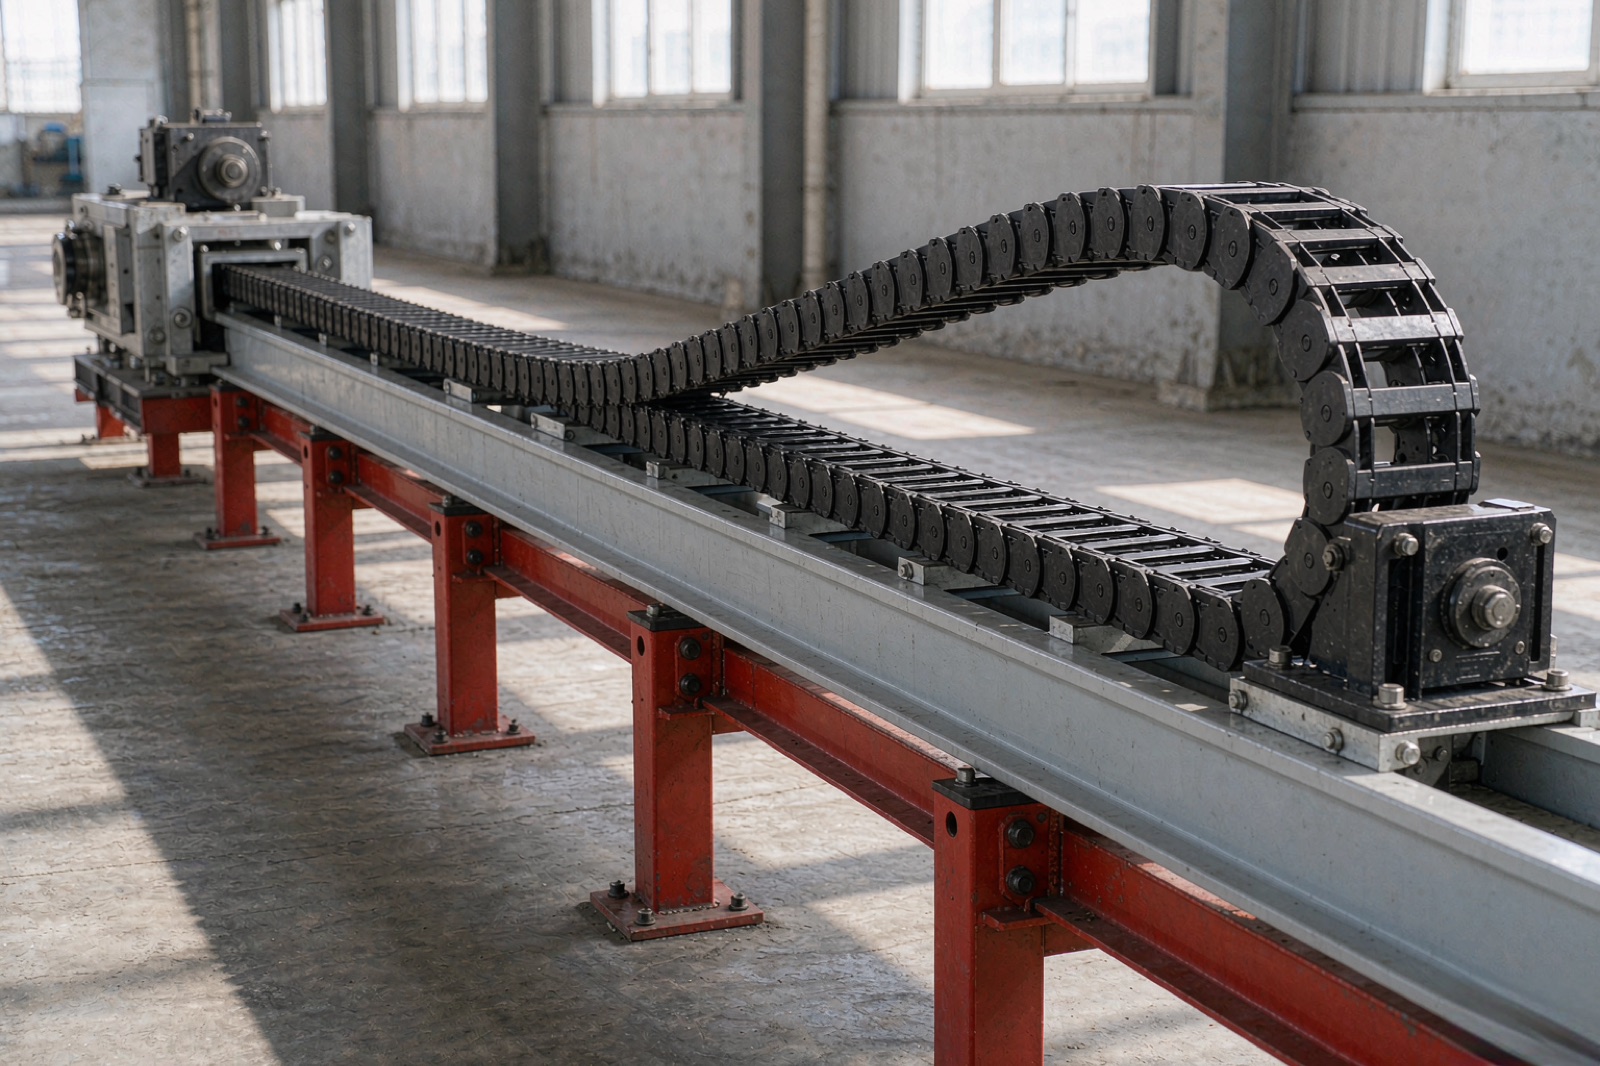
Langer horizontaler Verfahrweg mit schwerem Bündel. Hier entscheiden Gleit- oder Rollenbauart, die Ausrichtung der Führungsrinne und das Kabelgewicht pro Meter. Ein durchhängender Obertrum, der auf dem Untertrum schleift, zerstört das Kabel weit vor dem Verschleiß der Kette.
Funkenerosions- und Drahterodiermaschinen
Dielektrikum, feine Drähte, hochfrequente Impulse. Auf gute Chemikalienbeständigkeit achten und Bauformen vermeiden, in denen Fluid im Innenraum steht.
Montagedetails hinter den meisten Ausfällen
Ketten versagen selten, weil der Katalogwert falsch war. Sie versagen wegen kleiner Montageentscheidungen.
- Der Festpunkt ist nicht starr verankert, sodass die Kette mit der Zeit seitlich wandert.
- Kabel werden am Hubende straff gezogen, statt 10 bis 20 Prozent Lose zu erhalten.
- Schwere Kabel liegen auf leichten, die dadurch im Bogen gequetscht werden.
- Das Kabelpaket ist nicht mittig, die Kette verwindet sich und die Bolzen verschleißen einseitig.
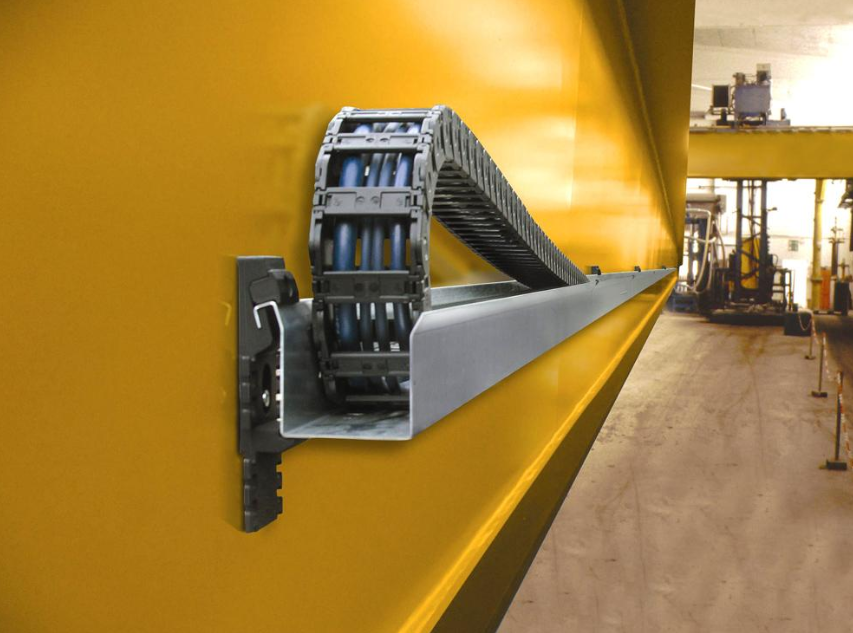
- Die Führungsrinne ist um wenige Millimeter versetzt – genug, um die Seitenlasche in einem Jahr durchzuscheuern.
Alles davon ist bei der Inbetriebnahme günstig zu beheben und teuer, wenn die Maschine bereits ausgeliefert ist.
Inspektion und Wechselintervall
Die Kette ist im gleichen Intervall zu prüfen wie die Linearführung: Längenänderung über die Gesamtlänge, Scheuerspuren an den Seitenlaschen, Spiel in den Bolzen und Abrieb der Kabelmäntel im Bogen. Eine Längung über etwa 1 bis 2 Prozent oder sichtbares Bolzenspiel zeigt das nahende Lebensende. Ein Kettentausch ist ein Aufwand von wenigen Stunden; ein gerissenes Encoderkabel in laufender Produktion kostet deutlich mehr.
Den richtigen Lieferanten für Werkzeugmaschinen-Ketten wählen
Achten Sie auf einen Lieferanten, der Innenhöhe, Innenbreite, Biegeradius und Teilung als unabhängig kombinierbare Optionen anbietet, weil Werkzeugmaschinenachsen selten Standardmaßen folgen. Fragen Sie nach der Traglast pro Meter und der empfohlenen Höchstgeschwindigkeit bei Ihrem Hub, nicht nur nach einer pauschalen Geschwindigkeitsangabe. Ein Lieferant mit echter Anwendungserfahrung sagt Ihnen auch, wann eine Kunststoffkette die falsche Wahl ist – hilfreicher als ein Katalog, der zu allem ja sagt.
SONDA fertigt Kunststoff- und Hybrid-Energiekette für Werkzeugmaschinenachsen, mit modularen Gliedern, Innentrennern und kundenspezifischen Radien, und berät zur passenden Gleit- oder Rollenkonfiguration für Ihren Hub, Ihre Geschwindigkeit und Ihre Kabellast.
Sie brauchen Unterstützung bei der Auslegung einer Energiekette für Ihre Werkzeugmaschine?
Nennen Sie uns Verfahrweg, Kabelliste, Verfahrgeschwindigkeit und Einbaulage. Unsere Ingenieure melden sich mit empfohlener Kettenserie, Biegeradius und Montagelayout – in der Regel innerhalb eines Werktags.
Energiekette für lange Verfahrwege: Leitfaden zur Kabelführung bei langen Hüben