工作機械用ケーブルキャリア:完全選定ガイド
工作機械用ケーブルキャリアの実際の役割
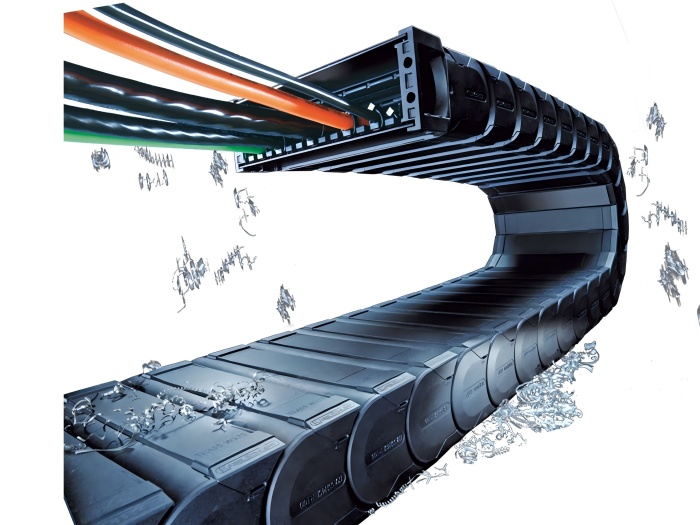
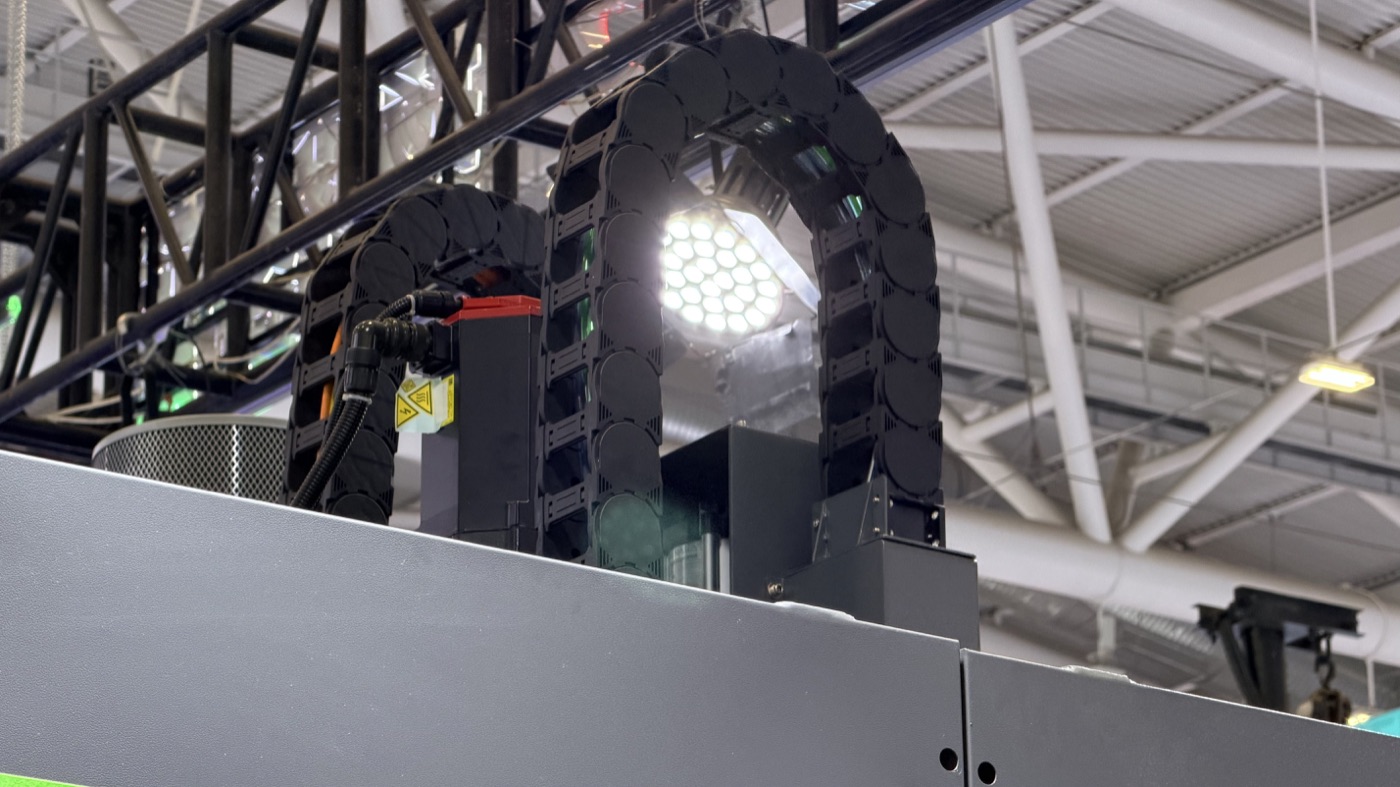
工作機械用ケーブルキャリアは、ケーブルを整理するだけのプラスチックの輪ではありません。モーション部品です。ケーブルが取り得る曲げ半径を規定し、軸の加減速時にケーブルをどう支えるかを制御し、動力線とエンコーダ・信号線を分離して電気ノイズが制御ループに届かないようにします。選定を誤ったとき、症状はキャリア自体には現れません。エンコーダケーブルの断線、ドライブの誤警報、8か月で裂けるクーラントホースとして現れます。
だからこそ工作機械メーカーは、キャリアをプロジェクト終盤に買う付属品ではなく、軸設計の一部として扱います。リニアガイドやボールねじと同じデューティサイクル、つまり機械寿命のあいだに数百万ストロークに耐える必要があります。
工作機械で見られる3つの形式
工作機械に搭載されるキャリアはほぼ3つの構造に分類でき、選択はストローク長、速度、切粉やクーラントへの曝露、ケーブル束の質量で決まります。
| 形式 | 典型的な用途 | 長所 | 限界 |
|---|---|---|---|
| プラスチック(PA66) | 垂直軸や短い水平軸、ツールチェンジャ、立形マシニングセンタのX/Y/Z | 軽量、低騒音、給油不要、クーラントに強い | 許容荷重が低い、高温切粉環境に弱い |
| スチール | 重量ガントリー軸、長ストローク、切粉負荷が大きい用途 | 高強度・耐熱 | 可動質量が大きい、騒音、給油が必要 |
| ハイブリッド/鋼ピン補強プラスチック | 高速の長い水平ストローク | プラスチック本体に強化ピンとジョイント | コスト高、ピングレードの選定が重要 |
大半の立形マシニングセンタや彫刻機には、ガラス繊維強化PA66が正解です。5メートルのガントリーで主軸ヘッドが重い場合は、機械寿命で見るとスチールかハイブリッドのほうが経済的です。
キャリアが生き残るかを決める5つの数値
ほぼすべてはこの5つの数値で決まります。ここを外すと、どれほど丁寧に設置してもキャリアは救えません。
- 内側の高さと幅:実際のケーブル束に10〜20%の余裕を加えて設計します。積み重ねたケーブルは互いに擦れるため、内部セパレーターと棚で各線を専用のレーンに収めます。
- 曲げ半径:束の中で最も硬いケーブルの最小曲げ半径に安全率を掛けた値がキャリア半径になります。ケーブルメーカーの値を下回ってはいけません。また、キャリア半径とケーブル曲げ半径は基準点が異なる点に注意します。
- ストローク長:必要なチェーン長は、おおむねストロークの半分に曲げ円弧を加え、固定端と可動端の余裕を足した値です。
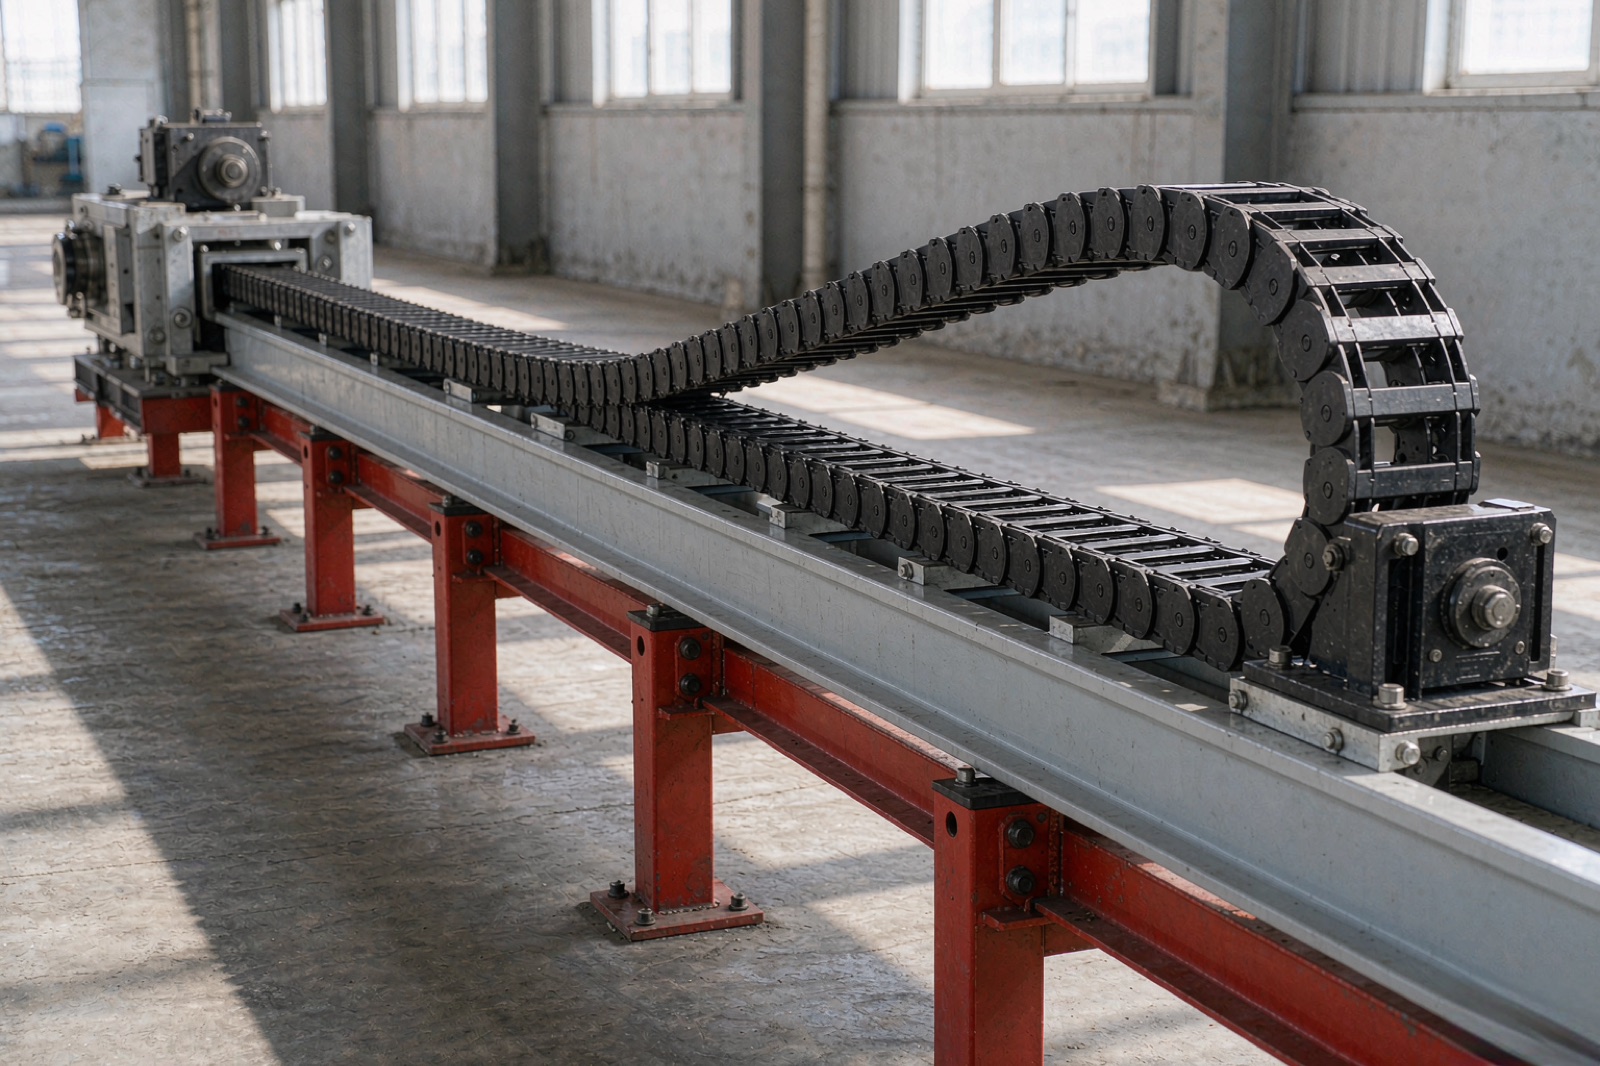
- 速度と加速度:水平走行でおよそ2m/sを超えると、滑動式チェーンは浮き上がり打音が出ます。ローラーやガイドトラフは選択肢ではなく必須になります。
- 追加荷重:ケーブルとホースの1mあたり重量を合計し、チェーン内を走るブラケットやコネクタの重量を加えます。工作機械の早期故障の多くはこの数値の過小評価から起こります。
機械の種類に合わせた選定
工作機械の種類によってキャリアへの負荷のかかり方は大きく異なり、ある機械で成功した設計が別の機械では破綻します。
立形マシニングセンタ
短く速い動きで、コラム上やカバー内に搭載されることが多い形式です。キャリアは大半の時間を折り畳まれて過ごすため、曲げ部のジョイント摩耗が主要な故障モードになります。曲げ半径に余裕を取り、低摩擦ジョイントのチェーンを選びます。
彫刻機・型彫り放電加工機
短いストロークで非常に高い加速度、しかも主軸動力の隣を細い信号線が走ります。機械的強度よりも電気的分離が重要で、信号線を専用の区画に通し、キャリアを確実に接地します。
ガントリー形マシニングセンタ
長い水平走行と重いケーブル束。ここでは滑動式かローラー式か、ガイドトラフの芯出し、1mあたりのケーブル重量が結果を決めます。上段がたわんで自分の下段に擦れると、チェーンが摩耗するよりはるかに早くケーブルが壊れます。
放電加工機・ワイヤカット放電加工機
絶縁性の加工液、細線、高周波パルス。耐薬品性の高いキャリアを選び、液が内部に溜まる構造は避けます。
故障の裏側にある設置の詳細
キャリアが故障するのはカタログ値が間違っていたからではありません。小さな設置判断のためです。
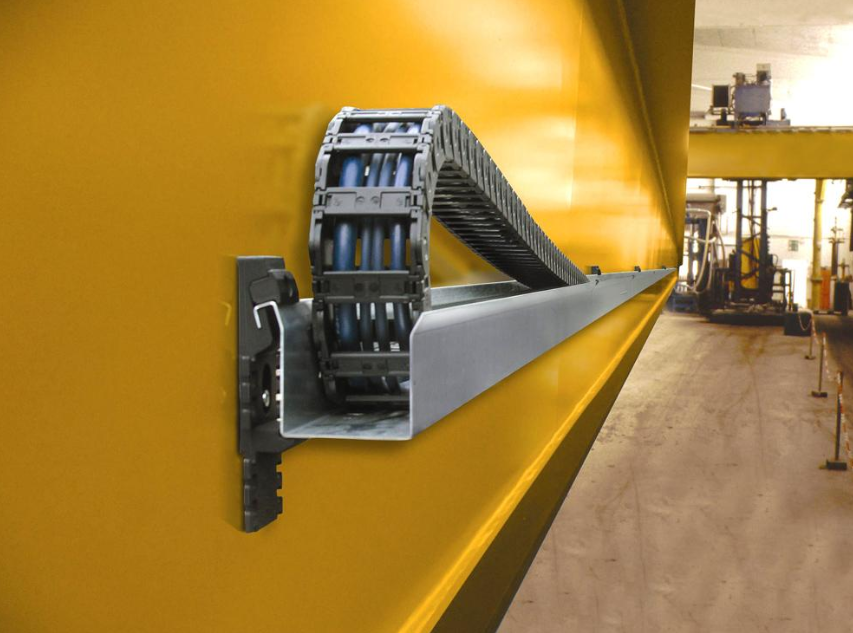
- 固定端が剛結されず、時間とともにチェーンが横へ流れる。
- ストローク端でケーブルをピンと張ってしまい、10〜20%の弛みを与えていない。
- 重いケーブルを軽いケーブルの上に載せ、曲げ部で細線を潰している。
- ケーブル束が中心にないためチェーンがねじれ、ピンが片側だけ摩耗する。
- ガイドトラフが数ミリずれており、1年でチェーン側板を摩耗させる。
いずれも立ち上げ時なら安価に直せますが、出荷後は高くつきます。
点検と交換時期
キャリアはリニアガイドと同じ周期で点検します。全長の伸び、側板の摩耗痕、ピンのガタ、曲げ部のケーブル外被の擦れを確認します。伸びが1〜2%を超える、またはピンに目立つガタがあれば寿命間近です。キャリア交換は数時間の作業ですが、生産中にエンコーダケーブルが断線すればはるかに大きな損失になります。
工作機械用キャリアのサプライヤー選び
内側高さ、内側幅、曲げ半径、ピッチを独立した組み合わせ可能な選択肢として見積もれるサプライヤーを選びます。工作機械の軸は標準寸法どおりになることは稀だからです。また、一般的な速度定格だけでなく、1mあたりの許容荷重と、そのストローク長での推奨最高速度を確認します。実際のアプリケーション経験のあるサプライヤーは、プラスチックキャリアが不適切なケースも教えてくれます。何にでも「対応可能」と答えるカタログより有用です。
SONDAは工作機械軸向けにプラスチックおよびハイブリッドのケーブルキャリアを製作しており、モジュール式リンク、内部セパレーター、カスタム曲げ半径に対応し、ストローク・速度・ケーブル荷重に合う滑動式またはローラー式の構成をご提案します。
工作機械用ケーブルキャリアの選定でお困りですか?
ストローク長・収納するケーブル・走行速度・取付方向をお知らせください。推奨シリーズ、曲げ半径、設置レイアウトを通常1営業日以内にご提案します。
長距離走行ケーブルキャリア:長ストロークケーブル管理の完全ガイド