Energiekette für Erodier- und Drahtschneidmaschinen: Öl, Wasser, Schlamm
Warum Erodieren eine eigene Spezifikation ist
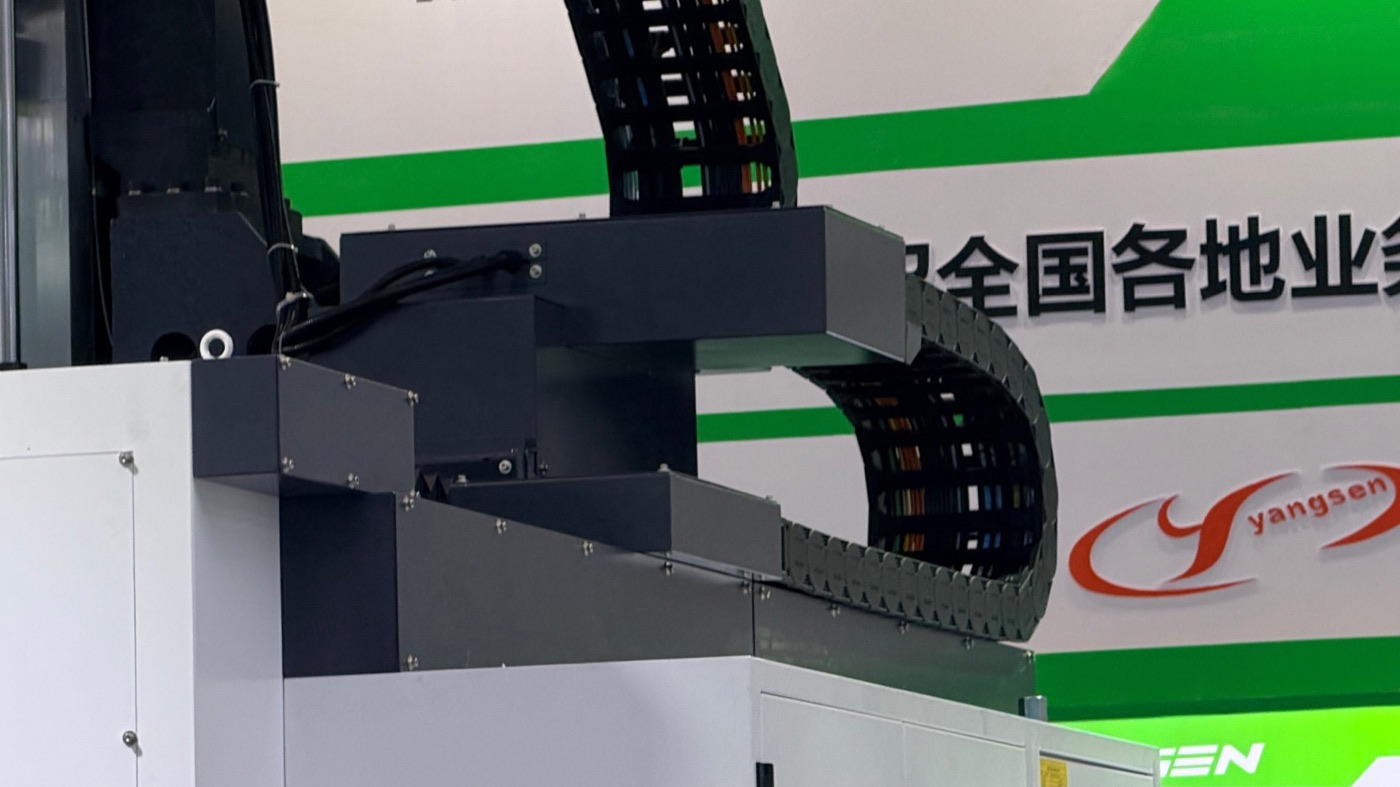
Eine Energiekette an einer Fräsmaschine sieht Späne und Kühlmittelspritzer. Eine Kette an einer Erodier- oder Drahtschneidmaschine sitzt im Arbeitsmedium. Bei einer getauchten Drahtschneidmaschine laufen der untere Führungsarm, die Spüldüsen und oft die ganze Kette während der gesamten Schicht unter Reinstwasser; bei einer Senkerodiermaschine lebt die Kette in einem Nebel aus Dielektrikumöl und Metallschlamm. Das ändert das Werkstoff des Kettenglieds, das Material der Bolzen, die Entwässerung und die Schirmung der Kabel.
Die meisten Kettenausfälle beim Erodieren sind nicht mechanisch, sondern chemisch und elektrisch: ein Glied, das in Öl quillt, ein Bolzen, der in Reinstwasser korrodiert, ein Gelenk voller leitfähigem Schlamm oder ein Schirm, der aufbricht, weil das Kabel nach Flexibilität und nicht nach dem Dielektrikum ausgewählt wurde.
Wasser und Öl sind zwei verschiedene Ketten
Drahtschneiden und Senkerodieren werden gemeinsam besprochen, aber völlig unterschiedlich ausgelegt.
| Maschinentyp | Mediumkontakt | Dominantes Risiko | Was sich an der Kette ändert |
|---|---|---|---|
| Getauchtes Drahtschneiden | Reinstwasser, Vollbad | Korrosion von Bolzen und Federn, Wasser in Gelenken | Edelstahl- oder beschichtete Bolzen, Entwässerungsschlitze, kein Baustahl |
| Drahtschneiden mit Spritzern | Wassersprühnebel | Schlammpackung in den Gelenken | Offene Gelenke plus Spritzschutz, häufige Reinigung |
| Senkerodieren mit Öl | Petroleum oder synthetisches Dielektrikum | Quellen und Erweichen der Kunststoffe | Ölfeste PA- oder PPS-Glieder, kein PVC oder PC |
| Kleinloch-Erodieren | Wasser oder Öl, feine Hübe | Hohe Taktzahl auf kurzer Kette | Kurzteilungs-Serie, reibungsarme Gelenke |
| Erodieren mit Werkzeugwechsel | Ölnebel plus Graphitstaub | Schleifpaste in den Gelenken | Hartbeschichtete Bolzen, selbstreinigende Gelenke |
Akzeptieren Sie keine gemeinsame Spezifikation für beide Maschinentypen. Eine Kette, die in Öl gut läuft, kann in Wasser korrodieren, und eine wasserfeste Kette mit Entwässerungsschlitzen lässt Ölnebel direkt ins Kabelbündel.
Was das Dielektrikum mit Kunststoff und Bolzen macht
Zwei Schadensmechanismen dominieren, und beide laufen so langsam, dass sie bei der Inbetriebnahme übersehen werden.
Quellen. Petroleumhaltige Dielektrika dringen in Polyamid und Polycarbonat ein. Ein Glied mit 40 mm Maß kann nach einem Jahr Ölkontakt um 0,5 bis 1 mm wachsen – genug, um das Laufspiel zu verändern, die Kette schwergängig zu machen und die Zugkraft auf die Achse zu erhöhen. Glasfaserverstärktes Polyamid widersteht besser als ungefülltes, PPS noch besser, zu höherem Preis.
Korrosion. Reinstwasser ist aggressiv, weil es keine gelösten Ionen enthält und sie allem entzieht, was es berührt. Blanke Stahlbolzen, Federklammern und verzinkte Halter korrodieren. Geben Sie Edelstahlbolzen vor oder einen Bolzen mit durchgehender Hartbeschichtung auf der Lagerfläche, und Edelstahlhalter überall dort, wo Wasser hinkommt.
- Fragen Sie nach dem konkreten Dielektrikum, gegen das der Lieferant geprüft hat, nicht nach „ölfest" allgemein.
- Fragen Sie nach der Quellzahl nach 500 Stunden Tauchlagerung in Prozent.
- Prüfen Sie, dass kein Teil der Kette oder ihres Zubehörs verzinkt ist, wenn die Maschine mit Wasser läuft.
- Lassen Sie das Bolzenmaterial schriftlich bestätigen; „Edelstahl" ohne Werkstoffgüte ist keine Spezifikation.
Schlamm: ein Schleifmittel, das dort nicht hingehört
Erosionsschlamm ist abgetragenes Werkstück- und Elektrodenmaterial in Schwebe im Dielektrikum. Er ist feiner als jeder Span, leitfähig und setzt sich ab, wo die Strömung langsam ist. In einer Kette landet er im Gelenkspiel und zwischen Kabel und Kammerwand.
Die Folgen sind dreifach. Das Gelenk verschleißt schneller, weil der Schlamm schleift. Die Kette wird gliedübergreifend leitfähig, was auf einer Maschine zählt, die das Werkstück isoliert halten will. Und der Kabelmantel reibt gegen eine gepackte Partikelschicht statt gegen glatten Kunststoff.
- Spülen Sie die Gelenke bei jeder Wartung mit sauberem Dielektrikum, nicht mit Wasser oder Lösungsmittel.
- Wählen Sie eine selbstreinigende Gelenkgeometrie: definiertes Spiel und glatter Bolzen, kein fangender Labyrinthweg.
- Halten Sie die Kette aus der Schlammgrube. Montieren Sie sie so hoch, wie die Geometrie es zulässt.
- Prüfen Sie bei getauchten Maschinen, ob die Spülströmung die Kette erreicht; in Totzonen des Beckens sammelt sich der Schlamm.
Kabelauswahl, wenn die Kette im Dielektrikum liegt
Das Kabel muss das Medium und die Biegung überstehen. Ein Standard-Dauerbiegekabel mit PVC-Mantel ist aus beiden Gründen falsch.
| Eigenschaft | Für Erodieren vorgeben | Warum |
|---|---|---|
| Mantel | PUR, bei kritischer Ölbeständigkeit TPE | PVC versprödet in Öl und gibt Weichmacher ins Dielektrikum ab |
| Schirm | Geflecht, bei niedrigen Signalen zusätzlich Folie | Erodieren erzeugt Hochfrequenzstörungen, die in ungeschirmte Geberleitungen einkoppeln |
| Drainageader | Separat, an beiden Enden herausgeführt | Ein einseitig aufgelegter Schirm ist eine Antenne, kein Schirm |
| Leiter | Feinstdraht, Klasse 6 | Kurzhub-Erodierachsen kehren hochfrequent um |
| Mantelfarbe | Beliebig, aber keine porösen oder gewebten Mäntel | Gewebe saugt Dielektrikum und hält Schlamm am Leiter |
Signalkabel verdienen an einer Drahtschneidmaschine besondere Sorgfalt. Spaltspannung und Entladestrom sind die störreichsten Signale der Maschine, der Drahtlaufgeber ist der empfindlichste. Führen Sie die Geberleitung in derselben Kette so weit wie möglich von den Leistungsleitungen entfernt und nutzen Sie einen vertikalen Steg statt sie zusammenzubinden.
Entwässerung und Spritzschutz
Eine getauchte Kette kommt voll Medium aus dem Becken. Auf dem Rückhub trägt sie es nach oben und tropft es auf Tisch, Linearführungen und Boden. Zwei Details lösen das.
- Geben Sie bei tauchbetriebenen Ketten Glieder mit Entwässerungsschlitzen oder offenem Boden vor; ein geschlossenes Glied hält bei jeder Umkehr einen Becher Dielektrikum.
- Montieren Sie den Festpunkt mit leichtem Gefälle zum Becken, damit die Kette dorthin entwässert und nicht auf die Maschine.
- Setzen Sie eine Tropfwanne unter das Losende, wenn die Maschine kein Medium auf dem Tisch verträgt.
- Bei reinen Spritzmaschinen hält ein Blech über der Kette den Sprühnebel von den Gelenken fern, ohne die Kette zu dichten.
Muss die Kette vollständig dicht sein, wählen Sie eine Serie mit gedichteten Gelenken und akzeptieren die höhere Zugkraft. Eine dichte Kette ohne Zulassung für Dauertauchbad füllt sich trotzdem und kann dann nicht entwässern.
Montage am Z-Stößel und um den Drahtlauf
An einer Drahtschneidmaschine ist die Z-Achse kurz und schnell, und der Raum um den Draht ist mit Spülleitungen, Drahtspannmechanik und unterem Führungsarm voll. Drei praktische Punkte.
- Halten Sie die Kette aus dem Drahtlauf. Eine Kette, die den Draht quert, fängt früher oder später einen Drahtbruch ein und blockiert.
- Bei kurzem Z-Hub ist eine senkrechte Kette mit beidseitiger Festmontage und kleiner Schlaufe meist besser als ein waagerechter Lauf: sie entwässert und braucht weniger Tischfläche.
- Führen Sie die Spülschläuche auf der Außenseite des Bogens und nutzen Sie einen Steg; ein Schlauch quer über das Kabelbündel scheuert beide durch.
- Lassen Sie am Stößelanschluss Reserve für den Serviceweg; Techniker müssen den Kopf bei angeschlossener Kette von Hand bewegen können.
Inspektion an der Erodiermaschine
Das Prüfintervall sollte kürzer sein als an einem Bearbeitungszentrum, weil die Schadensmechanismen langsam und verborgen sind. Prüfen Sie alle 500 Stunden fünf Punkte.
- Gelenksteifigkeit. Bewegen Sie die Kette von Hand über den ganzen Weg. Ein gequollenes oder mit Schlamm gepacktes Gelenk fühlt sich an der Umkehr schwergängig an.
- Bolzenkorrosion. Achten Sie auf Rostblüte oder weiße Korrosionsprodukte an den Bolzenenden, besonders am unteren Trum.
- Leitfähigkeit. Messen Sie bei isolierter Maschine den Widerstand zwischen zwei Gliedern im Abstand von einem Meter. Ein über die Zeit fallender Wert zeigt Schlammbrücken in den Gelenken.
- Mantelquellung. Messen Sie den Kabeldurchmesser an der Schelle und in der Mitte. Mehr als 5 % Zuwachs bedeutet Aufnahme von Dielektrikum.
- Entwässerung. Suchen Sie nach einer Schicht stehendes Medium in den unteren Gliedern. Stehendes Medium heißt verstopfter Ablauf.
Checkliste für Erodieren
- Maschinentyp: getauchtes Drahtschneiden, Spritzdraht, Senkerodieren, Kleinloch oder Kombination.
- Dielektrikum: Reinstwasser, Petroleum, synthetisch, sowie Konzentration oder Leitfähigkeit falls relevant.
- Ob die Kette dauerhaft getaucht, nur bespritzt oder nur im Nebel läuft.
- Achshub, Taktzahl und geforderte Auslegungslebensdauer in Zyklen.
- Vollständige Kabelliste mit Mantelwerkstoff, Durchmessern und Biegeradien sowie der nötige Abstand zwischen Geber- und Leistungsleitungen.
- Entwässerungsanforderung und ob Medium auf dem Maschinentisch zulässig ist.
- Umgebungs- und Medientemperaturbereich, der über Standard- oder Hochtemperatur-Gliedwerkstoff entscheidet.
Mit diesen sieben Antworten folgen Gliedwerkstoff, Bolzenmaterial, Gelenkgeometrie, Entwässerung und Kabelvorgabe direkt, und Sie erhalten eine Kette für das Medium, in dem sie tatsächlich liegt, nicht für die Maschinenkategorie, zu der sie gehört.
Sie suchen eine Energiekette für Erodieren oder Drahtschneiden?
Nennen Sie uns Maschinentyp, Achsgröße, Kabelanzahl, Geschwindigkeit und die Umgebung der Kette – Späne, Staub, Kühlmittel oder Dielektrikum. Sie erhalten die passende Serie und Werkstoffgüte – in der Regel innerhalb eines Werktags.
Energiekette über Kopf am Portal: Stützung, Durchhang und Sicherheit
Energiekette für Graviermaschinen und CNC-Fräsen: Auslegungsleitfaden
Verwandter Artikel