Energieketten für Großformat-Werkzeugmaschinen: langer Verfahrweg, breite Portale, schwere Bündel
Was „Großformat" wirklich bedeutet
Größe ist keine Marketingkategorie. Für eine Energiekette wird eine Werkzeugmaschine in dem Moment großformatig, in dem eine von vier Schwellen überschritten wird, und jede Schwelle verändert einen anderen Teil der Auslegung.
- Verfahrweg über 10 m. Der obere Trum kann nicht mehr freitragend sein; er muss gestützt, geführt oder zum Rollen gebracht werden. Verschleiß ist kein Nebeneffekt mehr, sondern der bestimmende Lebensdauerfaktor.
- Portalbreite über 3 m. Eine Kette kann den gesamten Träger nicht mehr bedienen, ohne bei jeder Verwindung der Struktur seitlich gezogen zu werden; der Aufbau wird mehrkettig.
- Bündelgewicht über 25 kg/m. Kettenquerschnitt, Bolzenlast und Zug am Festpunkt werden zu Strukturfragen statt zu einer Katalogauswahl.
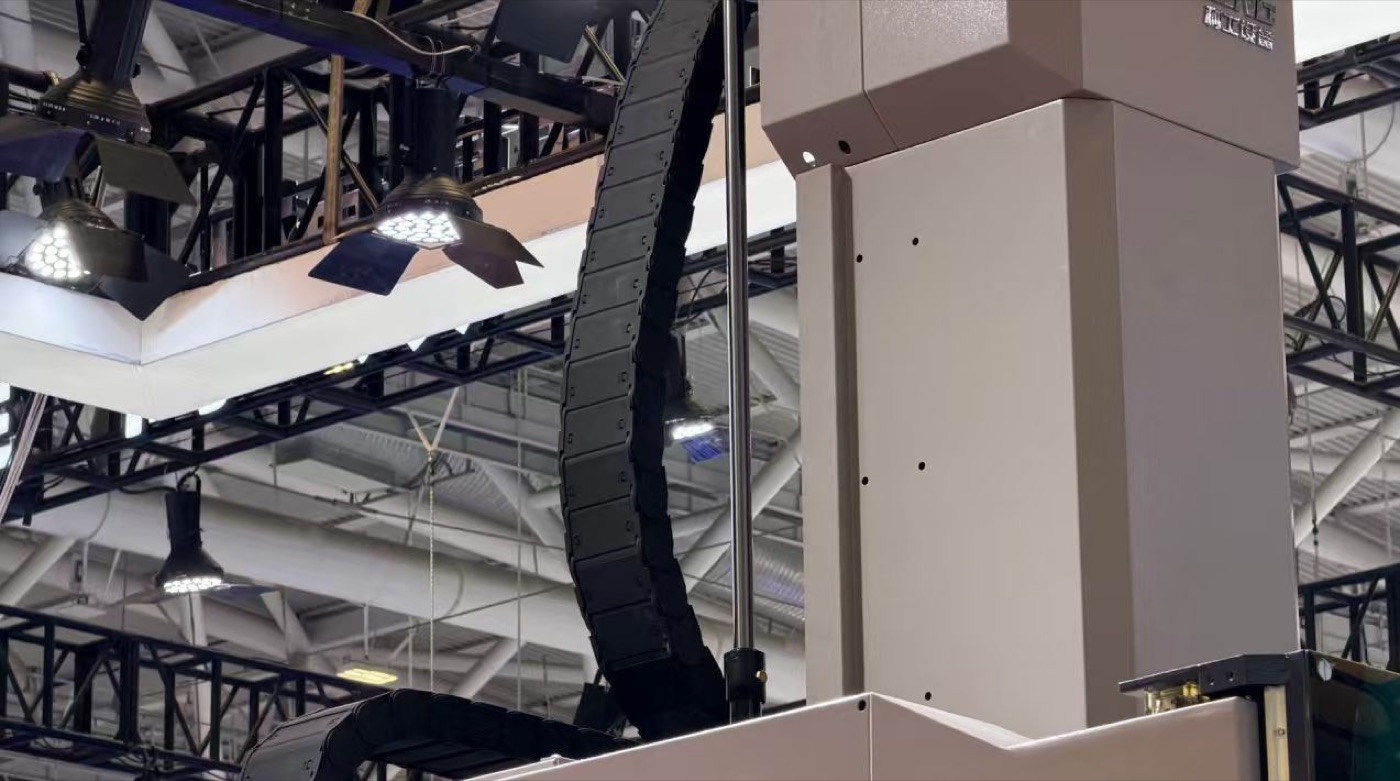
- Schlaufenhöhe über 600 mm. Die Kette beginnt, die Maschineneinhausung, die Schutzeinrichtungen und die Arbeitshöhe des Bedieners zu bestimmen, und muss deshalb mit der Maschine geplant werden, nicht am Ende ergänzt.
Unterhalb dieser Grenzen ist die Katalogauswahl mit vernünftiger Sicherheit der richtige Weg. Oberhalb verhält sich die Kette wie eine Maschinenachse: Sie hat Masse, sie hat eine Eigenfrequenz, sie dehnt sich mit der Temperatur und sie braucht eine Ausrichtung nach Spezifikation.
Was sich im Maßstab tatsächlich ändert
| Parameter | Kleine Maschine | Großformat | Was daraus folgt |
|---|---|---|---|
| Verfahrweg | 1–3 m | 10–60 m | Führungsrinne, Rollen oder angetriebenes System |
| Kettenmasse | 2–5 kg/m | 15–40 kg/m | Höherer Zug am Festpunkt, Montagekonzept |
| Kabelmasse | 3–8 kg/m | 20–60 kg/m | Größerer Querschnitt, Rollenstützung, saubere Zugentlastung |
| Schlaufenhöhe | 150–300 mm | 600–1500 mm | Neue Einhausung und Schutzkonzepte |
| Seitentoleranz | ±3 mm | ±1 mm über den gesamten Weg | Laser- oder Drahtausrichtung statt Maßband |
| Wärmedehnung | vernachlässigbar | 2–5 mm auf 20 m | Langkloch oder Gleitfestpunkt |
Das Muster ist gleichbleibend: Jeder Parameter, der an einer kleinen Maschine ein Detail ist, wird an einer großen zum Spezifikationspunkt. Die Schäden, die im Feld an großen Maschinen auftreten, sind fast nie Kettenbrüche. Es sind Fehlausrichtung, thermisches Klemmen, Durchbiegung der Rinne und Kabel, die nie für die Lastspielzahl ausgelegt waren.
Langer Verfahrweg: gleiten, rollen oder antreiben
Drei Systeme decken den gesamten Bereich ab; die Wahl entscheidet sich aus Verfahrweg, Geschwindigkeit und Einschaltdauer gemeinsam.
- Gleiten. Der obere Trum gleitet auf dem unteren. Einfach, leise und günstig, ausreichend bis etwa 30–40 m Verfahrweg bei mäßiger Geschwindigkeit und geringer Einschaltdauer. Die Gleitreibung ist der begrenzende Faktor: Die Kette verschleißt dort, wo sich beide Trums berühren, und der Verschleiß beschleunigt mit Geschwindigkeit und Bündelgewicht.
- Rollen. Zwischen oberem und unterem Trum sitzen Rollen, sodass die Kette rollt statt gleitet. Die Reibung sinkt deutlich, Antriebsleistung und Verschleiß sinken mit, und das ist die Standardantwort oberhalb von 40 m oder für Dauerbetrieb mit Geschwindigkeit. Der Preis ist ein höherer Kettenquerschnitt und mehr zu prüfende Teile.
- Angetrieben oder geschoben. Die Kette wird vom Festpunkt aus über einen Antrieb geschoben oder auf einem angetriebenen Schlitten geführt. Sinnvoll, wenn die bewegte Masse klein bleiben muss oder die Kette bei sehr hoher Geschwindigkeit beherrscht werden soll. Das erfordert eigene Steuerungslogik und ist eine Maschinenentscheidung, kein Zubehör der Kette.
Ein häufiger Fehler ist die Auslegung einer Gleitkette für eine 45-m-Pressenlinie, weil sie an einer 12-m-Maschine funktioniert hat. Der Mechanismus ist derselbe, die Verschleißrate nicht. Verlangen Sie die Verschleißrechnung in Verfahrwegen pro Jahr, nicht das Wort „für lange Wege geeignet".
Rinnengeometrie für lange Wege
An einer langen Maschine ist die Rinne selbst ein Tragwerk, und die meisten Laufprobleme entstehen dort.
- Breite. Mindestens 10 mm Luft je Seite zur Kette, auf Wegen über 20 m 15–20 mm, weil sich Wärmedehnung und Rinnendurchbiegung addieren.
- Wandhöhe. Die Seitenwangen müssen hoch genug sein, um die Kette auch dann zu zentrieren, wenn das Bündel sie bei maximaler Beschleunigung seitlich zieht. Als Regel gilt: mindestens die Kettenhöhe in der Rinne, auf breiten Portalen 20 % mehr.
- Ebenheit des Bodens. ±2 mm je Meter und ein kumulativer Grenzwert von etwa ±5 mm auf je 10 m. Eine in der Mitte durchhängende Rinne lässt die Kette in der Wegemitte an der einen und an den Enden an der anderen Wand hochlaufen – genau das Verschleißbild, das die Lebensdauer verkürzt.
- Stöße. Rinnensegmente müssen am Stoß ausgerichtet werden, nicht nur verschraubt. Ein Versatz von 1 mm ist eine Verschleißstelle, die binnen Wochen sichtbar wird. Passstifte oder eine bearbeitete Überlappung verwenden und jeden Stoß mit dem Lineal prüfen.
- Entwässerung und Späne. Schlitze oder Bohrungen am tiefsten Punkt, niemals auf der Lauffläche. Angesammeltes Kühlmittel in der Rinne ist die häufigste Ursache für frühen Bolzenverschleiß an großen Bearbeitungszentren.
Ausrichtung über den gesamten Verfahrweg
Die Ausrichtetoleranz skaliert mit der Länge, und die Methode muss mitskalieren. Maßband und Lot sind an einer 2-m-Maschine ausreichend und an einer 30-m-Maschine nutzlos.
- Die Rinne mit Laser oder gespanntem Draht setzen, bezogen auf die Maschinenführungsschienen, nicht auf den Boden.
- Den seitlichen Versatz an drei Stellen prüfen: beide Enden des Verfahrwegs und die Mitte. In der Mitte zeigt sich eine durchhängende Rinne.
- Festbracket und Mitläufer müssen auf etwa 2 mm koaxial sitzen, und die Kette muss in beide ohne Seitenknick ein- und auslaufen.
- Die Achse von Hand oder mit 5 % Vorschub langsam fahren und die Kette am Festbracket beobachten. Was dort seitlich wandert, wandert bei Produktionsgeschwindigkeit stärker.
- Nach einer vollen Schicht im thermischen Gleichgewicht erneut prüfen. Kaltausrichtung ist notwendig, aber nicht ausreichend.
Durchhang, Stützung und Vorspannung
Lange Ketten hängen durch; die Frage ist, wo dieser Durchhang zulässig ist.
- Bei horizontal laufender Kette stützt der untere Trum den oberen, Durchhang ist kein Thema. Stattdessen trägt der Rinnenboden die Last, weshalb dessen Ebenheit wichtiger ist als die Kettensteifigkeit.
- Bei Seiten- und Vertikalanordnungen ist die Stützweite die kritische Größe. Alle 1,5–2 m stützen, bei schwerem Bündel enger.
- Eine Gleitkette nicht vorspannen, um Durchhang zu beseitigen. Vorspannung erhöht die Last am Festbracket, lässt die Kette von der Rinne abheben und verbessert das Laufverhalten nicht.
- Die Kette am Mitläufer innerhalb des konstruktiv vorgesehenen Wegs längs frei bewegen lassen. Ein starr geklemmter Mitläufer an einer 30-m-Maschine macht aus Wärmedehnung eine Querkraft.
Mehrkettenaufbauten auf breiten Portalen
Auf einem Portal über etwa 3 m Breite ist eine Kette je Träger die normale Lösung, und die Gründe sind struktureller, nicht optischer Natur.
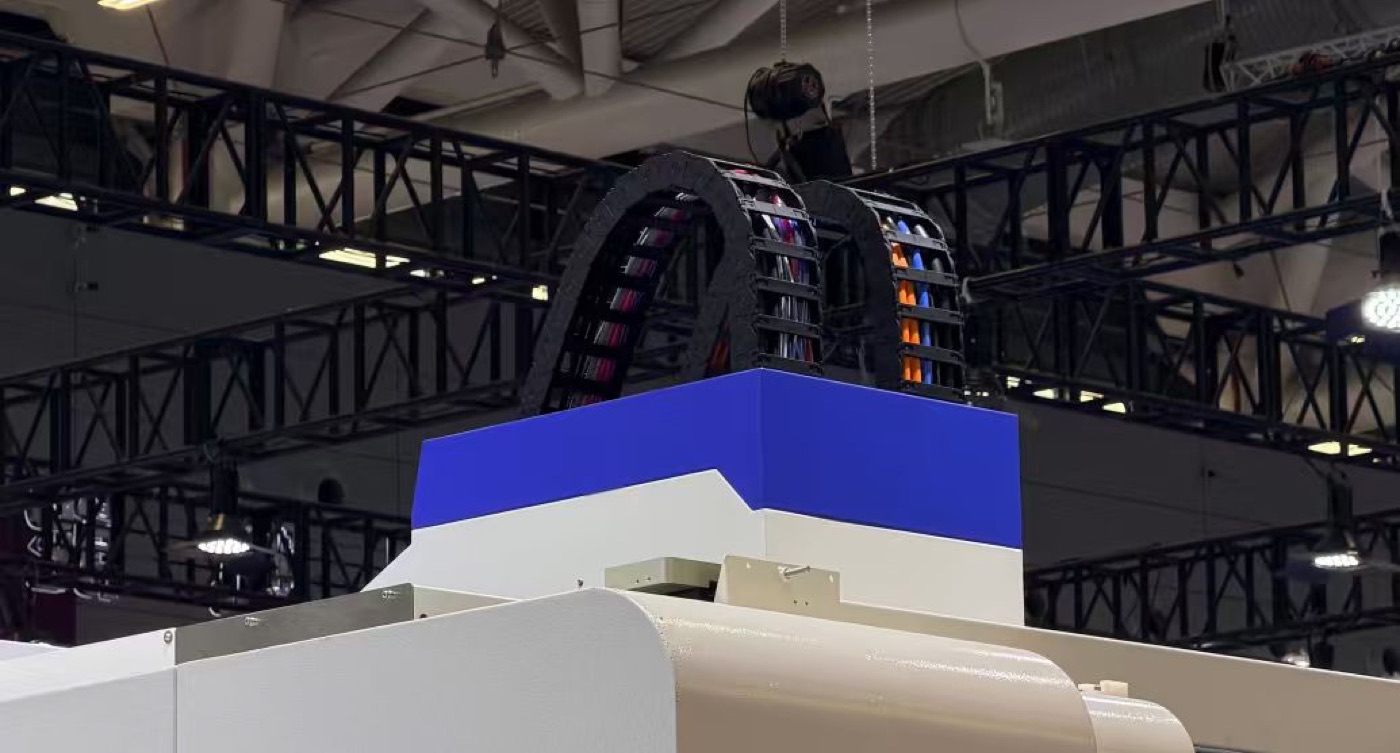
- Toleranz gegen Verwindung. Zwei Träger, die sich relativ zueinander bewegen können, brauchen zwei Ketten mit unabhängigen Rinnen. Eine einzelne Kette über das Portal wird durch jede Verwindung belastet und versagt am Bracket.
- Lastausgleich. Brackets symmetrisch zum Schwerpunkt des Schlittens setzen und danach den berechneten Zug jeder Kette bei maximaler Beschleunigung prüfen. Eine Differenz über etwa 15 % sollte durch Umverteilung der Kabel korrigiert werden.
- Funktionale Trennung. Antriebs- und Spindelleistung in die eine Kette, Geber-, Sensor- und Feldbuskabel in die andere. Die Trennung ist an einer großen Maschine wertvoller als an einer kleinen, weil die Kabellängen größer sind und induzierte Störungen mit der Länge zunehmen.
- Redundanz. Wo ein Kettenausfall die ganze Linie stoppt, hält ein Zweikettenaufbau die wesentlichen Funktionen aufrecht, während eine Kette getauscht wird.
Kabelauswahl bei langem Verfahrweg
An einer großen Maschine bestimmen meist die Kabel und nicht die Kette die Schlaufenhöhe und das Gewicht.
- Dauerbiegefähige Kabel einsetzen, die für den tatsächlichen Verfahrweg und die Lastspielzahl ausgelegt sind, und beim Hersteller Prüfdaten zu Biegung und Torsion bei dem geplanten Radius anfordern, nicht das Katalogminimum.
- Biegeradius: mindestens das 7,5-Fache des Kabeldurchmessers bei Leistungskabeln und das 10-Fache bei Geber- und Buskabeln im Dauerbetrieb. An einer großen Maschine kostet ein größerer Radius Maschinenhöhe, also eine Entscheidung, die früh zu treffen ist.
- Das Metergewicht ist die treibende Größe. Eine 40-m-Kette mit 40 kg/m Kabel bewegt 1,6 t Kabel; Beschleunigungskräfte und Zug am Festpunkt folgen direkt aus dieser Zahl.
- Den Innenraum zu etwa 60–70 % des Querschnitts und zu höchstens 80 % der Breite füllen. Überfüllte Ketten verschleißen an großen Maschinen zuerst an den Trennstegen.
- Beide Enden mit sauberer Zugentlastung klemmen und eine Service-Schlaufe lassen. Kabel, die nur an einem Ende geklemmt sind, wandern in der Kette und brechen an der Schelle.
Wärmedehnung und Bewegung der Struktur
Eine 20 m lange Stahlrinne dehnt sich bei 10 K Erwärmung um etwa 2,4 mm, eine aus Aluminium um etwa 4,6 mm. Das genügt, um ein starr befestigtes Bracket zu klemmen und eine Kette gegen die Rinnenwand zu drücken.
- Die Rinne nur an einem Punkt festlegen, möglichst nahe am thermischen Zentrum der Maschine, und den Rest des Wegs in Langlöchern bewegen lassen.
- Ein gleitendes oder mit Langloch versehenes Festbracket verwenden, damit Wärmedehnung als Gleiten erscheint und nicht als Kraft auf die Kette.
- Rinnensegmente auf langen Strecken nicht durchgehend schweißen. Mit Überlappungsstößen verschrauben, die Bewegung aufnehmen können.
- Setzungen des Fundaments getrennt prüfen. Eine Rinne, die bei der Montage gerade war und zwei Jahre später durchhängt, hat sich meist mit dem Boden bewegt, nicht mit der Temperatur.
Handhabung, Montage und Zugang
Eine 40-m-Kette mit 25 kg/m wiegt eine Tonne. Handhabung gehört zur Auslegung und ist kein Problem, das man am Montagetag löst.
- In Segmenten auf provisorischen Rollen montieren und dann verbinden. Eine lange Kette nie an den Endgliedern anheben; dafür vorgesehene Anschlagpunkte oder einen Traversen verwenden.
- Den Zugang planen, bevor die Schutzeinrichtungen konstruiert werden. Die Prüfung der Kette in Mittelstellung an einer 30-m-Maschine braucht einen Laufsteg, eine abnehmbare Verkleidung oder beides.
- Ein kleines Ersatzteilpaket im Werk halten: Kettenglieder, Trennstege, Zugentlastungsschellen und einen Rinnenstoß. An einer großen Maschine bedeuten zwei Tage Teilelieferzeit zwei Tage Stillstand.
- Die Rinne in Mittelstellung markieren. Das macht jede künftige Ausrichtprüfung reproduzierbar und dauert Sekunden statt einer Stunde.
Inbetriebnahme und Referenzaufnahme
Große Ketten versagen langsam, und der einzige Weg, das kommen zu sehen, ist eine Referenzaufnahme im Neuzustand.
- Zehn volle Zyklen bei langsamer Fahrt und prüfen, ob die Kette über den ganzen Weg in der Rinnenmitte bleibt.
- Dreißig Minuten bei Produktionsgeschwindigkeit und -beschleunigung fahren, dann die Kettenoberflächentemperatur messen und nach Abrieb in der Rinne sehen.
- Prüfen, ob sich die Kabel an beiden Enden frei bewegen und ob eines an einem Endanschlag straff gezogen wird.
- Schlaufenhöhe, seitlichen Rinnenversatz an drei Stellen und Position des Festbrackets aufnehmen. Die Kette an beiden Endlagen fotografieren.
- Dieselben Messungen nach den ersten 500 Stunden und einmal jährlich wiederholen. Ein Trend ist mehr wert als jede Einzelmessung.
Checkliste für die Spezifikation
- Verfahrweg, Geschwindigkeit, Beschleunigung, Einschaltdauer und Lastspiele pro Jahr.
- Vollständige Kabelliste: Typ, Außendurchmesser, Metergewicht, minimaler Biegeradius, Biegefestigkeit.
- Systemwahl: gleitend, rollend oder angetrieben, mit Begründung.
- Kettenbaureihe, Innenhöhe, Innenbreite, Biegeradius und Anzahl der Ketten.
- Rinne: Werkstoff, Querschnitt, Länge, Stoßausbildung, Entwässerung und Luft.
- Ausrichtespezifikation und das Verfahren, mit dem sie erreicht wird.
- Zuschlag für Wärmedehnung am Festbracket.
- Zugang für Montage und für die Prüfung in Mittelstellung.
- Ersatzteilliste und die bei Inbetriebnahme aufzunehmende Referenz.
Sind diese neun Punkte beantwortet, bevor die Schutzverkleidung gezeichnet wird, bleibt die Kette ihr ganzes Leben unauffällig in der Maschine, statt der Punkt zu werden, an den sich alle erinnern.
Sie legen eine Energiekette für eine Großformatmaschine aus?
Nennen Sie uns Verfahrweg, Kabel- und Schlauchliste mit Durchmessern, Gewicht pro Meter und den benötigten Biegeradius. Unsere Ingenieure melden sich mit dem kompletten Kettensystem – Serie, Innenhöhe und -breite, Trennstege, Zugentlastung und bei Bedarf Führungsrinne – in der Regel innerhalb eines Werktags.
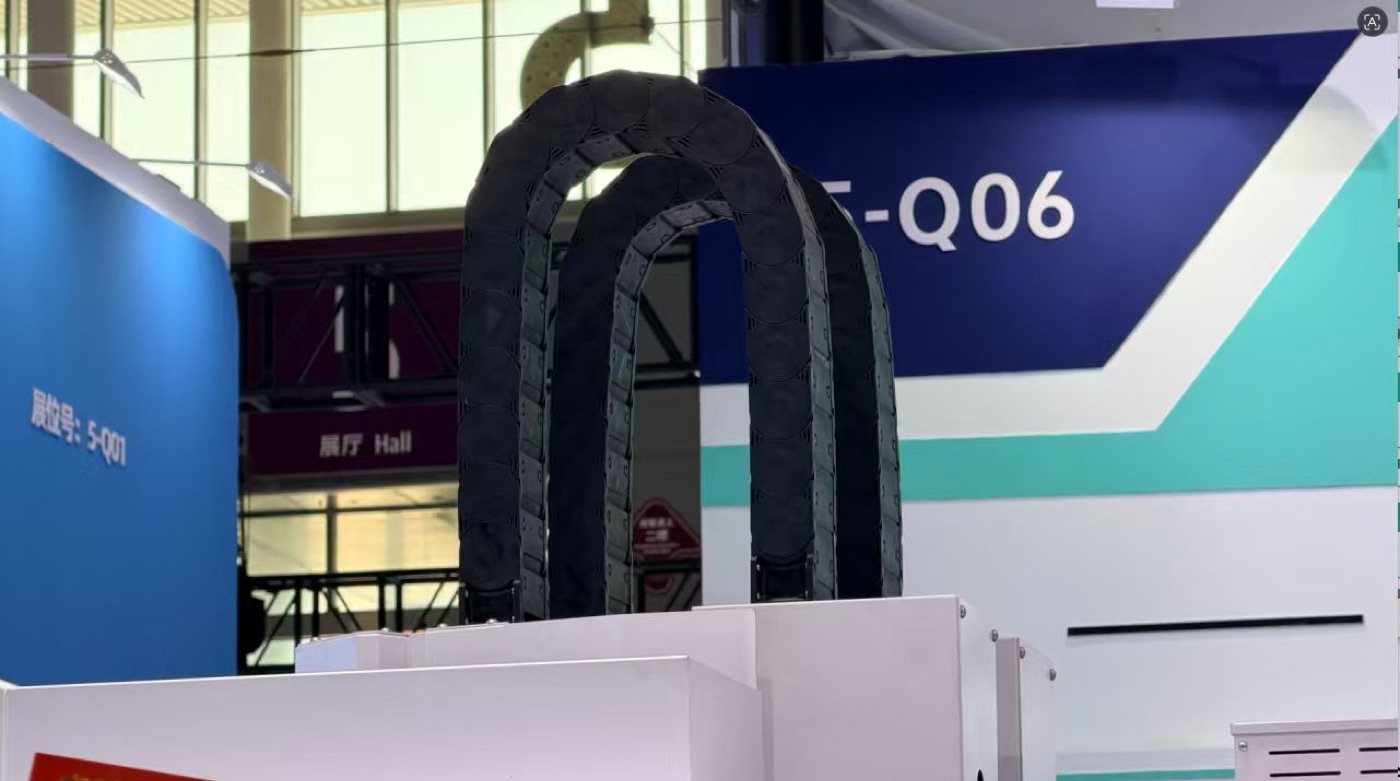
Zwei Energieketten auf einer Achse: Anordnung, Balance und Kabelsplit
Verwandter Artikel