大型工作機械向けケーブルキャリア:長ストローク・広幅ガントリ・重量束への対応
「大型」を定義する
サイズは営業上の区分ではありません。ケーブルキャリアにとって、工作機械は次の4つのしきい値のどれかを超えた時点で「大型」になり、しきい値ごとに設計の異なる部分が変わります。
- ストロークが10 m超。 上側走行部を片持ちにできなくなり、支持・ガイド・転がしのいずれかが必要になります。摩耗は付随的な現象ではなく、寿命を決める主要因子になります。
- ガントリ幅が3 m超。 1本のチェーンでは、構造のねじれに対して横方向に引かれずにビーム全体をカバーできなくなり、複数チェーン配置になります。
- 束重量が25 kg/m超。 チェーンの断面、ピン荷重、固定端の引張が、カタログ選定ではなく構造設計の課題になります。
- ループ高さが600 mm超。 キャリアが機械の包絡、カバー、オペレータの作業高さを規定し始めるため、後付けではなく機械と同時に設計する必要があります。
これらの範囲内であれば、妥当な安全率を掛けたカタログ選定が正解です。範囲を超えると、キャリアは機械の1軸のように振る舞います。質量があり、固有振動数があり、温度で伸び、仕様に従って芯出しが必要です。
規模が変わると何が変わるか
| 項目 | 小型機 | 大型機 | 何を強いられるか |
|---|---|---|---|
| ストローク | 1〜3 m | 10〜60 m | ガイドトラフ、ローラ方式、駆動方式 |
| チェーン質量 | 2〜5 kg/m | 15〜40 kg/m | 固定端引張の増大、搬入・据付計画 |
| ケーブル質量 | 3〜8 kg/m | 20〜60 kg/m | 断面拡大、ローラ支持、確実なストレインリリーフ |
| ループ高さ | 150〜300 mm | 600〜1500 mm | 機械包絡とカバーの再設計 |
| 横方向公差 | ±3 mm | 全行程で±1 mm | レーザまたは張線による芯出し |
| 熱伸び | 無視できる | 20 mで2〜5 mm | 長穴または摺動式の固定ブラケット |
傾向は一貫しています。小型機では些細な項目が、大型機では仕様項目になります。大型機で実際に起きている故障は、チェーンの破断ではありません。芯ずれ、熱による固着、トラフのたわみ、そしてサイクル数に対して定格の足りないケーブルです。
長ストローク:滑り・転がり・駆動
3方式で全範囲をカバーでき、選定はストローク、速度、稼働率を合わせて決まります。
- 滑り方式。 上側走行部が下側走行部の上を滑ります。単純で静か、安価で、中速・低稼働率なら概ね30〜40 mまで対応します。制限因子は摺動摩擦で、上下の走行部が接触する場所が摩耗し、速度と束重量で摩耗が加速します。
- 転がり方式。 上下の走行部の間にローラを入れて、滑らせずに転がします。摩擦が大きく下がり、駆動動力も摩耗も同時に下がります。40 m超や高速連続運転の標準解です。代償はチェーン断面が高くなり、点検部品が増えることです。
- 駆動・押し出し方式。 固定端から駆動で押す、または動力付きキャリッジで運びます。可動質量を低く抑えたい場合や、超高速でチェーンを制御したい場合に使います。専用の制御ロジックが必要で、キャリアの付属品ではなく機械側の判断です。
よくある誤りは、12 m の機械で実績があったからという理由で、45 m のプレスラインに滑り方式を採用することです。機構は同じでも、摩耗速度は同じではありません。「長ストローク対応」という言葉ではなく、年間の走行距離あたりの摩耗計算を求めてください。
長距離用トラフの形状
長い機械ではトラフ自体が構造物であり、走行トラブルの多くはそこから始まります。
- 幅。 チェーンの両側に最低10 mm、20 m超の走行では熱伸びとトラフたわみが累積するため15〜20 mmの余裕を取ります。
- 側壁高さ。 最大加速度で束が横に引いてもチェーンが中心に留まる高さが必要です。目安として、トラフ内のチェーン高さ以上、広幅ガントリではさらに20 %増しとします。
- 底面の平坦度。 1 mあたり±2 mm、任意の10 m区間で累積±5 mm程度。中央がたわむトラフでは、チェーンが中間で片側の壁を、両端で反対側の壁を登ることになり、まさに寿命を縮める摩耗パターンになります。
- 継手。 トラフ区間はボルト締めだけでなく、継手部で芯を出す必要があります。1 mmの段差は数週間で摩耗点として現れます。ダウエルピンか加工された重ね継手を使い、各継手をストレートエッジで確認します。
- 排水と切粉。 スリットや穴は最下部に設け、走行面には決して設けません。トラフに溜まったクーラントは、大型マシニングセンタでピン摩耗が早まる最も一般的な原因です。
全行程の芯出し
芯出し公差は長さに比例して厳しくなり、方法もそれに合わせる必要があります。メジャーと下げ振りは2 mの機械では十分で、30 mでは役に立ちません。
- 床ではなく機械のガイドウェイを基準に、レーザまたは張線でトラフを設置します。
- 横方向のずれは3か所で確認します。行程の両端と中央です。中央は、たわんだトラフが現れる場所です。
- 固定ブラケットと可動ブラケットは2 mm程度以内で同軸とし、チェーンが両方に横折れなく出入りするようにします。
- 手送りまたは送りの5 %で軸をゆっくり動かし、固定ブラケット部のチェーンを観察します。そこで横にずれるチェーンは、生産速度でもっとずれます。
- 1シフト運転して熱平衡に達した後に再確認します。冷間での芯出しは必要ですが、十分ではありません。
たわみ、支持、予張力
長いチェーンはたわみます。問題は、そのたわみをどこで許容するかです。
- 水平走行のチェーンでは、上側走行部は下側走行部に支持されるため、たわみは問題になりません。代わりにトラフ底面が荷重を受けるので、チェーンの剛性よりも底面の平坦度が重要になります。
- 側面取付や垂直配置では、支持間のスパンが重要数値です。1.5〜2 mごとに支持し、束が重い場所ではさらに密にします。
- たわみを消すために滑り方式のチェーンに予張力を与えないでください。予張力は固定ブラケットの荷重を増やし、チェーンがトラフから浮き上がりやすくし、走行性は改善しません。
- 可動端はブラケットの設計移動範囲内で長手方向に自由に動けるようにします。30 mの機械で可動端を剛結すると、熱伸びが横方向の力に変わります。
広幅ガントリの複数チェーン配置
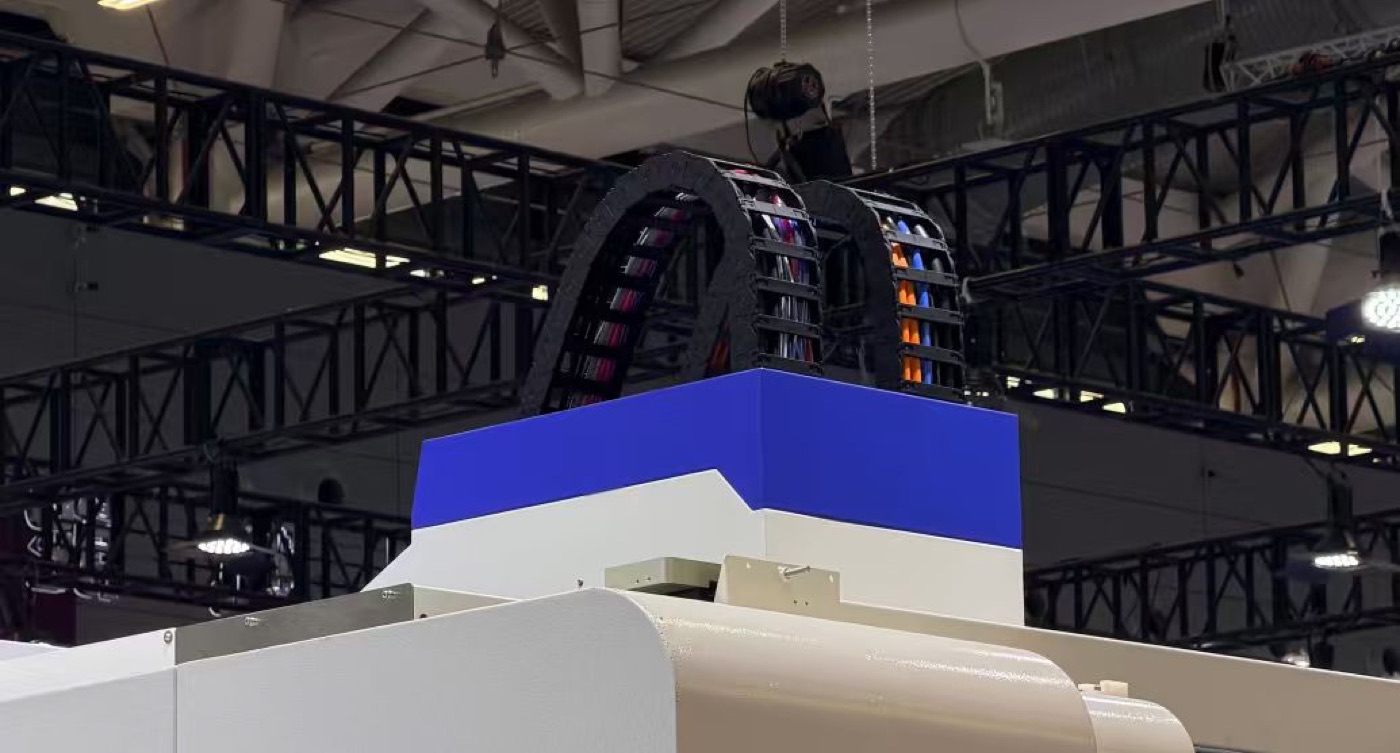
幅3 mを超えるガントリでは、ビームごとに1本のチェーンが標準で、理由は見た目ではなく構造にあります。
- ねじれの許容。 相互に動きうる2本のビームには、独立したトラフを持つ2本のチェーンが必要です。ガントリをまたぐ1本のチェーンは、あらゆるねじれ運動で負荷を受け、ブラケット部で破損します。
- 荷重バランス。 ブラケットはキャリッジの重心に対して対称に配置し、最大加速度での各チェーンの引張を計算で確認します。15 %を超える差は、チェーン間でケーブルを再配分して補正します。
- 機能分離。 駆動・主軸電源を一方のチェーンに、エンコーダ、センサ、フィールドバスを他方に通します。大型機ではケーブル長が長く、誘導ノイズは長さに比例するため、分離の価値は小型機より大きくなります。
- 冗長性。 キャリア故障でライン全体が止まる場合、2チェーン配置なら一方を交換している間も必須機能を維持できます。
長ストロークでのケーブル選定
大型機では、ループ高さと重量を決めるのはチェーンではなくケーブルであることが多いです。
- 実際のストロークとサイクル数に適合する連続屈曲ケーブルを使い、カタログ最小値ではなく使用する曲げ半径での屈曲・ねじり試験データをメーカに求めてください。
- 曲げ半径は、連続運転で動力ケーブルは外径の7.5倍以上、エンコーダとバスケーブルは10倍以上とします。大型機では半径を大きくするコストが機械高さになるため、早い段階での判断が必要です。
- 設計を決めるのは1 mあたりの重量です。40 kg/mのケーブルを載せた40 mのチェーンは、1.6 tのケーブルを動かすことになり、加速度力と固定端引張はこの数値から直接決まります。
- 断面の60〜70 %、幅の80 %以下を目安に収めます。大型機で過充填のチェーンは、まずセパレータから摩耗します。
- 両端を適切なストレインリリーフで固定し、サービスループを残します。片端だけ固定したケーブルはチェーン内を這うように移動し、クランプ部で断線します。
熱伸びと構造の動き
20 mの鋼製トラフは10 Kの温度上昇で約2.4 mm、アルミ製では約4.6 mm伸びます。剛結したブラケットを固着させ、チェーンをトラフ壁に押し付けるには十分な量です。
- トラフは1点だけで固定し、できれば機械の熱中心付近とし、残りは長穴で動けるようにします。
- 固定ブラケットは摺動式または長穴式とし、熱伸びがチェーンへの力ではなく滑りとして現れるようにします。
- 長い走行でトラフ区間を連続溶接しないでください。移動を吸収できる重ね継手でボルト締めします。
- 基礎の沈下は別途確認します。据付時に真っ直ぐだったトラフが2年後に弓なりになっている場合、多くは温度ではなく床と一緒に動いています。
搬入、据付、アクセス
25 kg/mの40 mチェーンは1トンです。搬入は設計の一部であり、当日に現場で解決する問題ではありません。
- 仮ローラ上で分割して据え付け、その後につなぎます。長いチェーンを端のリンクで吊らないでください。指定の吊り点かスプレッダを使用します。
- カバーを設計する前にアクセスを計画します。30 mの機械で中間位置のチェーンを点検するには、歩廊か脱着パネル、あるいはその両方が必要です。
- リンク、セパレータ、ストレインリリーフクランプ、トラフ継手1組の予備を現場に置きます。大型機では部品の2日待ちが2日停止になります。
- トラフの中間位置にマークを付けます。以後の芯出し確認が再現可能になり、1時間ではなく数秒で済みます。
試運転と基準値の記録
大型キャリアはゆっくり壊れます。兆候を捉える唯一の方法は、機械が新しいうちに基準値を記録することです。
- 低速で10往復し、全行程でチェーンがトラフ中央に留まることを確認します。
- 生産速度と加速度で30分運転し、チェーン表面温度を測り、トラフ内の摩耗粉を確認します。
- 両端でケーブルが自由に動き、行程端で引っ張られていないことを確認します。
- ループ高さ、3か所のトラフ横ずれ、固定ブラケット位置を記録します。行程両端のチェーンを撮影します。
- 最初の500時間後と年1回、同じ測定を繰り返します。傾向は単発の測定値より価値があります。
仕様検討チェックリスト
- ストローク、速度、加速度、稼働率、年間サイクル数。
- ケーブルリスト全体:種類、外径、1 mあたり重量、最小曲げ半径、屈曲定格。
- 方式の選択:滑り、転がり、駆動とその理由。
- チェーンシリーズ、内高、内幅、曲げ半径、チェーン本数。
- トラフ:材質、断面、長さ、継手詳細、排水、余裕。
- 芯出し仕様とそれを実現する方法。
- 固定ブラケットでの熱伸びの逃げ。
- 据付と中間位置点検のためのアクセス。
- 予備品リストと試運転時に取得する基準値。
機械カバーを描く前にこの9項目に答えられれば、キャリアは誰の記憶にも残るトラブル項目ではなく、機械の中で静かに一生を終えます。
大型機向けのケーブルキャリアを選定されますか?
ストローク、ケーブル・ホースのリスト(径)、1mあたり重量、必要な曲げ半径をお知らせください。シリーズ、内高・内幅、セパレータ、ストレインリリーフ、必要ならガイドトラフまで含めたシステムとして、通常1営業日以内にご提案します。
1軸に2本のケーブルキャリア:配置・バランス・ケーブル分担
関連記事