Chaînes porte-câbles pour machines-outils grand format : grande course, portiques larges, faisceaux lourds
Ce que signifie vraiment « grand format »
La taille n'est pas une catégorie commerciale. Pour une chaîne porte-câbles, une machine-outil devient grand format dès que l'un des quatre seuils est franchi, et chaque seuil modifie une partie différente de la conception.
- Course supérieure à 10 m. Le brin supérieur ne peut plus être en porte-à-faux : il doit être supporté, guidé ou mis en roulement. L'usure cesse d'être un effet annexe pour devenir le facteur de durée de vie dominant.
- Portique de plus de 3 m de large. Une seule chaîne ne peut plus desservir la poutre sans être tirée latéralement au moindre gauchissement de la structure ; la disposition devient multi-chaînes.
- Faisceau de plus de 25 kg/m. La section de chaîne, la charge sur les axes et la tension au point fixe deviennent des questions structurelles et non plus un choix de catalogue.
- Hauteur de boucle supérieure à 600 mm. La chaîne commence à dicter l'encombrement de la machine, les capotages et la hauteur de travail de l'opérateur : elle doit être conçue avec la machine, pas ajoutée à la fin.
En dessous de ces limites, un choix de catalogue avec un coefficient de sécurité raisonnable est la bonne approche. Au-dessus, la chaîne se comporte comme un axe de machine : elle a une masse, une fréquence propre, elle dilate avec la température et elle exige un alignement spécifié.
Ce qui change réellement à l'échelle
| Paramètre | Petite machine | Grand format | Ce que cela impose |
|---|---|---|---|
| Course | 1–3 m | 10–60 m | Bac de guidage, rouleaux ou entraînement |
| Masse de chaîne | 2–5 kg/m | 15–40 kg/m | Tension accrue au point fixe, plan de manutention |
| Masse de câbles | 3–8 kg/m | 20–60 kg/m | Section plus grande, support à rouleaux, amarrage soigné |
| Hauteur de boucle | 150–300 mm | 600–1500 mm | Reprise de l'encombrement et des capotages |
| Tolérance latérale | ±3 mm | ±1 mm sur toute la course | Alignement au laser ou au fil, pas au mètre ruban |
| Dilatation | négligeable | 2–5 mm sur 20 m | Point fixe à lumière ou coulissant |
La logique est constante : tout paramètre qui reste un détail sur une petite machine devient une ligne de spécification sur une grande. Les défaillances observées sur le terrain sur les grandes machines ne sont presque jamais des ruptures de chaîne. Ce sont des défauts d'alignement, des blocages thermiques, des flèches de bac et des câbles jamais dimensionnés pour le nombre de cycles.
Grande course : glisser, rouler ou entraîner
Trois systèmes couvrent toute la plage, et le choix se décide sur la course, la vitesse et le taux de service réunis.
- Glissement. Le brin supérieur glisse sur le brin inférieur. Simple, silencieux et économique, suffisant jusqu'à environ 30–40 m de course à vitesse modérée et faible taux de service. Le frottement de glissement est le facteur limitant : la chaîne s'use là où les deux brins se touchent, et l'usure s'accélère avec la vitesse et le poids du faisceau.
- Roulement. Des rouleaux sont intercalés entre les brins supérieur et inférieur pour que la chaîne roule au lieu de glisser. Le frottement chute nettement, la puissance d'entraînement et l'usure avec lui ; c'est la réponse standard au-delà de 40 m ou en service continu à vitesse. Le prix à payer est une section de chaîne plus haute et davantage de pièces à inspecter.
- Entraînement ou poussée. La chaîne est poussée depuis le point fixe par un entraînement, ou portée par un chariot motorisé. Utilisé lorsqu'il faut limiter la masse mobile ou maîtriser la chaîne à très grande vitesse. Cela demande sa propre logique de commande et relève de la machine, pas de l'accessoire.
L'erreur fréquente consiste à spécifier une chaîne à glissement pour une ligne de presse de 45 m parce qu'elle fonctionnait sur une machine de 12 m. Le mécanisme est le même, le taux d'usure non. Demandez le calcul d'usure en mètres de course par an, pas la mention « adapté aux longues courses ».
Géométrie du bac sur les longues portées
Sur une machine longue, le bac est une structure à part entière, et la plupart des problèmes de guidage y prennent naissance.
- Largeur. Prévoir au moins 10 mm de jeu de chaque côté de la chaîne, et 15–20 mm au-delà de 20 m, où se cumulent dilatation et flèche du bac.
- Hauteur des joues. Elles doivent maintenir la chaîne centrée même lorsque le faisceau la tire latéralement à l'accélération maximale. En règle générale, au moins la hauteur de la chaîne dans le bac, plus 20 % sur les portiques larges.
- Planéité du fond. ±2 mm par mètre et un cumul d'environ ±5 mm sur 10 m. Un bac qui fléchit au milieu fait monter la chaîne contre une joue à mi-course et contre l'autre aux extrémités : exactement le schéma d'usure qui raccourcit la vie.
- Joints. Les sections doivent être alignées au joint, pas seulement boulonnées. Un décrochement de 1 mm devient un point d'usure en quelques semaines. Utiliser des goujons ou un recouvrement usiné et contrôler chaque joint à la règle.
- Drainage et copeaux. Lumières ou perçages au point le plus bas, jamais sur la surface de roulement. Le liquide de coupe stagnante dans le bac est la première cause d'usure prématurée des axes sur les grands centres d'usinage.
Alignement sur toute la course
La tolérance d'alignement évolue avec la longueur, et la méthode doit suivre. Le mètre ruban et le fil à plomb suffisent sur une machine de 2 m et sont inutiles sur une de 30 m.
- Régler le bac au laser ou au fil tendu, en référence aux glissières de la machine et non au sol.
- Contrôler le décalage latéral en trois positions : les deux extrémités de la course et le milieu. C'est au milieu qu'apparaît un bac qui fléchit.
- Le support fixe et le support mobile doivent être coaxiaux à environ 2 mm près, et la chaîne doit entrer et sortir des deux sans cassure latérale.
- Déplacer l'axe lentement, à la main ou à 5 % d'avance, en observant la chaîne au support fixe. Une chaîne qui dérive là dérivera davantage à la vitesse de production.
- Recontrôler après une équipe complète, machine en équilibre thermique. L'alignement à froid est nécessaire mais pas suffisant.
Flèche, supports et précontrainte
Les chaînes longues fléchissent ; la question est de savoir où cette flèche est admissible.
- Sur une chaîne horizontale, le brin supérieur repose sur le brin inférieur et la flèche n'est pas un problème. C'est le fond du bac qui porte la charge, d'où l'importance de sa planéité plus que de la rigidité de la chaîne.
- En montage latéral ou vertical, la portée entre supports est le chiffre critique. Supporter tous les 1,5 à 2 m, et plus près là où le faisceau est le plus lourd.
- Ne pas précontraindre une chaîne à glissement pour supprimer la flèche. La précontrainte augmente la charge au point fixe, fait décoller la chaîne du bac et n'améliore pas le guidage.
- Laisser la chaîne libre de se déplacer longitudinalement côté mobile, dans la course prévue par le support. Un côté mobile bridé rigidement sur une machine de 30 m transforme la dilatation en effort latéral.
Dispositions multi-chaînes sur portiques larges
Sur un portique de plus de 3 m de large, une chaîne par poutre est la solution normale, pour des raisons structurelles et non esthétiques.
- Tolérance au gauchissement. Deux poutres susceptibles de bouger l'une par rapport à l'autre exigent deux chaînes et deux bacs indépendants. Une chaîne unique traversant le portique est chargée par chaque mouvement de gauchissement et casse au support.
- Équilibrage des charges. Placer les supports symétriquement par rapport au centre de masse du chariot, puis vérifier l'effort calculé de chaque chaîne à l'accélération maximale. Un écart supérieur à 15 % se corrige en redistribuant les câbles entre les chaînes.
- Répartition fonctionnelle. Puissance d'axe et de broche sur une chaîne, codeurs, capteurs et bus de terrain sur l'autre. La séparation vaut plus sur une grande machine que sur une petite, car les longueurs de câble sont plus grandes et les perturbations induites proportionnelles à la longueur.
- Redondance. Là où une panne de chaîne arrête toute la ligne, une disposition à deux chaînes maintient les fonctions essentielles pendant le remplacement de l'une.
Choix des câbles en grande course
Sur une grande machine, ce sont souvent les câbles, et non la chaîne, qui fixent la hauteur de boucle et le poids.
- Utiliser des câbles souples en continu, adaptés à la course et au nombre de cycles réels, et demander au fabricant les données d'essai en flexion et en torsion au rayon retenu, pas le minimum du catalogue.
- Rayon de courbure : au moins 7,5 fois le diamètre pour les câbles de puissance et 10 fois pour les codeurs et bus en service continu. Sur une grande machine, un rayon plus grand coûte de la hauteur, donc la décision doit être prise tôt.
- Le poids au mètre est le paramètre directeur. Une chaîne de 40 m portant 40 kg/m de câble déplace 1,6 t de câble ; les efforts d'accélération et la tension au point fixe découlent directement de ce chiffre.
- Remplir la cavité à environ 60–70 % de la section et pas plus de 80 % de la largeur. Les chaînes surchargées s'usent d'abord au niveau des séparateurs sur les grandes machines.
- Amarrer les deux extrémités avec un vrai soulagement de traction et laisser une boucle de service. Un câble fixé d'un seul côté migre le long de la chaîne et casse au collier.
Dilatation thermique et mouvements de structure
Un bac acier de 20 m s'allonge d'environ 2,4 mm pour 10 K ; un bac aluminium d'environ 4,6 mm. C'est assez pour bloquer un support fixe rigide et plaquer la chaîne contre une joue.
- Ne fixer le bac qu'en un point, si possible près du centre thermique de la machine, et laisser le reste de la portée coulisser dans des lumières.
- Utiliser un support fixe coulissant ou à lumière, afin que la dilatation se traduise par un glissement et non par un effort sur la chaîne.
- Ne pas souder les sections de bac en continu sur une grande longueur. Les boulonner avec des recouvrements capables d'absorber le mouvement.
- Surveiller séparément le tassement de fondation. Un bac rectiligne au montage et bombé deux ans plus tard a généralement bougé avec le sol, pas avec la température.
Manutention, montage et accès
Une chaîne de 40 m à 25 kg/m pèse une tonne. La manutention fait partie de la conception, ce n'est pas un problème à régler le jour du montage.
- Monter par tronçons sur des rouleaux provisoires, puis assembler. Ne jamais lever une chaîne longue par ses maillons d'extrémité : utiliser les points de levage prévus ou un palonnier.
- Prévoir l'accès avant de dessiner les capotages. Inspecter la chaîne à mi-course sur une machine de 30 m exige une passerelle, un panneau démontable, ou les deux.
- Garder un petit kit de rechange sur site : maillons, séparateurs, colliers de soulagement et un joint de bac. Sur une grande machine, deux jours de délai pièce, c'est deux jours d'arrêt.
- Marquer le bac à la position de mi-course. Chaque contrôle d'alignement futur devient reproductible et prend des secondes au lieu d'une heure.
Mise en service et relevé de référence
Les grandes chaînes défaillent lentement, et le seul moyen de le voir venir est de relever une référence machine neuve.
- Réaliser dix cycles complets à basse vitesse et vérifier que la chaîne reste centrée dans le bac sur toute la course.
- Tourner trente minutes à la vitesse et à l'accélération de production, puis mesurer la température de surface de la chaîne et rechercher des débris d'usure dans le bac.
- Vérifier que les câbles se déplacent librement aux deux extrémités et qu'aucun n'est tendu en fin de course.
- Relever la hauteur de boucle, le décalage latéral du bac en trois positions et la position du support fixe. Photographier la chaîne aux deux extrémités de course.
- Répéter les mêmes mesures après les 500 premières heures, puis une fois par an. Une tendance vaut plus qu'une mesure isolée.
Liste de spécification
- Course, vitesse, accélération, taux de service et nombre de cycles par an.
- Liste complète des câbles : type, diamètre extérieur, poids au mètre, rayon minimal, tenue en flexion.
- Choix du système : glissement, roulement ou entraînement, et sa justification.
- Gamme de chaîne, hauteur intérieure, largeur intérieure, rayon de courbure et nombre de chaînes.
- Bac : matériau, section, longueur, détail de joint, drainage et jeux.
- Spécification d'alignement et méthode pour l'atteindre.
- Marge de dilatation au niveau du support fixe.
- Accès pour le montage et pour l'inspection à mi-course.
- Liste de rechanges et relevé de référence à effectuer à la mise en service.
Répondez à ces neuf points avant de dessiner le capotage de la machine, et la chaîne restera discrète à l'intérieur toute sa vie au lieu de devenir l'élément dont tout le monde se souvient.
Vous spécifiez une chaîne porte-câbles pour une machine grand format ?
Indiquez-nous la course, la liste des câbles et flexibles avec diamètres, le poids au mètre et le rayon de courbure nécessaire. Nos ingénieurs vous répondent avec le système complet — série, hauteur et largeur intérieures, séparateurs, fixation et goulotte si besoin — généralement sous un jour ouvré.
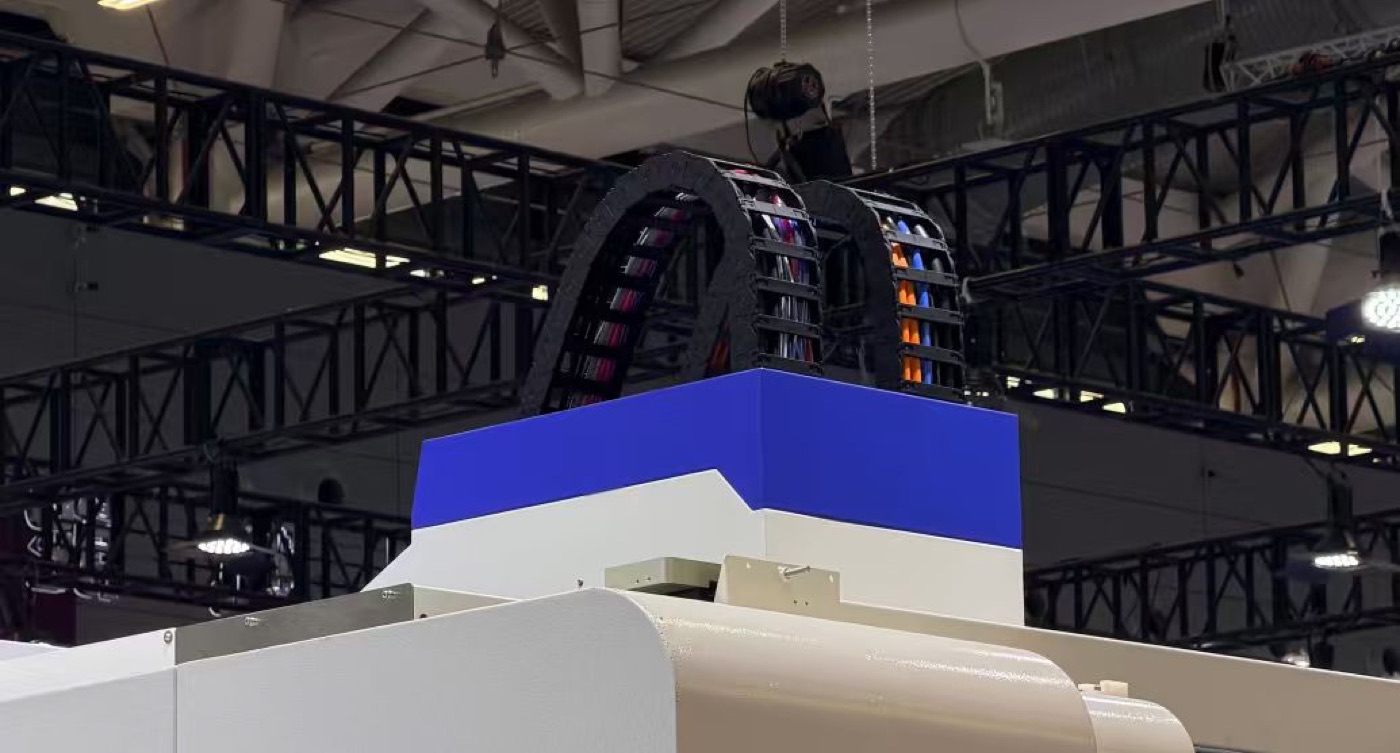
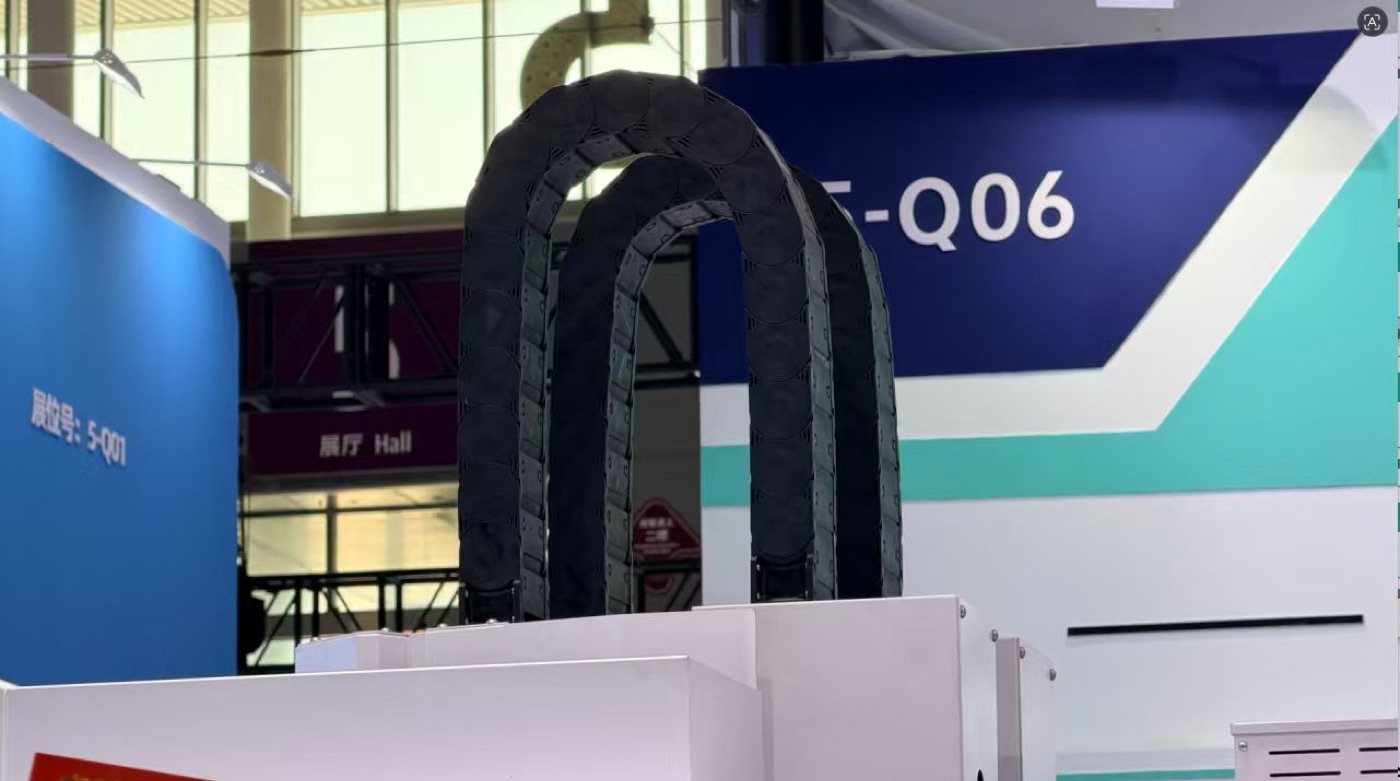
Deux chaînes porte-câbles sur un axe : implantation, équilibre, répartition
Article associé