Кабельные цепи для крупноформатных станков: длинный ход, широкие порталы, тяжёлые пучки
Что считать крупным форматом
Размер — не маркетинговая категория. Для кабельной цепи станок становится крупноформатным, как только превышен один из четырёх порогов, и каждый порог меняет свою часть расчёта.
- Ход больше 10 м. Верхняя ветвь больше не может быть консольной: её нужно поддерживать, направлять или заставить катиться. Износ перестаёт быть побочным эффектом и становится главным фактором ресурса.
- Ширина портала больше 3 м. Одна цепь уже не обслужит всю балку без бокового поджатия при любом перекосе конструкции, и схема становится многорядной.
- Масса пучка больше 25 кг/м. Сечение цепи, нагрузка на оси и натяжение в неподвижной точке превращаются в конструктивную задачу, а не в выбор из каталога.
- Высота петли больше 600 мм. Цепь начинает определять габарит станка, ограждения и рабочую высоту оператора, поэтому её проектируют вместе со станком, а не добавляют в конце.
Ниже этих пределов правильный путь — каталожный подбор с разумным запасом. Выше цепь ведёт себя как ещё одна ось станка: у неё есть масса, собственная частота, температурное удлинение и требование к выставлению по допуску.
Что действительно меняется с масштабом
| Параметр | Малый станок | Крупный формат | К чему обязывает |
|---|---|---|---|
| Ход | 1–3 м | 10–60 м | Направляющий лоток, ролики или привод |
| Масса цепи | 2–5 кг/м | 15–40 кг/м | Больше натяжение у неподвижной точки, план монтажа |
| Масса кабеля | 3–8 кг/м | 20–60 кг/м | Большее сечение, опора на ролики, аккуратная разгрузка |
| Высота петли | 150–300 мм | 600–1500 мм | Пересмотр габарита и ограждений |
| Боковой допуск | ±3 мм | ±1 мм на всём ходу | Выставление лазером или струной, не рулеткой |
| Тепловое удлинение | несущественно | 2–5 мм на 20 м | Неподвижная опора с овальным отверстием или скользящая |
Закономерность одна: то, что на малом станке является деталью, на крупном становится пунктом технического задания. Отказы, которые встречаются на крупных станках, почти никогда не связаны с разрывом цепи. Это перекос, термическое заклинивание, прогиб лотка и кабели, не рассчитанные на фактическое число циклов.
Длинный ход: скольжение, качение или привод
Три системы закрывают весь диапазон, и выбор определяется ходом, скоростью и режимом работы вместе.
- Скольжение. Верхняя ветвь скользит по нижней. Просто, тихо и дешёво; приемлемо примерно до 30–40 м хода при умеренной скорости и небольшой загрузке. Ограничитель — трение скольжения: цепь изнашивается в месте контакта ветвей, и износ ускоряется со скоростью и весом пучка.
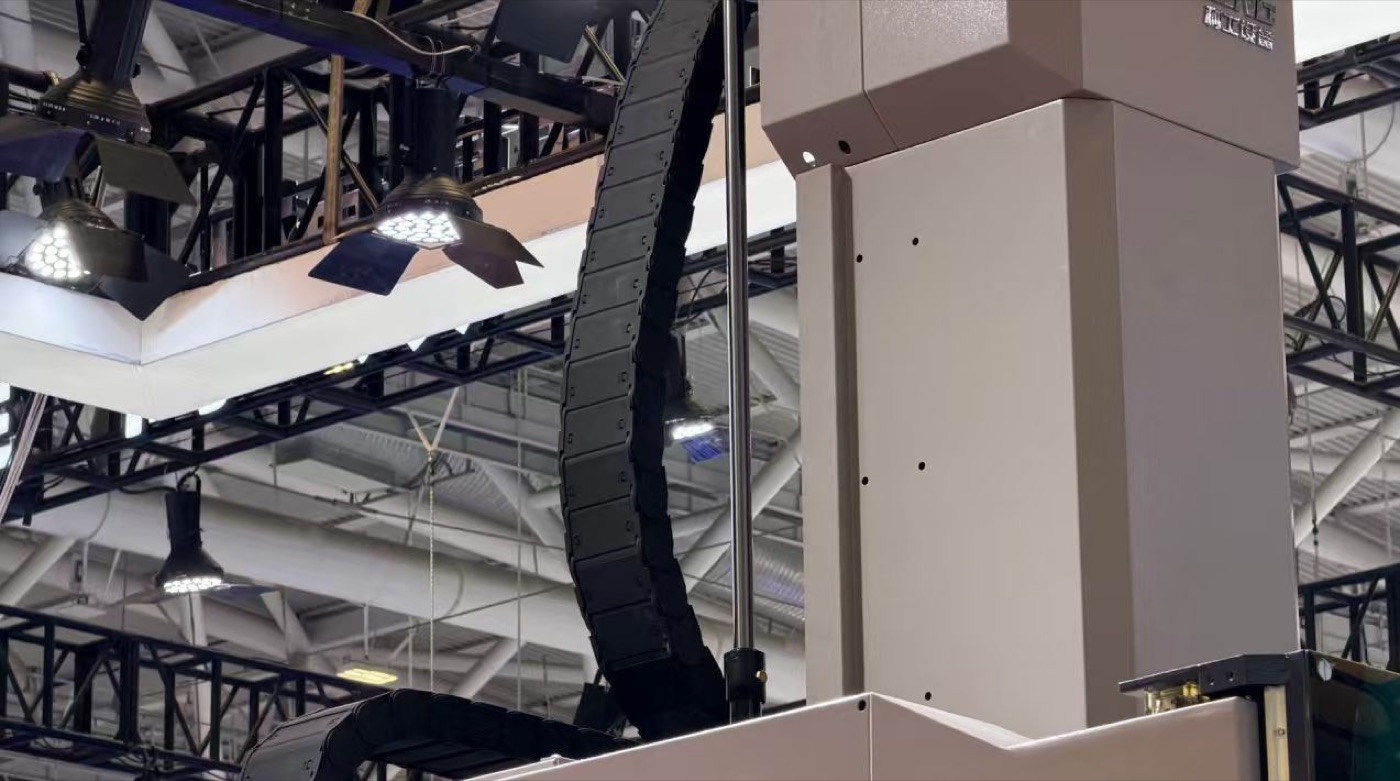
- Качение. Между верхней и нижней ветвями ставят ролики, и цепь катится вместо скольжения. Трение резко падает, вместе с ним падают мощность привода и износ; это стандартное решение для хода свыше 40 м и для непрерывной работы на скорости. Плата — более высокое сечение цепи и больше деталей для осмотра.
- Привод или толкание. Цепь толкается от неподвижной точки приводом или перемещается на каретке с двигателем. Применяется, когда нужно снизить движущуюся массу или управлять цепью на очень высокой скорости. Требует собственной логики управления и является решением уровня станка, а не аксессуаром цепи.
Частая ошибка — задать скользящую цепь для 45-метровой прессовой линии, потому что она работала на станке с ходом 12 м. Механизм тот же, скорость износа — нет. Просите расчёт износа в метрах пробега за год, а не формулировку «подходит для длинного хода».
Геометрия лотка на длинных участках
На длинном станке лоток сам по себе является конструкцией, и большинство проблем с движением цепи начинается именно там.
- Ширина. Не менее 10 мм зазора с каждой стороны цепи, а на участках длиннее 20 м — 15–20 мм, поскольку тепловое удлинение и прогиб лотка складываются.
- Высота стенок. Боковые стенки должны удерживать цепь по центру даже тогда, когда пучок тянет её в сторону при максимальном ускорении. Ориентир: не ниже высоты цепи в лотке, на широких порталах — плюс 20 %.
- Плоскостность дна. ±2 мм на метр и суммарно около ±5 мм на любых 10 м. Лоток, провисший в середине, заставляет цепь приподниматься к одной стенке в середине хода и к другой по краям — именно тот износ, который сокращает ресурс.
- Стыки. Секции лотка нужно выставлять по стыку, а не просто стягивать болтами. Уступ 1 мм на стыке становится точкой износа в течение недель. Применяйте штифты или обработанный нахлёст и проверяйте каждый стык линейкой.
- Дренаж и стружка. Прорези или отверстия в самой низкой точке, никогда на поверхности качения. Скопившаяся в лотке СОЖ — самая частая причина раннего износа осей на крупных обрабатывающих центрах.
Выставление на всём ходу
Допуск выставления зависит от длины, и метод должен меняться вместе с ней. Рулетка и отвес достаточны на станке в 2 м и бесполезны на станке в 30 м.
- Выставляйте лоток лазером или натянутой струной, привязываясь к направляющим станка, а не к полу.
- Проверяйте боковое смещение в трёх точках: на обоих концах хода и в середине. Именно в середине проявляется провисший лоток.
- Неподвижный и подвижный кронштейны должны быть соосны в пределах примерно 2 мм, а цепь должна входить и выходить из обоих без бокового излома.
- Прогоните ось медленно, вручную или на 5 % подачи, и наблюдайте за цепью у неподвижного кронштейна. Если там она уходит вбок, на рабочей скорости уйдёт сильнее.
- Повторите проверку после полной смены работы, когда станок выйдет на тепловой баланс. Холодное выставление необходимо, но недостаточно.
Провис, опоры и предварительный натяг
Длинные цепи провисают; вопрос в том, где этот провис допустим.
- У горизонтально движущейся цепи верхняя ветвь опирается на нижнюю, и провис не проблема. Нагрузку несёт дно лотка — поэтому его плоскостность важнее жёсткости цепи.
- При боковом и вертикальном монтаже критичен пролёт между опорами. Поддерживайте каждые 1,5–2 м, а при тяжёлом пучке — чаще.
- Не натягивайте скользящую цепь, чтобы убрать провис. Натяг увеличивает нагрузку на неподвижный кронштейн, заставляет цепь отрываться от лотка и не улучшает движение.
- Оставляйте цепи свободу продольного перемещения на подвижном конце в пределах, заданных кронштейном. Жёстко зажатый подвижный конец на 30-метровом станке превращает тепловое удлинение в боковую силу.
Несколько цепей на широком портале
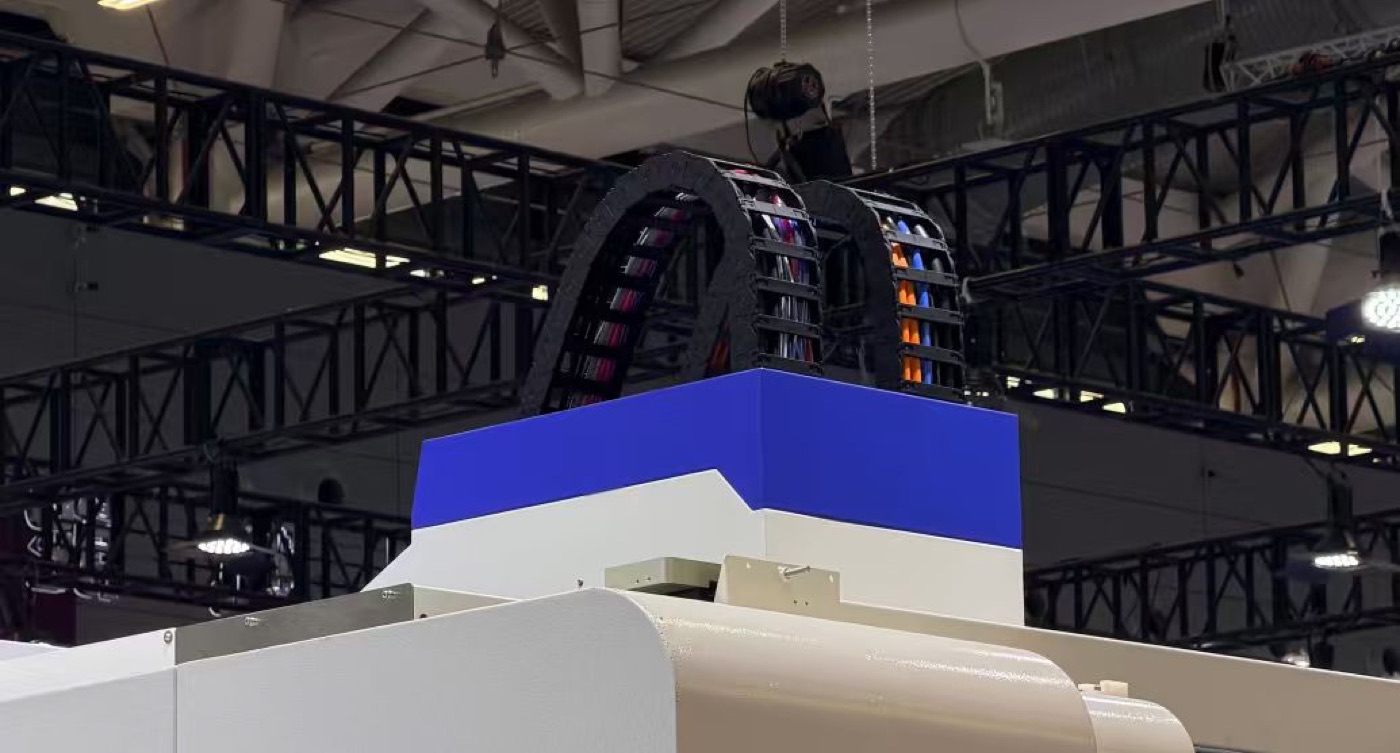
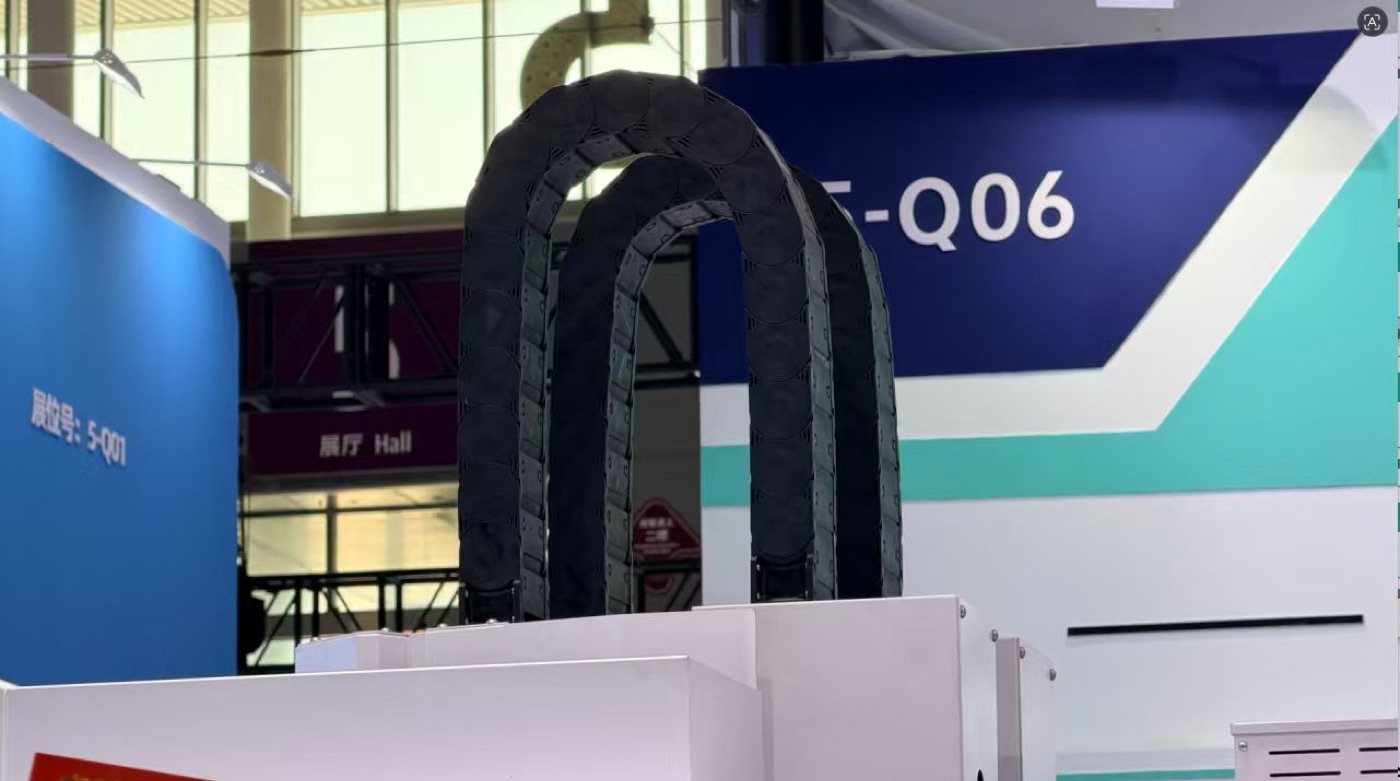
На портале шире примерно 3 м нормальное решение — одна цепь на балку, и причины здесь конструктивные, а не эстетические.
- Допустимый перекос. Две балки, которые могут смещаться друг относительно друга, требуют двух цепей с независимыми лотками. Единая цепь через портал нагружается при каждом перекосе и разрушается у кронштейна.
- Баланс нагрузок. Ставьте кронштейны симметрично относительно центра масс каретки, затем проверьте расчётное тяговое усилие каждой цепи при максимальном ускорении. Разницу более 15 % устраняют перераспределением кабелей между цепями.
- Разделение по функциям. Силовые кабели привода и шпинделя — в одной цепи, энкодеры, датчики и полевая шина — в другой. На крупном станке разделение ценнее, чем на малом: кабели длиннее, а наведённые помехи пропорциональны длине.
- Резервирование. Там, где отказ цепи останавливает всю линию, схема из двух цепей позволяет сохранить основные функции, пока одну меняют.
Выбор кабеля для длинного хода
На крупном станке высоту петли и вес задают обычно кабели, а не цепь.
- Применяйте кабель непрерывного изгиба, рассчитанный на фактический ход и число циклов, и запрашивайте у изготовителя данные испытаний на изгиб и кручение при том радиусе, который вы применяете, а не каталожный минимум.
- Радиус изгиба: не менее 7,5 диаметра для силовых кабелей и 10 диаметров для энкодерных и шинных при непрерывной работе. На крупном станке больший радиус оплачивается высотой станка, поэтому это решение нужно принимать рано.
- Определяющий параметр — масса метра. Цепь длиной 40 м с кабелем 40 кг/м перемещает 1,6 т кабеля; силы ускорения и натяжение у неподвижной точки прямо следуют из этой цифры.
- Заполняйте полость примерно на 60–70 % сечения и не более 80 % ширины. Переполненные цепи на крупных станках изнашиваются прежде всего по разделителям.
- Закрепляйте оба конца с нормальной разгрузкой и оставляйте сервисную петлю. Кабель, закреплённый только с одной стороны, «ползёт» по цепи и ломается у зажима.
Тепловое удлинение и подвижки конструкции
Стальной лоток длиной 20 м удлиняется примерно на 2,4 мм при нагреве на 10 K, алюминиевый — примерно на 4,6 мм. Этого достаточно, чтобы зажать жёстко закреплённый кронштейн и прижать цепь к стенке лотка.
- Фиксируйте лоток только в одной точке, желательно вблизи теплового центра станка, а остальную часть хода оставляйте подвижной в овальных отверстиях.
- Применяйте скользящий кронштейн или кронштейн с овальным отверстием, чтобы тепловое удлинение реализовывалось как скольжение, а не как сила на цепь.
- Не сваривайте секции лотка встык на длинном участке. Соединяйте болтами с нахлёстом, допускающим перемещение.
- Отдельно контролируйте осадку фундамента. Лоток, прямой при монтаже и выгнувшийся через два года, обычно ушёл вместе с полом, а не с температурой.
Такелаж, монтаж и доступ
Цепь 40 м при 25 кг/м весит тонну. Такелаж — часть проекта, а не задача, которую решают в день монтажа.
- Монтируйте секциями на временных роликах, затем соединяйте. Никогда не поднимайте длинную цепь за концевые звенья — используйте штатные точки строповки или траверсу.
- Продумайте доступ до того, как спроектированы ограждения. Осмотр цепи в середине хода на 30-метровом станке требует площадки, съёмной панели или того и другого.
- Держите на месте небольшой комплект ЗИП: звенья, разделители, зажимы разгрузки и один стык лотка. На крупном станке два дня ожидания деталей — это два дня простоя.
- Нанесите метку на лоток в положении середины хода. Это делает каждую последующую проверку выставления воспроизводимой и занимает секунды вместо часа.
Пуск и запись базовых значений
Крупные цепи отказывают медленно, и единственный способ увидеть это заранее — снять базовые значения на новом станке.
- Выполните десять полных циклов на малой скорости и убедитесь, что цепь остаётся по центру лотка на всём ходу.
- Проработайте тридцать минут на рабочей скорости и ускорении, затем измерьте температуру поверхности цепи и поищите продукты износа в лотке.
- Проверьте, что кабели свободно движутся с обеих сторон и ни один не натянут в крайних положениях.
- Запишите высоту петли, боковое смещение лотка в трёх точках и положение неподвижного кронштейна. Сфотографируйте цепь в обоих крайних положениях.
- Повторите те же измерения через первые 500 часов и далее раз в год. Тенденция ценнее любого отдельного замера.
Чек-лист для технического задания
- Ход, скорость, ускорение, режим работы и число циклов в год.
- Полный список кабелей: тип, наружный диаметр, масса метра, минимальный радиус, стойкость к изгибу.
- Выбор системы: скольжение, качение или привод, и обоснование.
- Серия цепи, внутренняя высота, внутренняя ширина, радиус изгиба и число цепей.
- Лоток: материал, сечение, длина, конструкция стыка, дренаж и зазоры.
- Допуск выставления и метод его достижения.
- Запас на тепловое удлинение у неподвижного кронштейна.
- Доступ для монтажа и для осмотра в середине хода.
- Список ЗИП и базовые значения, снимаемые при пуске.
Ответьте на эти девять пунктов до того, как будет нарисовано ограждение станка, и цепь будет тихо работать внутри машины весь срок службы, вместо того чтобы стать тем узлом, который все запомнят.
Подбираете кабельную цепь для крупноформатного станка?
Сообщите ход, список кабелей и шлангов с диаметрами, вес на метр и требуемый радиус изгиба. Наши инженеры предложат систему целиком — серию, внутреннюю высоту и ширину, разделители, разгрузку натяжения и, если нужно, направляющий лоток — как правило, в течение одного рабочего дня.
Две кабельные цепи на одной оси: схема, баланс и разделение кабелей
Связанная статья