Portacables para máquinas de gran formato: carrera larga, pórticos anchos y mazos pesados
Qué es realmente el gran formato
El tamaño no es una categoría comercial. Para un portacables, una máquina herramienta pasa a ser de gran formato en cuanto se cruza uno de estos cuatro umbrales, y cada umbral cambia una parte distinta del diseño.
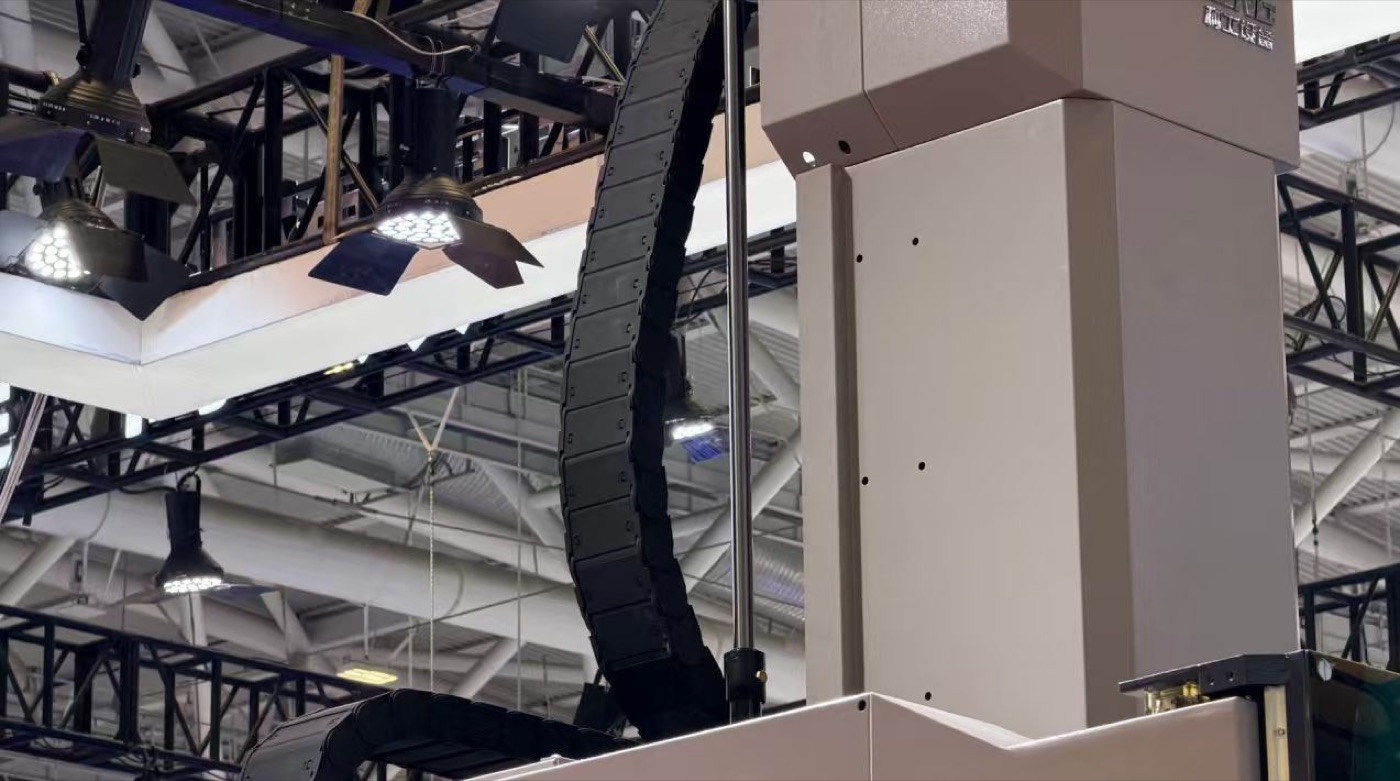
- Carrera superior a 10 m. El ramal superior ya no puede quedar en voladizo: hay que apoyarlo, guiarlo o hacerlo rodar. El desgaste deja de ser un efecto secundario y pasa a ser el factor dominante de la vida útil.
- Pórtico de más de 3 m de ancho. Una sola cadena ya no puede cubrir toda la viga sin que cualquier alabeo de la estructura la empuje lateralmente, y el esquema pasa a ser multicadena.
- Mazo de más de 25 kg/m. La sección de la cadena, la carga en los pasadores y la tracción en el extremo fijo se convierten en cuestiones estructurales, no en una selección de catálogo.
- Altura de bucle superior a 600 mm. El portacables empieza a condicionar la envolvente de la máquina, los resguardos y la altura de trabajo del operario, así que debe diseñarse con la máquina y no añadirse al final.
Por debajo de estos límites, una selección de catálogo con un coeficiente de seguridad razonable es el camino correcto. Por encima, el portacables se comporta como un eje más de la máquina: tiene masa, tiene frecuencia propia, dilata con la temperatura y necesita alinearse según una especificación.
Qué cambia de verdad a gran escala
| Parámetro | Máquina pequeña | Gran formato | Qué obliga a hacer |
|---|---|---|---|
| Carrera | 1–3 m | 10–60 m | Canal guía, rodillos o sistema arrastrado |
| Masa de cadena | 2–5 kg/m | 15–40 kg/m | Mayor tracción en el extremo fijo, plan de manipulación |
| Masa de cables | 3–8 kg/m | 20–60 kg/m | Mayor sección, apoyo con rodillos, amarres cuidadosos |
| Altura de bucle | 150–300 mm | 600–1500 mm | Rediseño de la envolvente y de los resguardos |
| Tolerancia lateral | ±3 mm | ±1 mm en todo el recorrido | Alineación por láser o por hilo, no con cinta métrica |
| Dilatación térmica | Despreciable | 2–5 mm en 20 m | Soporte fijo con ranura o deslizante |
El patrón se repite: todo parámetro que en una máquina pequeña es un detalle, en una grande es un punto de especificación. Las averías que se ven en el campo en máquinas grandes casi nunca son roturas de cadena. Son desalineación, agarrotamiento térmico, flecha del canal y cables que nunca estuvieron dimensionados para el número de ciclos.
Carrera larga: deslizar, rodar o arrastrar
Tres sistemas cubren todo el rango, y la elección se decide por carrera, velocidad y régimen de trabajo en conjunto.
- Deslizamiento. El ramal superior se desliza sobre el inferior. Sencillo, silencioso y económico, y suficiente hasta unos 30–40 m de carrera a velocidad moderada y con poco uso. La fricción de deslizamiento es el factor limitante: la cadena se desgasta donde ambos ramales se tocan, y el desgaste se acelera con la velocidad y con el peso del mazo.
- Rodadura. Se intercalan rodillos entre el ramal superior y el inferior para que la cadena ruede en lugar de deslizar. La fricción cae de forma marcada, la potencia de arrastre y el desgaste caen con ella, y es la respuesta estándar por encima de 40 m o para servicio continuo a velocidad. El precio es una sección de cadena más alta y más piezas que inspeccionar.
- Arrastre o empuje. La cadena se empuja desde el extremo fijo con un accionamiento, o se transporta sobre un carro motorizado. Se usa cuando hay que mantener baja la masa móvil o controlar la cadena a velocidad muy alta. Requiere su propia lógica de control y es una decisión de máquina, no un accesorio del portacables.
Un error frecuente es especificar una cadena deslizante para una línea de prensa de 45 m porque funcionaba en una máquina de 12 m. El mecanismo es el mismo; la velocidad de desgaste no lo es. Pida el cálculo de desgaste en metros de recorrido por año, no la frase «apto para carrera larga».
Geometría del canal en recorridos largos
En una máquina larga el canal es una estructura por derecho propio, y la mayoría de los problemas de guiado nacen ahí.
- Anchura. Deje al menos 10 mm de holgura a cada lado de la cadena, y 15–20 mm en recorridos de más de 20 m, donde se acumulan la dilatación y la flecha del canal.
- Altura de pared. Las paredes laterales deben ser lo bastante altas para mantener centrada la cadena aun cuando el mazo la empuje de lado en la aceleración máxima. Como regla, la pared debe alcanzar al menos la altura de la cadena dentro del canal, más un 20 % en pórticos anchos.
- Planitud de la base. ±2 mm por metro y un límite acumulado de unos ±5 mm en cualquier tramo de 10 m. Un canal que flecha en el centro hace que la cadena suba por una pared a media carrera y por la otra en los extremos: exactamente el patrón de desgaste que acorta la vida.
- Uniones. Los tramos deben quedar alineados en la junta, no solo atornillados. Un escalón de 1 mm en una unión es un punto de desgaste que aparece en semanas. Use pasadores o un solape mecanizado y verifique cada junta con una regla.
- Drenaje y viruta. Ranuras o taladros en el punto más bajo, nunca en la superficie de rodadura. El refrigerante acumulado en el canal es la causa más habitual de desgaste prematuro de pasadores en centros de mecanizado grandes.
Alineación en toda la carrera
La tolerancia de alineación escala con la longitud, y el método tiene que escalar con ella. Una cinta métrica y una plomada sirven en una máquina de 2 m y son inútiles en una de 30 m.
- Alinee el canal con láser o con un hilo tensado, tomando como referencia las guías de la máquina y no el suelo.
- Compruebe el desvío lateral en tres posiciones: ambos extremos de la carrera y el centro. El centro es donde se manifiesta un canal que flecha.
- El soporte fijo y el móvil deben quedar coaxiales dentro de unos 2 mm, y la cadena debe entrar y salir de ambos sin un quiebro lateral.
- Mueva el eje despacio, a mano o al 5 % de avance, y observe la cadena en el soporte fijo. Una cadena que se desplaza lateralmente ahí lo hará más a velocidad de producción.
- Vuelva a comprobar tras un turno completo, con la máquina en equilibrio térmico. La alineación en frío es necesaria pero no suficiente.
Flecha, apoyos y pretensado
Las cadenas largas flechan, y la cuestión es dónde se permite que aparezca esa flecha.
- En una cadena horizontal, el ramal superior se apoya en el inferior y la flecha no es un problema. Es la base del canal la que soporta la carga, y por eso su planitud importa más que la rigidez de la cadena.
- En montajes laterales y verticales, la luz entre apoyos es el número crítico. Apoye cada 1,5–2 m, y más cerca donde el mazo sea más pesado.
- No pretese una cadena deslizante para eliminar la flecha. El pretensado aumenta la carga en el soporte fijo, favorece que la cadena se separe del canal y no mejora el guiado.
- Deje la cadena libre para moverse longitudinalmente en el extremo móvil, dentro del recorrido previsto en el soporte. Un extremo móvil rígidamente fijado en una máquina de 30 m convierte la dilatación en un esfuerzo lateral.
Esquemas multicadena en pórticos anchos
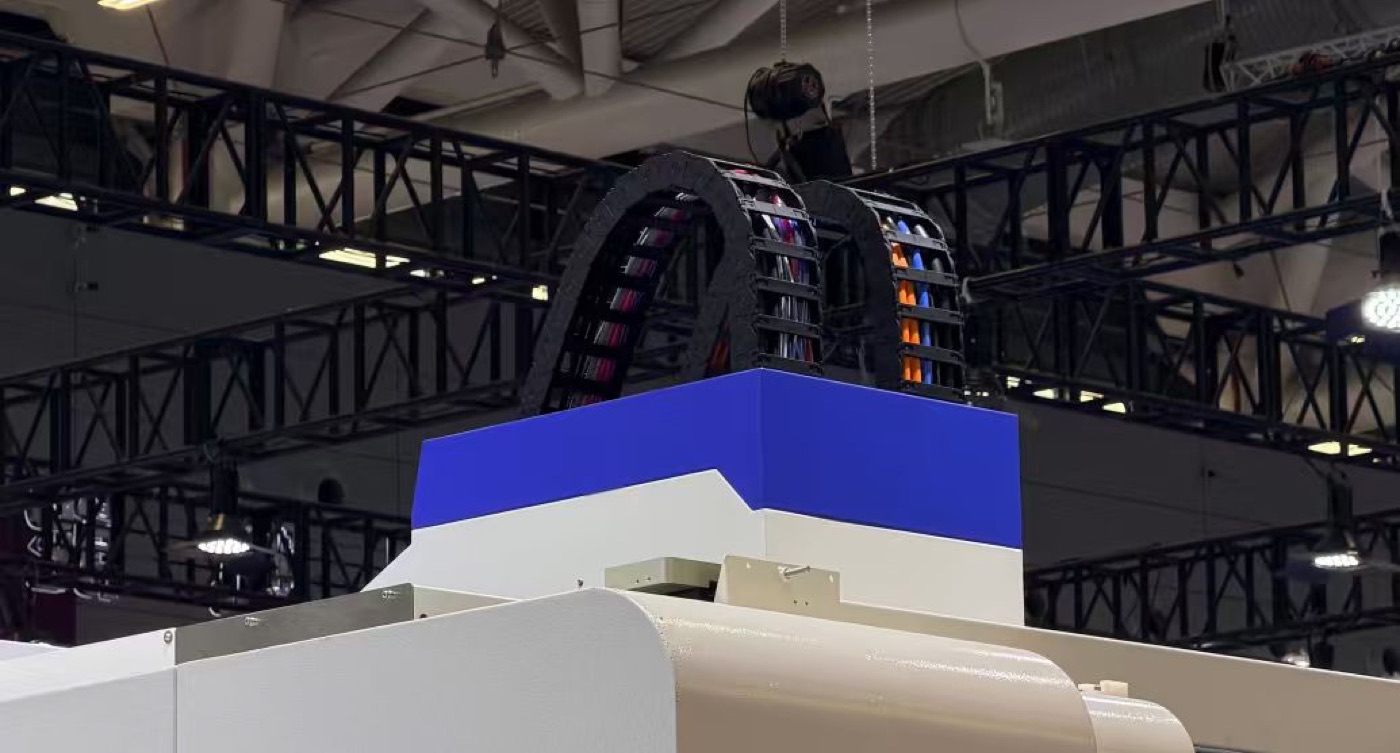
En un pórtico de más de unos 3 m de ancho, lo normal es una cadena por viga, y las razones son estructurales, no estéticas.
- Tolerancia al alabeo. Dos vigas que pueden moverse una respecto a la otra necesitan dos cadenas con canales independientes. Una sola cadena que cruce el pórtico queda cargada por cada movimiento de alabeo y falla en el soporte.
- Equilibrio de cargas. Coloque los soportes simétricamente respecto al centro de masas del carro y verifique después la tracción calculada de cada cadena a la aceleración máxima. Una diferencia superior al 15 % debe corregirse redistribuyendo cables entre las cadenas.
- Reparto funcional. Lleve la potencia de accionamiento y de husillo en una cadena y los cables de encoder, sensores y bus de campo en la otra. La separación vale más en una máquina grande que en una pequeña, porque los cables son más largos y el ruido inducido es proporcional a la longitud.
- Redundancia. Donde un fallo del portacables detiene toda la línea, un esquema de dos cadenas permite mantener los servicios esenciales mientras se sustituye una.
Selección de cables en carrera larga
En una máquina grande son los cables, y no la cadena, los que suelen fijar la altura del bucle y el peso.
- Use cable de flexión continua apto para la carrera y el número de ciclos reales, y pida los datos de ensayo de flexión y torsión del fabricante en el radio que va a usar, no el mínimo de catálogo.
- Radio de curvatura: como mínimo 7,5 × el diámetro del cable para potencia y 10 × para encoder y bus en servicio continuo. En una máquina grande un radio mayor cuesta altura de máquina, así que es una decisión que conviene tomar pronto.
- El peso por metro es el parámetro que manda. Una cadena de 40 m que lleva 40 kg/m de cable mueve 1,6 t de cable; las fuerzas de aceleración y la tracción en el extremo fijo se derivan directamente de esa cifra.
- Llene la cavidad hasta un 60–70 % de la sección y no más del 80 % de la anchura. Las cadenas sobrellenadas en máquinas grandes se desgastan primero en los separadores.
- Amarre ambos extremos con un alivio de tracción adecuado y deje un bucle de servicio. Un cable amarrado solo en un extremo se desplaza a lo largo de la cadena y falla en el amarre.
Dilatación térmica y movimientos de estructura
Un canal de acero de 20 m dilata unos 2,4 mm con 10 K de subida; uno de aluminio, unos 4,6 mm. Es suficiente para agarrotar un soporte fijo rígido y para empujar la cadena contra la pared del canal.
- Fije el canal en un solo punto, preferiblemente cerca del centro térmico de la máquina, y deje que el resto del recorrido se mueva en taladros rasgados.
- Use un soporte fijo deslizante o rasgado, de modo que la dilatación se manifieste como deslizamiento y no como fuerza sobre la cadena.
- No suelde tramos de canal de forma continua en un recorrido largo. Atorníllelos con juntas solapadas que admitan movimiento.
- Controle aparte el asentamiento de la cimentación. Un canal que estaba recto en el montaje y dos años después está combado normalmente se ha movido con el suelo, no con la temperatura.
Manipulación, montaje y acceso
Una cadena de 40 m a 25 kg/m pesa una tonelada. La manipulación forma parte del diseño, no es un problema de obra que se resuelve el día del montaje.
- Monte por tramos sobre rodillos provisionales y luego una. No ice una cadena larga por los eslabones extremos; use los puntos de elevación previstos o un balancín.
- Prevea el acceso antes de diseñar los resguardos. Inspeccionar la cadena a media carrera en una máquina de 30 m exige una pasarela, un panel desmontable o ambas cosas.
- Tenga un pequeño kit de repuestos en planta: eslabones, separadores, abrazaderas de alivio y una unión de canal. En una máquina grande, dos días de plazo de piezas son dos días de parada.
- Marque el canal en la posición de media carrera. Hace que cada comprobación de alineación futura sea repetible y cueste segundos en lugar de una hora.
Puesta en marcha y registro de referencia
Los portacables grandes fallan despacio, y la única forma de verlo venir es registrar una referencia con la máquina nueva.
- Ejecute diez ciclos completos a baja velocidad y confirme que la cadena se mantiene centrada en el canal durante toda la carrera.
- Trabaje treinta minutos a velocidad y aceleración de producción, mida la temperatura superficial de la cadena y busque restos de desgaste en el canal.
- Compruebe que los cables se mueven con libertad en ambos extremos y que ninguno queda tenso en los extremos de carrera.
- Registre la altura del bucle, el desvío lateral del canal en tres posiciones y la posición del soporte fijo. Fotografíe la cadena en ambos extremos.
- Repita las mismas medidas a las primeras 500 horas y una vez al año. Una tendencia vale más que cualquier lectura aislada.
Lista de especificación
- Carrera, velocidad, aceleración y régimen de trabajo, con el número de ciclos por año.
- Lista completa de cables: tipo, diámetro exterior, peso por metro, radio mínimo, aptitud a la flexión.
- Elección del sistema: deslizante, rodante o arrastrado, y el motivo.
- Serie de cadena, altura interior, anchura interior, radio de curvatura y número de cadenas.
- Canal: material, sección, longitud, detalle de junta, drenaje y holguras.
- Especificación de alineación y método para conseguirla.
- Margen de dilatación térmica en el soporte fijo.
- Acceso para el montaje y para la inspección a media carrera.
- Lista de repuestos y registro de referencia a tomar en la puesta en marcha.
Responda estas nueve preguntas antes de dibujar el resguardo de la máquina, y el portacables se quedará quieto dentro de ella toda su vida en lugar de convertirse en el elemento que todos recuerdan.
¿Va a especificar un portacables para una máquina de gran formato?
Indíquenos la carrera, la lista de cables y mangueras con diámetros, el peso por metro y el radio de curvatura que necesita. Nuestros ingenieros le responderán con el sistema completo —serie, altura y anchura interior, separadores, sujeción y guía si hace falta— normalmente en un día laborable.
Dos portacables en un eje: disposición, equilibrio y reparto de cables
Artículo relacionado