बड़े फ़ॉर्मेट की मशीन टूल के लिए केबल कैरियर: लंबा स्ट्रोक, चौड़ी गैन्ट्री और भारी बंडल
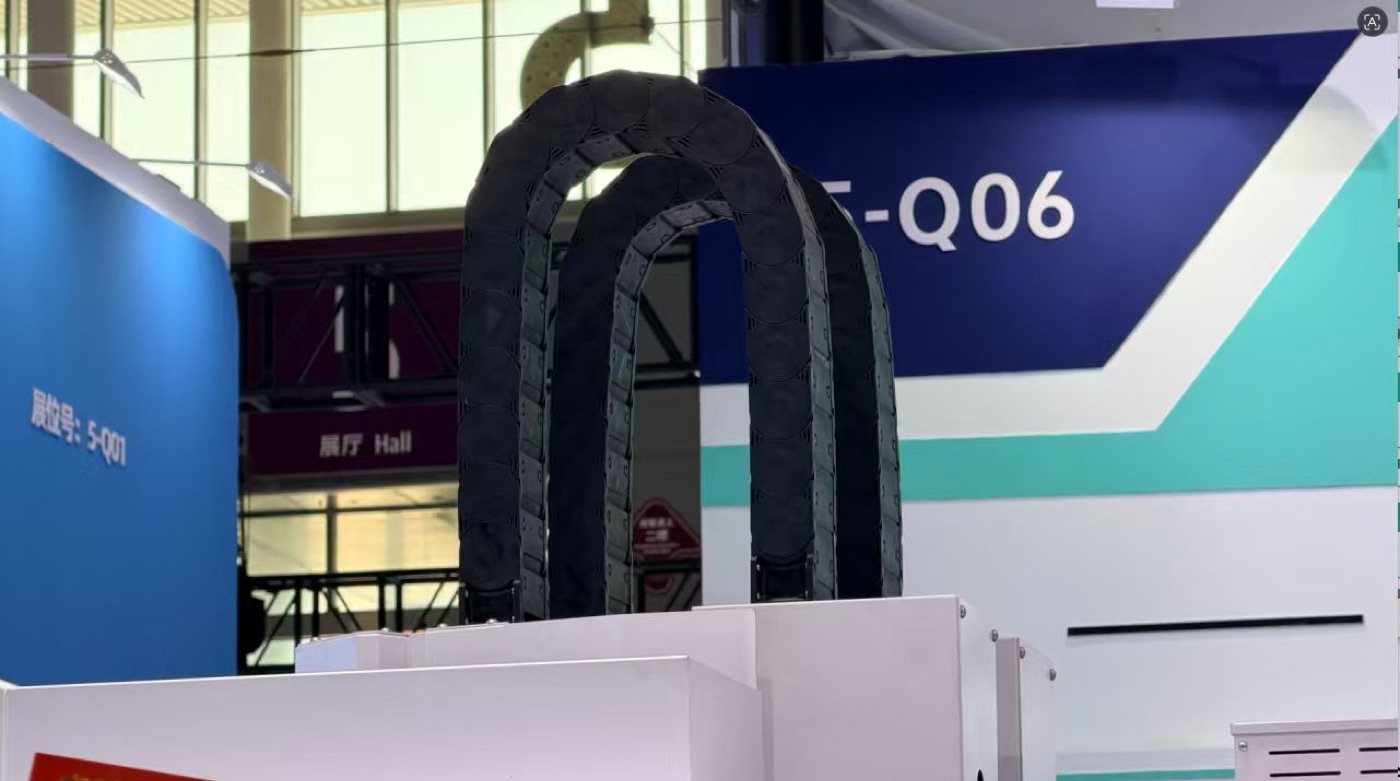
“बड़ा फ़ॉर्मेट” का वास्तविक अर्थ
साइज़ कोई मार्केटिंग श्रेणी नहीं है। केबल कैरियर के लिए मशीन टूल उसी क्षण बड़े फ़ॉर्मेट की हो जाती है जब चार में से कोई एक सीमा पार हो जाती है, और हर सीमा डिज़ाइन का अलग हिस्सा बदल देती है।
- स्ट्रोक 10 मीटर से अधिक। ऊपरी रन को कैंटिलीवर नहीं रखा जा सकता; उसे सहारा देना, गाइड करना या रोल कराना पड़ता है। घिसाव अब गौण प्रभाव नहीं, जीवनकाल तय करने वाला मुख्य कारक बन जाता है।
- गैन्ट्री की चौड़ाई 3 मीटर से अधिक। एक चेन पूरे बीम के लिए पर्याप्त नहीं रहती, क्योंकि ढाँचे के किसी भी टेढ़ेपन से वह किनारे की ओर खिंचती है; अब लेआउट मल्टी-चेन हो जाता है।
- बंडल का वज़न 25 किग्रा/मी से अधिक। चेन का सेक्शन, पिन पर लोड और फ़िक्स्ड एंड पर टेंशन कैटलॉग चयन नहीं, स्ट्रक्चरल सवाल बन जाते हैं।
- लूप की ऊँचाई 600 मिमी से अधिक। कैरियर मशीन का एनवलप, गार्डिंग और ऑपरेटर की कार्य-ऊँचाई तय करने लगता है, इसलिए इसे मशीन के साथ डिज़ाइन करना होता है, अंत में जोड़ना नहीं।
इन सीमाओं के नीचे उचित सेफ़्टी फ़ैक्टर के साथ कैटलॉग चयन सही तरीका है। इनके ऊपर कैरियर मशीन के एक और एक्सिस की तरह व्यवहार करता है: उसका द्रव्यमान है, प्राकृतिक आवृत्ति है, वह तापमान से फैलता है और उसे स्पेसिफ़िकेशन के अनुसार अलाइनमेंट चाहिए।
पैमाने पर वास्तव में क्या बदलता है
| पैरामीटर | छोटी मशीन | बड़ा फ़ॉर्मेट | किस चीज़ को बाध्य करता है |
|---|---|---|---|
| स्ट्रोक | 1–3 मी | 10–60 मी | गाइडेड ट्रफ़, रोलर या ड्राइव सिस्टम |
| चेन का द्रव्यमान | 2–5 किग्रा/मी | 15–40 किग्रा/मी | फ़िक्स्ड एंड पर अधिक टेंशन, हैंडलिंग प्लान |
| केबल का द्रव्यमान | 3–8 किग्रा/मी | 20–60 किग्रा/मी | बड़ा सेक्शन, रोलर सपोर्ट, सावधान स्ट्रेन रिलीफ़ |
| लूप की ऊँचाई | 150–300 मिमी | 600–1500 मिमी | मशीन एनवलप और गार्डिंग का पुनर्डिज़ाइन |
| साइड टॉलरेंस | ±3 मिमी | पूरे स्ट्रोक में ±1 मिमी | लेज़र या तार से अलाइनमेंट, टेप से नहीं |
| थर्मल ग्रोथ | नगण्य | 20 मी में 2–5 मिमी | स्लॉटेड या स्लाइडिंग फ़िक्स्ड ब्रैकेट |
पैटर्न एक जैसा है: जो पैरामीटर छोटी मशीन पर ब्यौरा है, वह बड़ी मशीन पर स्पेसिफ़िकेशन आइटम बन जाता है। बड़ी मशीनों में फ़ील्ड पर दिखने वाली खराबियाँ लगभग कभी चेन टूटना नहीं होतीं। वे होती हैं ग़लत अलाइनमेंट, थर्मल जामिंग, ट्रफ़ का झुकाव और ऐसे केबल जो कभी साइकल काउंट के लिए डिज़ाइन ही नहीं किए गए।
लंबा स्ट्रोक: स्लाइडिंग, रोलिंग या ड्राइव
तीन सिस्टम पूरी रेंज कवर करते हैं, और चुनाव स्ट्रोक, गति और ड्यूटी साइकल को साथ में देखकर होता है।
- स्लाइडिंग। ऊपरी रन निचले रन पर सरकता है। सरल, शांत और सस्ता, और मध्यम गति व कम उपयोग पर लगभग 30–40 मीटर तक पर्याप्त। सीमा स्लाइडिंग फ़्रिक्शन है: चेन वहाँ घिसती है जहाँ दोनों रन मिलते हैं, और घिसाव गति तथा बंडल के वज़न से बढ़ता है।
- रोलिंग। ऊपरी और निचले रन के बीच रोलर लगाए जाते हैं ताकि चेन सरके नहीं, लुढ़के। फ़्रिक्शन तेज़ी से घटता है, ड्राइव पावर और घिसाव साथ घटते हैं, और यह 40 मीटर से अधिक या गति पर लगातार उपयोग का मानक उत्तर है। कीमत ऊँचा चेन सेक्शन और ज़्यादा निरीक्षण-भाग हैं।
- ड्राइव या पुश। चेन को फ़िक्स्ड एंड से ड्राइव द्वारा धकेला जाता है, या मोटरयुक्त कैरिज पर ले जाया जाता है। जहाँ चलता द्रव्यमान कम रखना हो या बहुत अधिक गति पर चेन को नियंत्रित रखना हो, वहाँ उपयोग होता है। इसका अपना कंट्रोल लॉजिक चाहिए और यह मशीन-स्तरीय निर्णय है, चेन का सहायक उपकरण नहीं।
आम ग़लती यह है कि 45 मीटर की प्रेस लाइन के लिए स्लाइडिंग चेन चुन ली जाती है क्योंकि वह 12 मीटर की मशीन पर काम कर रही थी। तंत्र वही है, घिसाव की दर वही नहीं। “लंबे स्ट्रोक के लिए उपयुक्त” जैसे वाक्य के बजाय प्रति वर्ष तय किए गए मीटर में घिसाव की गणना माँगें।
लंबे रन के लिए ट्रफ़ की ज्यामिति
लंबी मशीन पर ट्रफ़ स्वयं एक ढाँचा है, और चेन चलने की अधिकांश समस्याएँ वहीं से शुरू होती हैं।
- चौड़ाई। चेन के दोनों ओर कम से कम 10 मिमी क्लीयरेंस, और 20 मीटर से अधिक के रन पर 15–20 मिमी, क्योंकि थर्मल ग्रोथ और ट्रफ़ का झुकाव जुड़ जाते हैं।
- साइड वॉल की ऊँचाई। किनारों को इतना ऊँचा रखें कि अधिकतम त्वरण पर बंडल के किनारे खींचने पर भी चेन केंद्र में रहे। नियम के तौर पर ट्रफ़ में चेन की ऊँचाई से कम नहीं, चौड़ी गैन्ट्री पर 20% अधिक।
- बेस की समतलता। ±2 मिमी प्रति मीटर और किसी भी 10 मीटर में संचयी सीमा लगभग ±5 मिमी। बीच से झुका ट्रफ़ चेन को स्ट्रोक के मध्य में एक दीवार पर और सिरों पर दूसरी पर चढ़ाता है—यही वह घिसाव पैटर्न है जो उम्र घटाता है।
- जोड़। ट्रफ़ के हिस्से जोड़ पर अलाइन होने चाहिए, केवल बोल्ट से कसे नहीं। जोड़ पर 1 मिमी का स्टेप कुछ ही हफ़्तों में घिसाव बिंदु बन जाता है। डॉवेल पिन या मशीन किया हुआ लैप इस्तेमाल करें और हर जोड़ को स्ट्रेट एज से जाँचें।
- ड्रेनेज और चिप्स। स्लॉट या छेद सबसे निचले बिंदु पर, कभी रनिंग सरफ़ेस पर नहीं। ट्रफ़ में जमा कूलेंट बड़े मशीनिंग सेंटर पर समय से पहले पिन घिसाव का सबसे आम कारण है।
पूरे स्ट्रोक में अलाइनमेंट
अलाइनमेंट टॉलरेंस लंबाई के साथ बदलती है, और तरीका भी उसके साथ बदलना चाहिए। टेप और साहुल 2 मीटर की मशीन पर ठीक हैं और 30 मीटर पर बेकार।
- ट्रफ़ को लेज़र या तनी हुई तार से सेट करें, संदर्भ मशीन की गाइडवे हो, फ़र्श नहीं।
- साइड ऑफ़सेट तीन जगह जाँचें: स्ट्रोक के दोनों सिरे और मध्य। मध्य में ही झुका हुआ ट्रफ़ दिखता है।
- फ़िक्स्ड और मूविंग ब्रैकेट लगभग 2 मिमी के भीतर कोएक्सियल हों, और चेन दोनों में बिना साइड किंक के प्रवेश-निकास करे।
- एक्सिस को धीरे चलाएँ, हाथ से या 5% फ़ीड पर, और फ़िक्स्ड ब्रैकेट पर चेन देखें। जो वहाँ किनारे खिसकता है, प्रोडक्शन स्पीड पर और खिसकेगा।
- पूरी शिफ़्ट चलने और थर्मल इक्विलिब्रियम आने के बाद फिर जाँचें। ठंडा अलाइनमेंट ज़रूरी है, पर्याप्त नहीं।
झुकाव, सपोर्ट और प्री-टेंशन
लंबी चेन झुकती है, सवाल यह है कि यह झुकाव कहाँ स्वीकार्य है।
- क्षैतिज चलने वाली चेन में ऊपरी रन निचले रन पर टिका होता है और झुकाव समस्या नहीं। भार ट्रफ़ का बेस उठाता है, इसलिए उसकी समतलता चेन की कठोरता से ज़्यादा मायने रखती है।
- साइड और वर्टिकल माउंटिंग में सपोर्ट के बीच का स्पैन निर्णायक संख्या है। हर 1.5–2 मीटर पर सपोर्ट दें, और जहाँ बंडल भारी है वहाँ और नज़दीक।
- झुकाव हटाने के लिए स्लाइडिंग चेन को प्री-टेंशन न दें। प्री-टेंशन फ़िक्स्ड ब्रैकेट पर लोड बढ़ाता है, चेन को ट्रफ़ से उठने पर मजबूर करता है और चलन सुधारता नहीं।
- मूविंग एंड पर चेन को ब्रैकेट के निर्धारित स्ट्रोक के भीतर लंबाई में स्वतंत्र रहने दें। 30 मीटर की मशीन पर कठोरता से जकड़ा मूविंग एंड थर्मल ग्रोथ को साइड फ़ोर्स में बदल देता है।
चौड़ी गैन्ट्री पर मल्टी-चेन लेआउट
लगभग 3 मीटर से चौड़ी गैन्ट्री पर प्रति बीम एक चेन सामान्य हल है, और कारण सौंदर्य नहीं, ढाँचागत हैं।
- टेढ़ेपन की सहनशीलता। दो बीम जो एक-दूसरे के सापेक्ष हिल सकते हैं, उनके लिए स्वतंत्र ट्रफ़ वाली दो चेन चाहिए। गैन्ट्री पार करती एक चेन हर टेढ़ेपन से लोड पाती है और ब्रैकेट पर फेल होती है।
- लोड बैलेंस। ब्रैकेट कैरिज के सेंटर ऑफ़ मास के सममित लगाएँ, फिर अधिकतम त्वरण पर हर चेन का परिकलित पुल जाँचें। लगभग 15% से अधिक अंतर चेन के बीच केबल बाँटकर ठीक करें।
- कार्यात्मक विभाजन। ड्राइव और स्पिंडल पावर एक चेन में, एनकोडर, सेंसर और फ़ील्डबस दूसरी में। बड़ी मशीन पर यह अलगाव छोटी से ज़्यादा मूल्यवान है, क्योंकि केबल लंबे होते हैं और इंड्यूस्ड नॉइज़ लंबाई के समानुपाती होता है।
- रिडंडेंसी। जहाँ कैरियर की खराबी पूरी लाइन रोक देती है, वहाँ दो-चेन लेआउट एक चेन बदलते समय ज़रूरी सेवाएँ चालू रखता है।
लंबे स्ट्रोक पर केबल चयन
बड़ी मशीन पर लूप की ऊँचाई और वज़न अक्सर चेन नहीं, केबल तय करते हैं।
- वास्तविक स्ट्रोक और साइकल काउंट के लिए रेटेड कंटीन्यूअस-फ़्लेक्स केबल इस्तेमाल करें, और निर्माता से उसी रेडियस पर बेंड व टॉर्शन टेस्ट डेटा माँगें जो आप उपयोग करेंगे, कैटलॉग का न्यूनतम नहीं।
- बेंड रेडियस: पावर केबल के लिए व्यास का कम से कम 7.5 गुना और लगातार उपयोग में एनकोडर व बस केबल के लिए 10 गुना। बड़ी मशीन पर बड़ा रेडियस मशीन की ऊँचाई में खर्च होता है, इसलिए यह निर्णय जल्दी लेना चाहिए।
- प्रति मीटर वज़न निर्णायक पैरामीटर है। 40 किग्रा/मी केबल ले जाने वाली 40 मीटर की चेन 1.6 टन केबल चलाती है; त्वरण बल और फ़िक्स्ड एंड टेंशन सीधे इसी संख्या से निकलते हैं।
- कैविटी का लगभग 60–70% सेक्शन और अधिकतम 80% चौड़ाई भरें। बड़ी मशीनों में ज़्यादा भरी चेन सबसे पहले सेपरेटर पर घिसती है।
- दोनों सिरों को उचित स्ट्रेन रिलीफ़ के साथ क्लैंप करें और सर्विस लूप छोड़ें। केवल एक सिरे पर जकड़ा केबल चेन में सरकता है और क्लैंप पर टूटता है।
थर्मल ग्रोथ और ढाँचे की गति
20 मीटर का स्टील ट्रफ़ 10 K तापमान बढ़ने पर लगभग 2.4 मिमी फैलता है, एल्युमिनियम लगभग 4.6 मिमी। यह कठोरता से जकड़े ब्रैकेट को जाम करने और चेन को ट्रफ़ की दीवार पर दबाने के लिए पर्याप्त है।
- ट्रफ़ को केवल एक बिंदु पर फ़िक्स करें, बेहतर हो कि मशीन के थर्मल सेंटर के पास, और बाकी रन को स्लॉटेड छेदों में चलने दें।
- स्लाइडिंग या स्लॉटेड फ़िक्स्ड ब्रैकेट रखें, ताकि थर्मल ग्रोथ सरकने के रूप में प्रकट हो, चेन पर बल के रूप में नहीं।
- लंबे रन पर ट्रफ़ के हिस्से लगातार वेल्ड न करें। ऐसे लैप जोड़ों से बोल्ट करें जो गति सह सकें।
- फ़ाउंडेशन के धँसने की अलग जाँच करें। जो ट्रफ़ लगाते समय सीधा था और दो साल बाद मुड़ा हुआ है, वह आमतौर पर फ़र्श के साथ गया है, तापमान के साथ नहीं।
हैंडलिंग, इंस्टॉलेशन और एक्सेस
25 किग्रा/मी पर 40 मीटर की चेन एक टन की है। हैंडलिंग डिज़ाइन का हिस्सा है, इंस्टॉलेशन के दिन सुलझाने वाली साइट समस्या नहीं।
- अस्थायी रोलर पर टुकड़ों में लगाएँ, फिर जोड़ें। लंबी चेन को कभी सिरे के लिंक से न उठाएँ; निर्धारित लिफ़्टिंग पॉइंट या स्प्रेडर बीम इस्तेमाल करें।
- गार्डिंग डिज़ाइन करने से पहले एक्सेस की योजना बनाएँ। 30 मीटर की मशीन पर मध्य-स्ट्रोक में चेन का निरीक्षण करने के लिए वॉकवे, हटाने योग्य पैनल या दोनों चाहिए।
- साइट पर छोटा स्पेयर किट रखें: लिंक, सेपरेटर, स्ट्रेन रिलीफ़ क्लैंप और एक ट्रफ़ जॉइंट। बड़ी मशीन पर दो दिन की पार्ट लीड टाइम दो दिन की स्टॉपेज है।
- ट्रफ़ पर मध्य-स्ट्रोक की जगह मार्क करें। इससे हर भावी अलाइनमेंट जाँच दोहराने योग्य हो जाती है और एक घंटे के बजाय सेकंड लगते हैं।
कमीशनिंग और बेसलाइन रिकॉर्ड
बड़े कैरियर धीरे-धीरे फेल होते हैं, और इसे पहले से देखने का एक ही तरीका है—मशीन नई हो तब बेसलाइन दर्ज करना।
- कम गति पर दस पूरे साइकल चलाएँ और पुष्टि करें कि चेन पूरे स्ट्रोक में ट्रफ़ के केंद्र में रहती है।
- प्रोडक्शन स्पीड और त्वरण पर तीस मिनट चलाएँ, फिर चेन की सतह का तापमान मापें और ट्रफ़ में घिसाव के कण देखें।
- जाँचें कि केबल दोनों सिरों पर स्वतंत्र चलते हैं और स्ट्रोक के सिरों पर कोई केबल तना नहीं है।
- लूप की ऊँचाई, तीन जगह ट्रफ़ का साइड ऑफ़सेट और फ़िक्स्ड ब्रैकेट की स्थिति दर्ज करें। स्ट्रोक के दोनों सिरों पर चेन की फ़ोटो लें।
- पहले 500 घंटों के बाद और साल में एक बार वही माप दोहराएँ। कोई भी एकल रीडिंग से ट्रेंड ज़्यादा मूल्यवान है।
स्पेसिफ़िकेशन चेकलिस्ट
- स्ट्रोक, गति, त्वरण, ड्यूटी साइकल और प्रति वर्ष साइकल संख्या।
- पूरी केबल सूची: प्रकार, बाहरी व्यास, प्रति मीटर वज़न, न्यूनतम बेंड रेडियस, फ़्लेक्स रेटिंग।
- सिस्टम का चुनाव: स्लाइडिंग, रोलिंग या ड्राइव, और उसका कारण।
- चेन सीरीज़, भीतरी ऊँचाई, भीतरी चौड़ाई, बेंड रेडियस और चेन की संख्या।
- ट्रफ़: सामग्री, सेक्शन, लंबाई, जॉइंट डिटेल, ड्रेनेज और क्लीयरेंस।
- अलाइनमेंट स्पेसिफ़िकेशन और उसे हासिल करने का तरीका।
- फ़िक्स्ड ब्रैकेट पर थर्मल ग्रोथ के लिए छूट।
- इंस्टॉलेशन और मध्य-स्ट्रोक निरीक्षण के लिए एक्सेस।
- स्पेयर पार्ट्स सूची और कमीशनिंग पर लिया जाने वाला बेसलाइन रिकॉर्ड।
मशीन का गार्ड बनाने से पहले इन नौ सवालों के जवाब दे दें, तो कैरियर अपनी पूरी उम्र मशीन के भीतर चुपचाप रहेगा, बजाय उस आइटम के बनने के जिसे सब याद रखते हैं।
क्या आप बड़े फॉर्मेट की मशीन के लिए केबल कैरियर चुन रहे हैं?
हमें स्ट्रोक, केबल और होज़ की सूची (व्यास सहित), प्रति मीटर वज़न और आवश्यक बेंडिंग रेडियस बताएं। हमारे इंजीनियर पूरे सिस्टम — सीरीज़, आंतरिक ऊंचाई और चौड़ाई, डिवाइडर, स्ट्रेन रिलीफ़ और ज़रूरत हो तो गाइड ट्रफ़ — के साथ आमतौर पर एक कार्यदिवस में उत्तर देंगे।
एक अक्ष पर दो केबल कैरियर: लेआउट, संतुलन और केबल विभाजन
संबंधित लेख