سلسلة حمل الكابلات لماكينة النقش وراوتر CNC: دليل الاختيار
لماذا تستهلك ماكينة النقش السلسلة بطريقة مختلفة
ماكينة النقش أو راوتر CNC الخفيف لا تتلف سلسلة حمل الكابلات بالحمل، بل بالتكرار. مركز تشغيل ثقيل قد ينجز 40 دورة في الساعة، أما رأس نقش صغير يعمل بمسار نقطي فيعكس الاتجاه عدة مرات في الثانية، طوال اليوم، ولسنوات. السلسلة قصيرة، والكابلات رقيقة، والتسارع مرتفع، والهواء مليء بغبار كاشط ناعم. السلسلة التي تُختار من الكتالوج بالعرض الداخلي وحده تتعطل خلال أشهر، بينما تعمل الماكينة نفسها بسلسلة محددة تحديدًا صحيحًا طوال عمر الماكينة.
يتناول هذا الدليل القرارات الأربعة التي تحدد عمر الخدمة فعليًا في هذه الفئة: تحجيم التجويف حول الحزمة، وتصميم الوصلة لعدد دورات مرتفع، والحماية من الرايش والغبار، واختيار الكابل للانحناء المستمر بحمل منخفض.
دورة التشغيل الحقيقية: شوط قصير ودورات كثيرة
قبل اختيار السلسلة، قِس دورة التشغيل لا الماكينة. ثلاثة أرقام تحدد كل شيء تقريبًا.
- الشوط. في ماكينة نقش مكتبية قد يكون 200 إلى 400 مم، وفي راوتر 1300 × 2500 مم يصل إلى 2.6 م على المحور الطويل. الشوط يحدد طول السلسلة، والطول يحدد نصف قطر الانحناء الممكن.
- الدورات في الساعة. مسار النقش النقطي يعكس الاتجاه عند كل سطر. بمسافة 0.3 مم وسرعة تغذية 300 مم/ث تكون نحو 100 انعكاسة في الثانية عند الرأس. وحتى إن رأت السلسلة جزءًا منها فقط، فإن المفاصل تتراكم عليها ملايين الدورات أسبوعيًا.
- التسارع. الجسور الخفيفة تصل إلى 5–20 م/ث². التسارع العالي هو ما يُخرج سلسلة سيئة التحجيم عن خطها المركزي، ويُجهد كابلًا متصلبًا.
يُعبَّر عن عمر التصميم في هذه الفئة بالدورات لا بالسنوات. اطلب من 5 إلى 10 ملايين دورة على المحاور الصغيرة، ومن 2 إلى 5 ملايين على محور الجسر الطويل، وقارن هذا الرقم بين المورّدين بدلًا من سعر المتر.
المقاسات النموذجية حسب فئة الماكينة
يغطي الجدول النطاق الذي تشمله معظم ماكينات النقش والتقطيع. وهو نقطة بداية للاستفسار، وليس بديلًا عن قياس الحزمة الفعلية.
| فئة الماكينة | شوط المحور | الارتفاع الداخلي النموذجي | ما يُفحص أولًا |
|---|---|---|---|
| ماكينة نقش مكتبية، طاولة 300–600 مم | 0.2–0.5 م | 15–25 مم | أدنى نصف قطر لكابل المغزل |
| راوتر لوحات، 1300 × 2500 مم | 1.3–2.6 م | 25–40 مم | الترهل والدعم على المحور الطويل |
| ماكينة نقش حجر أو زجاج مع خطوط مياه | 0.6–1.5 م | 35–50 مم | صلابة الخرطوم وخلوص التجويف |
| ماكينة نقش بالليزر، بصريات مغلقة | 0.3–1.2 م | 15–30 مم | تسرب الغبار إلى المفاصل |
| راوتر متعدد الرؤوس، 4 إلى 8 مغازل | 1.5–3 م | 40–60 مم | وزن الحزمة وعدد الكابلات |
تحجيم التجويف حول الحزمة لا حول الموصّل
أشيع خطأ في التحجيم على ماكينة النقش هو قياس أكبر موصّل واختيار تجويف بالكاد يستوعبه. الموصّل يمر مرة واحدة، أما الكابل فينحني داخل التجويف ملايين المرات. يجب أن يتيح التجويف للحزمة أن تتحرك داخله.
- افرش الكابلات والخراطيم مسطحة جنبًا إلى جنب كما ستستقر في السلسلة، وقِس العرض الكلي وأضف 10 إلى 15% للحركة.
- يجب ألا يتجاوز ارتفاع التكديس نحو 1.2 مرة من قطر أكبر كابل، لتترتب الحزمة في طبقة واحدة زائد واحد.
- اترك 10% على الأقل ارتفاعًا حرًا فوق الحزمة. الحزمة الملتصقة بسقف التجويف تبلي غلافها عند الانحناء.
- افصل خراطيم الهواء عن كابلات الإشارة بحاجز رأسي، وضع الخراطيم على الجانب الخارجي للانحناء حيث المساحة أوسع.
- لا تمرر كابلًا سائبًا داخل تجويف أكبر بكثير من اللازم؛ سيتأرجح عند كل انعكاس ويتلف عند الموصّل.
إذا وقع التجويف المحسوب بين مقاسين جاهزين، فاختر الأكبر. فرق السعر صغير، وفرق العمر ليس كذلك.
الغبار والرايش والنواعم الكاشطة
النقش ينتج غبارًا ناعمًا لا رايشًا. غبار الخشب، ونشارة الأكريليك، ومسحوق الزجاج، وغبار الحجر، كلها تتصرف بالطريقة نفسها داخل السلسلة: تستقر في المفصل بين وصلتين وتعمل كمعجون كاشط. ثلاثة تفاصيل تصميمية أهم من أي مرشح.
- وصلة مفتوحة أم مغلقة. للغبار الجاف، الوصلة المفتوحة تسمح للغبار بالسقوط. للتشغيل الرطب مع رذاذ التبريد، الوصلة المغلقة تحجب الرايش. لا تخلط الحالتين على ماكينة واحدة.
- خلوص المفصل. المفصل ذو الخلوص الكبير ينظف نفسه لكنه يبلي أسرع. المفصل الضيق يحجب الغبار لكنه يحتجز ما يدخل. في ماكينة النقش، حدد مفصلًا بخلوص محدد وسطح مسمار أملس غير مسامي.
- موضع التركيب. ركّب السلسلة على الجانب المقابل لمنطقة القطع، أو ضع غطاءً معدنيًا بسيطًا فوقها. غطاء ألومنيوم بسماكة 1 مم يضاعف العمر عادة في أعمال الحجر والزجاج.
في الماكينات التي تقطع ألياف الكربون أو الألياف الزجاجية أو المركبات الكاشطة، اعتبر السلسلة قطعة استهلاكية وافحص المفاصل في كل صيانة. لا يوجد تصميم وصلة يصمد أمام هذا الغبار إلى ما لا نهاية.
اختيار الكابل للانحناء المتكرر بحمل منخفض
السلسلة نصف النظام فقط. في ماكينة النقش يكون الكابل عادة أول ما يتعطل، لأن كابلًا مرنًا قياسيًا بموصل مجدول ينقطع شعيرة بعد شعيرة عند المشبك.
| المتطلب | ما يجب تحديده | سبب الفشل بخلافه |
|---|---|---|
| الموصل | شعيرة رقيقة، جدل حبلي، فئة 6 أو أفضل | الشعيرة الغليظة تتصلب وتتشقق عند الانحناء |
| الغلاف | PUR أو TPE، التصاق منخفض، سطح أملس | الـ PVC يلتصق بنفسه وبجدار التجويف |
| نصف قطر الانحناء | 7.5 مرة قطر الكابل على الأقل للانحناء المستمر | أقل من ذلك يفتح التدريع خلال أسابيع |
| التدريع | رقائق ملفوفة مع جديلة، أو جديلة فقط | التدريع الحلزوني ينحل عند كل دورة |
| التثبيت | مشابك فردية عند الطرفين والحزمة حرة بينهما | التثبيت من طرف واحد يسحب الكابل عبر السلسلة |
كابلات المغزل تستحق اهتمامًا منفصلًا. كابل مغزل 2.2 كيلوواط بقطر 15 مم يحتاج نصف قطر 110 مم على الأقل، وهذا غالبًا يفرض الانتقال إلى مقاس السلسلة التالي. تحقق من ذلك قبل اعتماد السلسلة لا بعد بناء الماكينة.
الضوضاء والاهتزاز على جسر خفيف
على جسر ألومنيوم خفيف قد تكون السلسلة أعلى مكوّنات الماكينة ضجيجًا. تجري السلسلة بسرعة عالية على مسافة قصيرة، وكل اصطدام وصلة ينتقل مباشرة إلى المقطع الإنشائي. ثلاثة تغييرات تخفض ذلك.
- استخدم وصلات بمخمد مطاطي أو تصميم تلامس دوّار بدلًا من مصد بلاستيكي صلب.
- أبقِ السلسلة مستقيمة وأفقية؛ التحميل الجانبي الخفيف يجعل الوصلات تُطقطق عند كل انعكاس.
- ضع حشوة مطاطية بين الحامل ومقطع الجسر. تكلفتها شبه معدومة وتزيل معظم الضجيج المنتقل عبر الهيكل.
إذا كانت الماكينة تعمل في ورشة يقف فيها المشغّل بجانبها ثماني ساعات، فهذا بند في المواصفات لا رفاهية إضافية.
التركيب والدعم في الشوط القصير
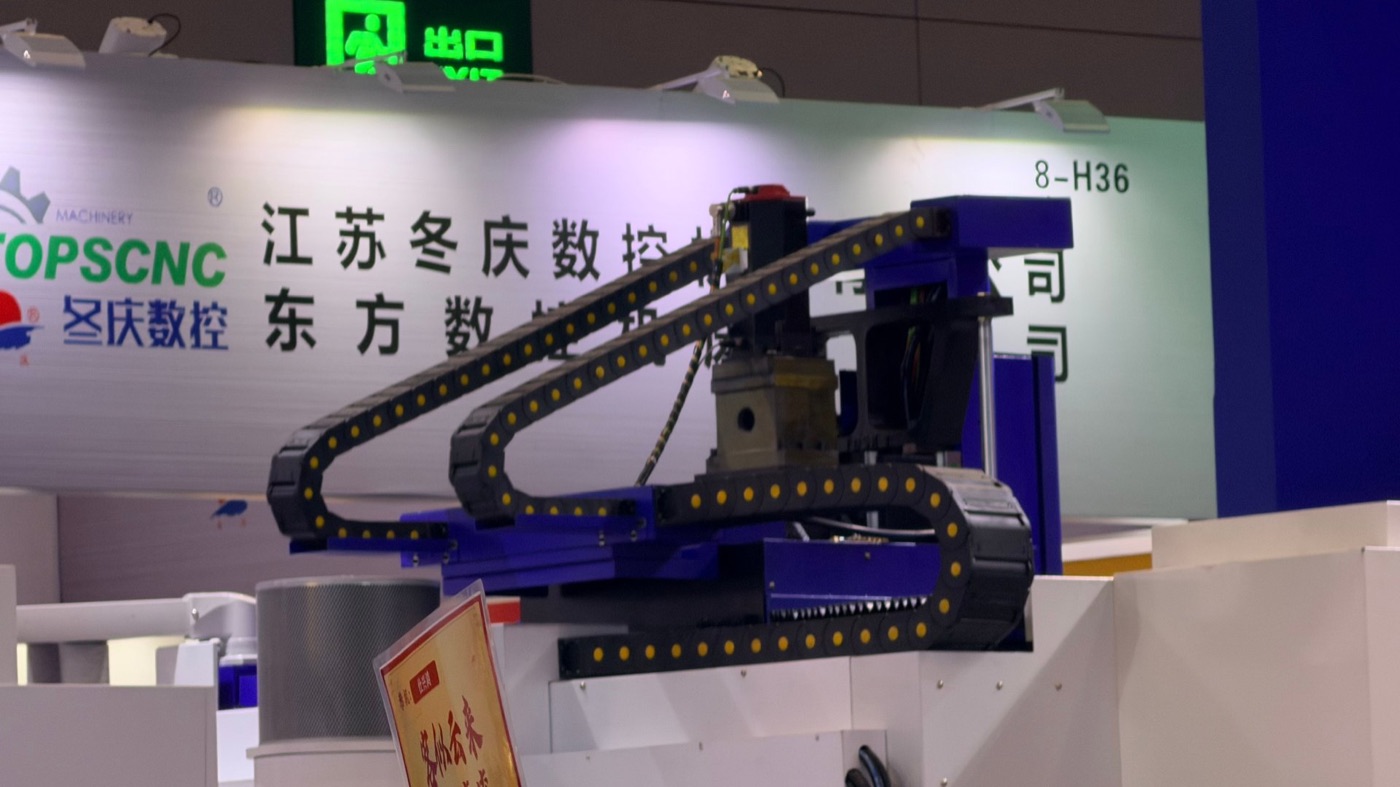
غالبًا تُركّب محاور الشوط القصير بطرفين ثابتين وتشكّل السلسلة حلقة بسيطة دون مجرى توجيه. ينجح ذلك حتى نحو 1.5 م من الحركة إذا كانت السلسلة صلبة بما يكفي للبقاء في المستوى. بعد ذلك يبدأ الفرع السفلي بالترهل وتحتك الوصلات ببعضها.
- ادعم الفرع السفلي بشريط انزلاق من الفولاذ المقاوم أو البوليمر بدلًا من تركه معلقًا.
- حاذِ الحاملين في الارتفاع ضمن 0.5 مم؛ درجة 1 مم عند الطرف الثابت كافية لتخرج السلسلة عن مسارها.
- استخدم حاملًا بفتحة مستطيلة لشد السلسلة بعد التركيب، لا نمط ثقوب ثابتًا.
- على جسر متحرك، ركّب الحامل على سطح مشغّل آليًا لا على أنبوب ملحوم. تشوه اللحام يظهر كالتواء في السلسلة.
نقاط الفحص التي تتعطل فعليًا
عند التشغيل الأول، ضع علامة على السلسلة عند الطرف الثابت وسجّل التاريخ. ثم افحص خمسة أمور في كل فترة صيانة.
- بلي المفصل. أمسك السلسلة رأسيًا ولاحظ إن كانت الفجوة تفتح بين الوصلات؛ أكثر من 1 مم خلوص يعني أن المفصل انتهى.
- آثار على الغلاف. الشريط المصقول على غلاف الكابل يبين موضع احتكاكه بالتجويف. أعد تمرير الكابل أو أضف حاجزًا.
- عزم المشابك. أعد شدّ المشابك عند 500 ساعة ثم سنويًا. الاستقرار طبيعي.
- طول السلسلة. السلسلة التي زاد طولها أكثر من 1% لها مفاصل مبلية وستبدأ بالجري بشكل غير منتظم.
- تراكم الغبار. انفخ المفاصل بهواء جاف في كل صيانة؛ لا تغسل السلسلة بسائل تبريد أو مذيب.
قائمة التحقق للاستفسار
أرسل هذه البنود السبعة مع استفسارك ليتمكن المورّد من تسعير سلسلة صالحة في مرة واحدة لا ثلاث.
- نوع المحور واتجاهه مع طول الشوط بالمليمتر.
- معدل الدورات وعمر التصميم المطلوب بالدورات.
- قائمة كاملة بالكابلات والخراطيم مع الأقطار الخارجية والأوزان لكل متر وأدنى أنصاف الأقطار.
- أقصى تسارع وسرعة على المحور.
- البيئة: غبار جاف أو رذاذ تبريد أو كلاهما، مع درجة الحرارة المحيطة.
- مساحة التركيب المتاحة بما في ذلك الارتفاع فوق السلسلة.
- هل يجب أن تعمل السلسلة في مجرى أو على شريط انزلاق أو دون دعم.
بهذه الإجابات السبع يُستنتج مقاس التجويف ونصف قطر الانحناء والسلسلة والطول مباشرة، ويمكن مقارنة العرض المقدم بين المورّدين على أساس واحد.
هل تحتاج سلسلة حمل كابلات لماكينة نقش أو راوتر CNC؟
أخبرنا بنوع الماكينة وحجم المحور وعدد الكابلات والسرعة وما تتعرّض له السلسلة — رايش أو غبار أو سائل تبريد أو عازل. ستصلك السلسلة ودرجة المادة المناسبتان — عادة خلال يوم عمل واحد.
سلسلة حمل كابلات لماكينات التفريغ الكهربائي والقطع بالسلك: زيت وماء ورواسب
سلسلة حمل كابلات رأسية لماكينة التشغيل: دليل المحور المعلّق
مقالات لها صلة