彫刻機・CNCルーター用ケーブルキャリア 選定ガイド
彫刻機ではケーブルキャリアの劣化要因が異なる
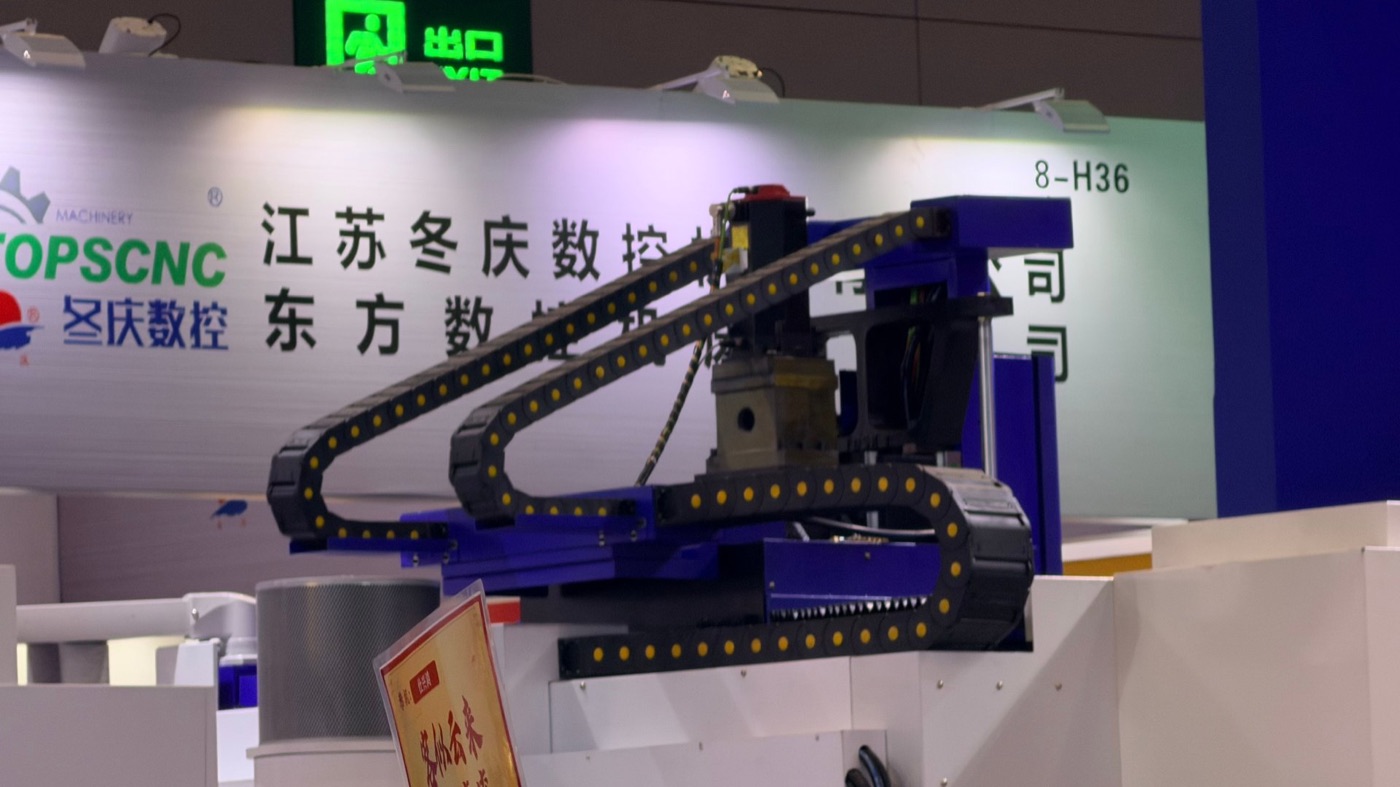
彫刻機や軽量なCNCルーターは、荷重でケーブルキャリアを壊すのではなく、繰り返しで壊します。大型のマシニングセンタは1時間に40サイクル程度ですが、ラスタ走査で動く小型の彫刻ヘッドは1秒に数回の反転を、何年も続けます。チェーンは短く、ケーブルは細く、加速度は高く、しかも周囲には微細な研削性粉塵が充満しています。内幅だけで総合カタログから選んだチェーンは数か月で破損しますが、同じ機械でも仕様を正しく合わせたチェーンは機械寿命まで持ちます。
本稿では、このクラスの機械で寿命を決める4つの判断、すなわちケーブル束に対するキャビティ寸法、高サイクル向けのリンク設計、切粉と粉塵からの保護、低荷重連続屈曲に対するケーブル選定を扱います。
実際のデューティ:短ストローク・多サイクル
シリーズを選ぶ前に、機械ではなく運転条件を測ります。ほぼすべては3つの数値で決まります。
- ストローク。 卓上彫刻機では200〜400mm、1300×2500mmのルーターでは長軸で2.6mに達します。ストロークがチェーン長を決め、チェーン長が許容できる曲げ半径を決めます。
- 1時間あたりのサイクル数。 ラスタ彫刻は1ラインごとに反転します。ライン間隔0.3mm、送り300mm/sなら、ヘッドでは毎秒約100回の反転です。チェーンがその一部しか受けなくても、リンクの関節は週に数百万サイクルを経験します。
- 加速度。 軽量ガントリーは5〜20m/s²に達します。高い加速度は、寸法の合わないチェーンを中心線から外し、剛いケーブルを疲労させます。
このクラスの設計寿命は年数ではなくサイクル数で示します。小軸で500万〜1000万サイクル、長いガントリー軸で200万〜500万サイクルを要求し、1mあたりの価格ではなくこの数値で比較してください。
機械クラス別の標準寸法
下表は彫刻機・ルーターの多くをカバーする範囲です。問い合わせの出発点であり、実物のケーブル束を測定する代わりにはなりません。
| 機械クラス | 軸ストローク | 標準内高 | 最初に確認する項目 |
|---|---|---|---|
| 卓上彫刻機、テーブル300〜600mm | 0.2〜0.5m | 15〜25mm | スピンドルケーブルの最小曲げ半径 |
| サインルーター、1300×2500mm | 1.3〜2.6m | 25〜40mm | 長軸のたわみと支持 |
| 石材・ガラス彫刻機(水冷配管あり) | 0.6〜1.5m | 35〜50mm | ホースの剛性とキャビティ余裕 |
| レーザー彫刻機、密閉光学系 | 0.3〜1.2m | 15〜30mm | 関節部への粉塵侵入 |
| マルチヘッドルーター、4〜8スピンドル | 1.5〜3m | 40〜60mm | ケーブル束重量と本数 |
コネクタではなくケーブル束でキャビティを決める
彫刻機で最も多い寸法ミスは、最も大きなコネクタを測り、それがちょうど入るキャビティを選ぶことです。コネクタは一度通るだけですが、ケーブルはキャビティの中で何百万回も屈曲します。キャビティはケーブル束が内部で動ける大きさでなければなりません。
- ケーブルとホースをチェーン内と同じ配置で平らに並べ、総幅を測り、移動分として10〜15%を加えます。
- 積み高さは最も太いケーブルの約1.2倍以下に抑え、束が1層+1本程度に収まるようにします。
- 束の上に少なくとも10%の空き高さを確保します。天井に押し付けられた束は曲げ部で外装が摩耗します。
- 空圧ホースと信号ケーブルは垂直セパレータで分け、ホースは余裕のある曲げ外側に置きます。
- 大きすぎるキャビティにケーブルを遊ばせて入れてはいけません。反転のたびに振れ、コネクタ部で断線します。
計算したキャビティが2つの標準サイズの間になる場合は、大きい方を選びます。コスト差は小さく、寿命差は小さくありません。
粉塵・切粉・研削性微粉
彫刻で出るのは切粉ではなく微粉です。木粉、アクリル屑、ガラス粉、石材粉はいずれもキャリア内部で同じ挙動を示します。すなわちリンク間の関節に堆積し、研磨ペーストとして働きます。フィルタよりも設計3点が重要です。
- 開リンクか閉リンクか。 乾性粉塵には開リンクが粉を落とします。クーラントミストを伴う湿式加工には閉リンクが切粉を遮断します。1台の機械で混用しないでください。
- 関節すきま。 すきまが大きい関節は自己清掃しますが摩耗が早い。詰まった関節は粉塵を遮断しますが入った粉を閉じ込めます。彫刻機では、すきまを規定し、ピン表面を平滑で非多孔質にした関節を指定します。
- 取付位置。 チェーンはガントリーの切削域と反対側に付け、または上に簡単な板金カバーを設けます。1mmのアルミカバーで石材・ガラス加工の寿命は通常2倍になります。
炭素繊維、GFRP、研磨性コンポジットを切削する機械では、キャリアを消耗品として扱い、定期整備ごとに関節を点検してください。その粉塵に無期限に耐えるリンク設計はありません。
高サイクル・低荷重屈曲のためのケーブル選定
キャリアはシステムの半分にすぎません。彫刻機ではケーブルが最初の故障原因になることが多く、より線導体の標準フレキシブルケーブルはクランプ部で素線単位に切れていきます。
| 要求 | 指定する内容 | 外れるとどうなるか |
|---|---|---|
| 導体 | 細より線、ロープ撚り、クラス6以上 | 太いより線は加工硬化し曲げ部で亀裂 |
| 外装 | PURまたはTPE、低粘着、平滑表面 | PVCは自己接着しキャビティ壁に貼り付く |
| 曲げ半径 | 連続屈曲でケーブル径の7.5倍以上 | それ以下ではシールドが数週間で開口 |
| シールド | 巻きフォイル+編組、または編組のみ | スパイラルシールドは毎サイクルでほどける |
| 固定 | 両端を個別クランプ、中間は自由 | 片端固定ではケーブルがチェーン内を引きずられる |
スピンドルケーブルは別途の検討が必要です。2.2kW、外径15mmのスピンドルケーブルは少なくとも110mmの曲げ半径を要し、しばしばワンサイズ上のチェーンが必要になります。機械を組み上げた後ではなく、キャリア確定前に確認してください。
軽量ガントリーでの騒音と振動
アルミ製の軽量ガントリーでは、ケーブルキャリアが機械で最も騒音の大きい部位になることがあります。チェーンは短距離を高速で走り、リンクの衝突音がアルミ押出材に直接伝わります。3つの変更で低減できます。
- 硬質プラストップの代わりに、エラストマーダンパー付きリンクまたは転がり接触設計を使用します。
- チェーンを直線かつ水平に保ちます。わずかな横プリロードでも反転ごとにリンクが鳴ります。
- 取付ブラケットとガントリー押出材の間にゴムパッドを入れます。ほぼ無コストで固体伝播音の大半を除去できます。
作業者が隣に立って8時間運転する工場なら、これは快適性の追加ではなく仕様項目です。
短ストロークでの取付と支持
短ストローク軸では両端固定でチェーンが単純にループする、ガイドトラフなしの構成がよく使われます。チェーンの剛性が平面を保てる範囲なら約1.5mの走行まで成立します。それを超えると下側走行部がたわみ、リンク同士が擦れます。
- 下側走行部は吊り下げず、ステンレスまたはポリマーの摺動ガイドで支持します。
- 2つの取付ブラケットの高さは0.5mm以内に合わせます。固定端で1mmの段差があればチェーンは自走路上から外れます。
- 取付後に張り調整できるよう、長穴付きブラケットを使用します。固定穴パターンは避けます。
- 可動ガントリーでは、溶接管ではなく機械加工面にブラケットを付けます。溶接ひずみはチェーンのねじれとして現れます。
実際に故障する点検箇所
試運転時に固定端側のチェーンに印を付け、日付を記録します。以後、各整備時に5点を確認します。
- 関節摩耗。 チェーンを垂直に持ち、リンク間に隙間が開くか見ます。1mm以上のガタは関節寿命です。
- 外装の跡。 ケーブル外装の磨かれた筋はキャビティとの擦れ位置を示します。ケーブルを移すかセパレータを追加します。
- クランプトルク。 500時間で再締付し、以後は年1回。なじみは正常です。
- チェーン長。 長さが1%以上伸びたチェーンは関節が摩耗しています。ブラケット上で走行が乱れ始めます。
- 粉塵の詰まり。 整備ごとに乾燥エアで関節を吹きます。クーラントや溶剤で洗浄しないでください。
問い合わせ用チェックリスト
次の7項目を添えて問い合わせれば、サプライヤは3回ではなく1回で成立するチェーンを見積もれます。
- 軸の種類と向き、ストローク長(mm)。
- サイクルレートと要求設計寿命(サイクル数)。
- 全ケーブル・ホースの外径、1mあたり重量、最小曲げ半径の一覧。
- 軸の最大加速度と速度。
- 環境:乾性粉塵、クーラントミスト、または両方、および周囲温度。
- 取付可能スペース(チェーン上の高さを含む)。
- トラフ内、摺動ガイド上、無支持のいずれで走らせるか。
この7項目が揃えば、キャビティ寸法、曲げ半径、シリーズ、長さが決まり、受け取った見積はサプライヤ間で同一条件で比較できます。
彫刻機やCNCルーター用のケーブルキャリアが必要ですか?
機械の種類、軸サイズ、ケーブル本数、速度、切削粉・粉塵・クーラント・絶縁液などチェーンの使用環境をお知らせください。適切なシリーズと材質グレードを、通常1営業日以内にご提案します。
放電加工・ワイヤカット機用ケーブルキャリア:油・水・スラッジ対策
工作機械の垂直軸用ケーブルキャリア:吊り下げ軸の手引き
関連記事