Кабельная цепь для гравировального станка и ЧПУ-фрезера: подбор
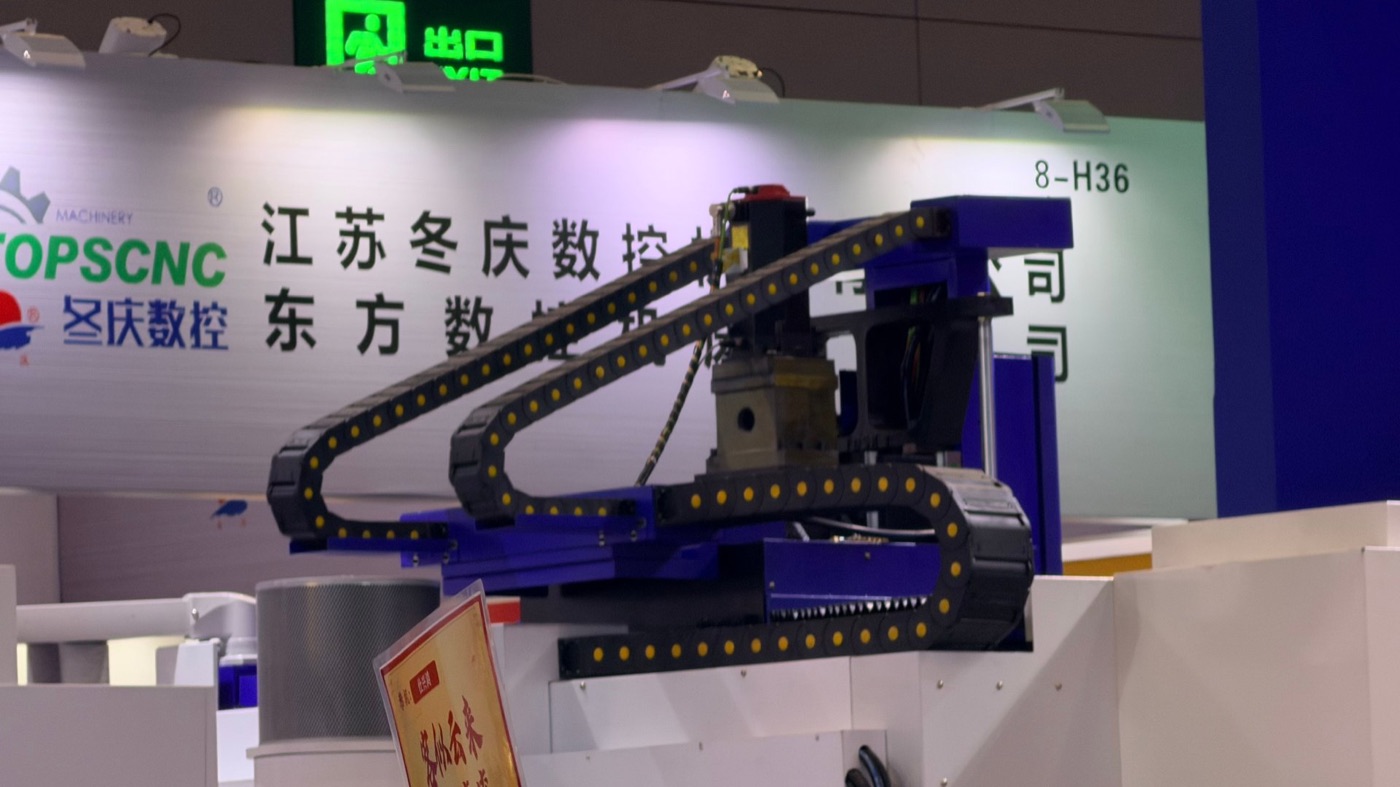
Почему гравировальный станок изнашивает цепь иначе
Гравировальный станок или лёгкий ЧПУ-фрезер разрушает кабельную цепь не нагрузкой, а повторами. Тяжёлый обрабатывающий центр делает, может быть, 40 циклов в час; небольшая гравировальная головка, идущая растровым проходом, меняет направление несколько раз в секунду — весь день, годами. Цепь короткая, кабели тонкие, ускорения высокие, а воздух полон мелкой абразивной пыли. Цепь, выбранная по каталогу только по внутренней ширине, выходит из строя за месяцы; тот же станок с правильно подобранной цепью работает столько же, сколько и сам станок.
В этом материале разобраны четыре решения, которые действительно определяют срок службы в этом классе станков: размер камеры под жгут, конструкция звена для больших чисел циклов, защита от стружки и пыли и выбор кабеля для непрерывного изгиба при малой нагрузке.
Реальный режим: короткий ход, много циклов
Прежде чем выбирать серию, измерьте режим работы, а не станок. Почти всё определяют три числа.
- Ход. На настольном гравере это 200–400 мм; на фрезере 1300 x 2500 мм по длинной оси до 2,6 м. Ход задаёт длину цепи, а длина цепи — допустимый радиус изгиба.
- Циклы в час. Растровый проход разворачивается на каждой строке. При шаге 0,3 мм и подаче 300 мм/с это около 100 разворотов в секунду на головке. Даже если цепь видит лишь часть из них, шарниры набирают миллионы циклов в неделю.
- Ускорение. Лёгкие порталы выходят на 5–20 м/с². Высокое ускорение сбивает плохо подобранную цепь с собственной осевой линии и утомляет жёсткий кабель.
Расчётный ресурс в этом классе указывают в циклах, а не в годах. Требуйте 5–10 млн циклов на малых осях и 2–5 млн на длинной оси портала, и сравнивайте у поставщиков именно это число, а не цену за метр.
Типовые размеры по классу станка
Таблица охватывает диапазон, в который попадает большинство гравировальных и фрезерных станков. Это отправная точка для запроса, а не замена обмеру реального жгута.
| Класс станка | Ход оси | Типовая внутренняя высота | Что проверить первым |
|---|---|---|---|
| Настольный гравер, стол 300–600 мм | 0,2–0,5 м | 15–25 мм | Минимальный радиус кабеля шпинделя |
| Фрезер для вывесок, 1300 x 2500 мм | 1,3–2,6 м | 25–40 мм | Прогиб и опора на длинной оси |
| Гравер по камню или стеклу с линиями воды | 0,6–1,5 м | 35–50 мм | Жёсткость шланга и зазор камеры |
| Лазерный гравер, закрытая оптика | 0,3–1,2 м | 15–30 мм | Попадание пыли в шарниры |
| Многошпиндельный фрезер, 4–8 шпинделей | 1,5–3 м | 40–60 мм | Масса жгута и число кабелей |
Камеру считают по жгуту, а не по разъёму
Самая частая ошибка на гравировальном станке — измерить самый крупный разъём и взять камеру, в которую он едва входит. Разъём проходит один раз, а кабель изгибается в камере миллионы раз. Камера должна быть такой, чтобы жгут мог в ней двигаться.
- Разложите кабели и шланги плоско, рядом, так, как они лягут в цепи. Измерьте общую ширину и добавьте 10–15 % на подвижность.
- Высота набора должна быть не более примерно 1,2 диаметра самого толстого кабеля, чтобы жгут укладывался в один слой плюс один.
- Оставьте не менее 10 % свободной высоты над жгутом. Жгут, прижатый к потолку камеры, протрёт оболочку на изгибе.
- Отделите пневмошланги от сигнальных кабелей вертикальной перегородкой и выведите шланги на внешнюю сторону изгиба, где больше места.
- Никогда не оставляйте кабель свободно в слишком большой камере: он будет биться при каждом развороте и сломается у разъёма.
Если расчётная камера попадает между двумя складскими размерами, берите больший. Разница в цене мала, разница в ресурсе — нет.
Пыль, стружка и абразивная мелочь
Гравировка даёт мелкую пыль, а не стружку. Древесная пыль, акриловая стружка, стеклянный и каменный порошок ведут себя внутри цепи одинаково: садятся в шарнир между двумя звеньями и работают как абразивная паста. Три конструктивные детали важнее любого фильтра.
- Открытое или закрытое звено. Для сухой пыли открытое звено даёт порошку высыпаться. Для мокрой обработки с туманом СОЖ закрытое звено не пускает стружку. Не смешивайте оба решения на одном станке.
- Зазор в шарнире. Шарнир с большим рабочим зазором самоочищается, но изнашивается быстрее. Плотный шарнир не пускает пыль, но запирает то, что попало. На гравере задавайте шарнир с нормированным зазором и гладкой непористой поверхностью пальца.
- Место установки. Ставьте цепь с той стороны портала, что противоположна зоне резания, или поставьте над ней простой листовой экран. Алюминиевая крышка 1 мм обычно удваивает ресурс на камне и стекле.
На станках по углеволокну, стеклопластику и абразивным композитам считайте цепь расходником и осматривайте шарниры при каждом обслуживании. Ни одна конструкция звена не выдерживает такую пыль бесконечно.
Выбор кабеля для частого изгиба при малой нагрузке
Цепь — только половина системы. На гравировальном станке первым обычно выходит кабель: стандартный гибкий кабель с витым проводником рвётся жила за жилой у зажима.
| Требование | Что задавать | Почему иначе откажет |
|---|---|---|
| Проводник | Тонкая жила, тросовая скрутка, класс 6 и выше | Грубая жила наклёпывается и трескается на изгибе |
| Оболочка | PUR или TPE, низкая адгезия, гладкая поверхность | ПВХ слипается сам с собой и со стенкой камеры |
| Радиус изгиба | Не менее 7,5 диаметра кабеля при постоянном изгибе | Ниже — экран раскрывается за недели |
| Экран | Обмотанная фольга плюс оплётка, либо только оплётка | Спиральный экран раскручивается на каждом цикле |
| Крепление | Индивидуальные зажимы с двух концов, жгут свободен между ними | Зажим с одной стороны протягивает кабель по цепи |
Кабели шпинделя требуют отдельного внимания. Кабель шпинделя 2,2 кВт диаметром 15 мм требует радиуса не менее 110 мм, и это часто вынуждает перейти на следующий размер цепи. Проверьте это до утверждения цепи, а не после сборки станка.
Шум и вибрация на лёгком портале
На лёгком алюминиевом портале кабельная цепь может оказаться самым шумным узлом станка. Цепь идёт на высокой скорости по короткому участку, и каждый удар звена передаётся прямо в профиль. Помогают три изменения.
- Примените звенья с эластомерным демпфером или конструкцию с качением вместо жёсткого пластикового упора.
- Держите цепь прямой и горизонтальной; небольшой боковой преднатяг заставляет звенья щёлкать на каждом развороте.
- Поставьте резиновую прокладку между кронштейном и профилем портала. Стоит почти ничего и снимает большую часть структурного шума.
Если станок работает в цеху, где оператор стоит рядом восемь часов, это пункт спецификации, а не дополнение для комфорта.
Крепление и опора при коротком ходе
Оси с коротким ходом часто крепят с двух концов, и цепь просто образует петлю без направляющего лотка. Это работает примерно до 1,5 м перемещения, если цепь достаточно жёсткая, чтобы оставаться в плоскости. Дальше нижняя ветвь начинает провисать, и звенья трутся друг о друга.
- Поддержите нижнюю ветвь направляющей из нержавеющей стали или полимера, не оставляйте её висеть.
- Совместите два кронштейна по высоте в пределах 0,5 мм; ступеньки 1 мм на неподвижном конце достаточно, чтобы цепь ушла со своей траектории.
- Примените кронштейн с продолговатым отверстием, чтобы цепь можно было подтянуть после монтажа, а не жёсткий шаблон отверстий.
- На подвижном портале крепите кронштейн к обработанной поверхности, а не к сварной трубе. Сварочные деформации проявляются как скручивание цепи.
Точки осмотра, которые действительно отказывают
При пусконаладке пометьте цепь у неподвижного конца и запишите дату. Далее проверяйте пять пунктов при каждом обслуживании.
- Износ шарнира. Держите цепь вертикально и смотрите, не открывается ли зазор между звеньями; больше 1 мм люфта — шарнир выработан.
- Следы на оболочке. Полированная полоса на кабеле показывает место трения о камеру. Сдвиньте кабель или добавьте перегородку.
- Момент зажимов. Подтяните зажимы на 500 часах, далее ежегодно. Осадка нормальна.
- Длина цепи. Цепь, удлинившаяся более чем на 1 %, имеет изношенные шарниры и начнёт идти неровно.
- Уплотнение пыли. Продувайте шарниры сухим воздухом при каждом обслуживании; не мойте цепь СОЖ или растворителем.
Чек-лист для запроса
Пришлите эти семь пунктов вместе с запросом, и поставщик подберёт рабочую цепь за один проход, а не за три.
- Тип и ориентация оси с длиной хода в миллиметрах.
- Частота циклов и требуемый расчётный ресурс в циклах.
- Полный список кабелей и шлангов с наружными диаметрами, массой на метр и минимальными радиусами.
- Максимальные ускорение и скорость оси.
- Среда: сухая пыль, туман СОЖ или и то и другое, плюс температура окружающей среды.
- Доступное место монтажа, включая высоту над цепью.
- Должна ли цепь идти в лотке, по направляющей или без опоры.
С этими семью ответами размер камеры, радиус изгиба, серия и длина получаются напрямую, а полученное предложение можно сравнивать между поставщиками на равных.
Нужна кабельная цепь для гравировального станка или ЧПУ-фрезера?
Сообщите тип станка, размер оси, число кабелей, скорость и условия работы цепи — стружка, пыль, СОЖ или диэлектрик. Вы получите подходящую серию и марку материала — как правило, в течение одного рабочего дня.
Кабельная цепь для электроэрозионных и проволочно-вырезных станков
Кабельная цепь для вертикальной оси станка: висячий монтаж
Связанная статья