Energiekette für Graviermaschinen und CNC-Fräsen: Auslegungsleitfaden
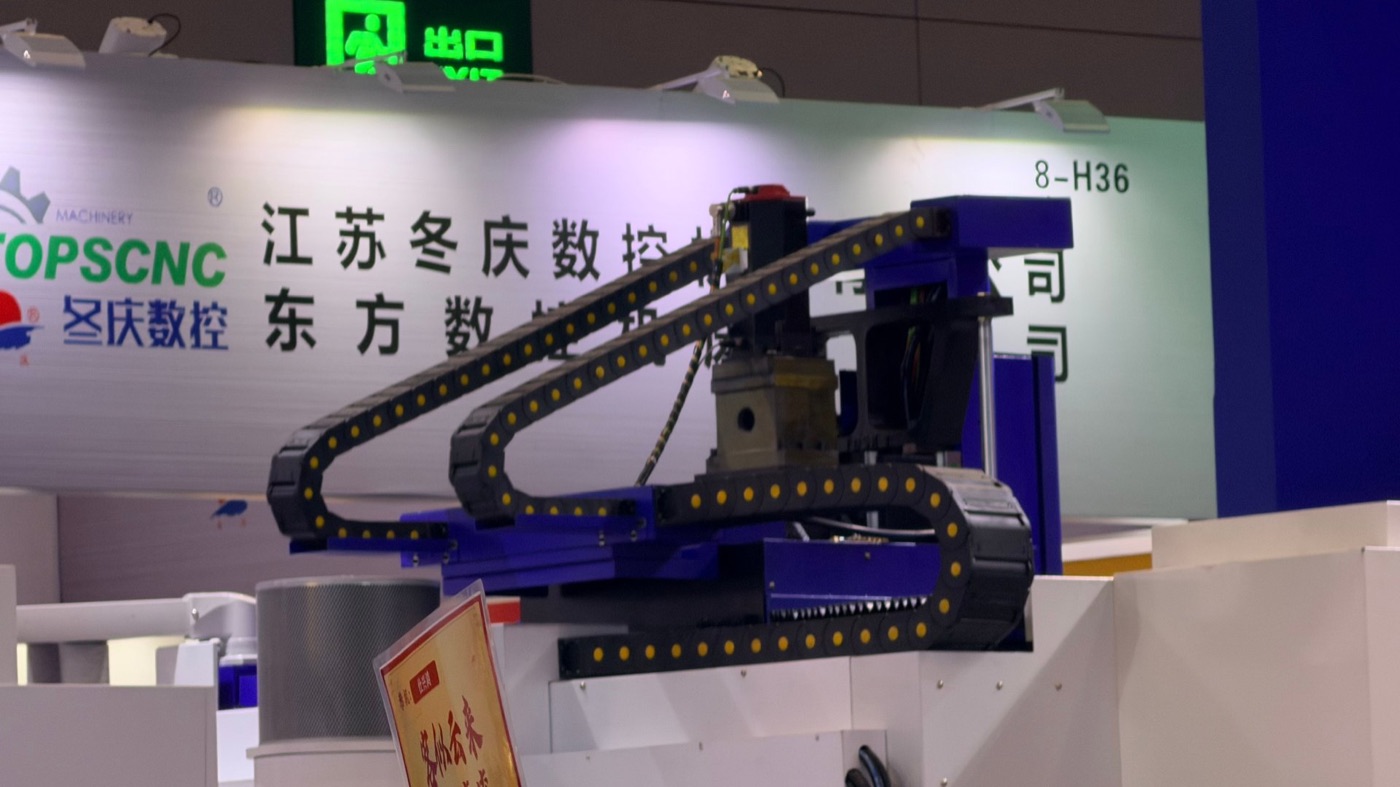
Warum eine Graviermaschine Energiekerten anders verschleißt
Eine Graviermaschine oder eine leichte CNC-Fräse zerstört eine Energiekette nicht durch Last, sondern durch Wiederholung. Ein schweres Bearbeitungszentrum schafft vielleicht 40 Zyklen pro Stunde; ein kleiner Gravierschlitten auf einer Rasterbahn kehrt mehrmals pro Sekunde die Richtung um, tagelang, jahrelang. Die Kette ist kurz, die Kabel sind dünn, die Beschleunigung ist hoch, und die Umgebungsluft ist voller feiner Schleifstäube. Eine Kette, die nur nach der Innenbreite aus dem Katalog gewählt wurde, fällt in Monaten aus; dieselbe Maschine mit einer richtig ausgelegten Kette läuft so lange wie die Maschine selbst.
Dieser Leitfaden behandelt die vier Entscheidungen, die die Lebensdauer in dieser Maschinenklasse tatsächlich bestimmen: die Kammergröße um das Bündel, die Gliedkonstruktion für hohe Takte, den Schutz vor Spänen und Staub und die Kabelauswahl für dauerbiegebeanspruchung bei geringer Last.
Der echte Lastfall: kurzer Hub, viele Zyklen
Messen Sie vor der Serienwahl den Lastfall, nicht die Maschine. Drei Zahlen entscheiden fast alles.
- Hub. Bei einem Tischgraviersystem sind das 200 bis 400 mm, bei einer 1300 x 2500 mm Fräse bis 2,6 m auf der langen Achse. Der Hub bestimmt die Kettenlänge, und die Kettenlänge bestimmt den Biegeradius, den Sie sich leisten können.
- Zyklen pro Stunde. Eine Rastergravur kehrt an jeder Zeile um. Bei 0,3 mm Zeilenabstand und 300 mm/s Vorschub sind das rund 100 Umkehrungen pro Sekunde am Kopf. Auch wenn die Kette nur einen Bruchteil davon sieht, erleben die Gelenke Millionen Zyklen pro Woche.
- Beschleunigung. Leichte Portale erreichen 5 bis 20 m/s². Hohe Beschleunigung zieht eine falsch dimensionierte Kette aus ihrer Mittellinie und ermüdet ein steifes Kabel.
Die Auslegungslebensdauer wird in dieser Klasse in Zyklen angegeben, nicht in Jahren. Fordern Sie 5 bis 10 Millionen Zyklen an den kleinen Achsen und 2 bis 5 Millionen an der langen Portalachse – und vergleichen Sie diese Zahl zwischen Anbietern statt des Meterpreises.
Typische Größen nach Maschinenklasse
Die Tabelle deckt den Bereich der meisten Gravur- und Fräsmaschinen ab. Sie ist ein Startpunkt für die Anfrage, kein Ersatz für das Ausmessen des tatsächlichen Bündels.
| Maschinenklasse | Achshub | Typische Innenhöhe | Zuerst prüfen |
|---|---|---|---|
| Tischgraviersystem, 300 – 600 mm Tisch | 0,2 – 0,5 m | 15 – 25 mm | Mindestbiegeradius des Spindelkabels |
| Schilderfräse, 1300 x 2500 mm | 1,3 – 2,6 m | 25 – 40 mm | Durchhang und Stützung auf der langen Achse |
| Stein- oder Glasgravur mit Wasserleitungen | 0,6 – 1,5 m | 35 – 50 mm | Schlauchsteifigkeit und Kammerfreiraum |
| Lasergravur, gekapselte Optik | 0,3 – 1,2 m | 15 – 30 mm | Staubeintritt in die Gelenke |
| Mehrspindel-Fräse, 4 bis 8 Spindeln | 1,5 – 3 m | 40 – 60 mm | Bündelgewicht und Kabelanzahl |
Die Kammer um das Bündel auslegen, nicht um den Stecker
Der häufigste Auslegungsfehler an einer Graviermaschine ist, den größten Stecker zu messen und eine Kammer zu wählen, die gerade eben passt. Der Stecker läuft einmal durch; das Kabel biegt sich millionenfach durch die Kammer. Die Kammer muss so groß sein, dass sich das Bündel in ihr bewegen kann.
- Legen Sie Kabel und Schläuche flach nebeneinander aus, so wie sie in der Kette sitzen. Messen Sie die Gesamtbreite und addieren Sie 10 bis 15 % für die Bewegung.
- Die Stapelhöhe sollte höchstens etwa das 1,2-Fache des dicksten Einzelkabels betragen, damit sich das Bündel in einer Lage plus einer anordnet.
- Lassen Sie mindestens 10 % freie Höhe über dem Bündel. Ein eng an die Kammerdecke gepacktes Bündel scheuert im Bogen durch den Mantel.
- Trennen Sie Pneumatikschläuche mit einem vertikalen Steg von den Signalkabeln und legen Sie die Schläuche auf die Außenseite des Bogens, wo mehr Platz ist.
- Führen Sie niemals ein Kabel lose in einer viel zu großen Kammer; es peitscht bei jeder Umkehr und bricht am Stecker.
Fällt die berechnete Kammer zwischen zwei Lagerößen, nehmen Sie die größere. Der Kostenunterschied ist klein, der Lebensdauerunterschied nicht.
Staub, Späne und schleifende Feinteile
Gravieren erzeugt feines Pulver, keine Späne. Holzstaub, Acrylspäne, Glaspulver und Steinmehl verhalten sich im Inneren einer Kette gleich: Sie setzen sich in das Gelenk zwischen zwei Gliedern und wirken als Schleifpaste. Drei Konstruktionsdetails zählen mehr als jeder Filter.
- Offenes oder geschlossenes Glied. Bei trockenem Staub lässt ein offenes Glied das Pulver herausfallen. Bei Nassbearbeitung mit Kühlmittelnebel hält ein geschlossenes Glied die Späne draußen. Beides nie an einer Maschine mischen.
- Gelenkspiel. Ein Gelenk mit großem Laufspiel reinigt sich selbst, verschleißt aber schneller. Ein enges Gelenk hält Staub draußen, schließt aber ein, was hineinkommt. An einer Graviermaschine ein Gelenk mit definiertem Spiel und glatter, nicht poröser Bolzenoberfläche vorgeben.
- Montageort. Montieren Sie die Kette auf der von der Schneidzone abgewandten Portalseite oder setzen Sie eine einfache Blechabdeckung darüber. Eine 1 mm Aluabdeckung verdoppelt bei Stein- und Glasbearbeitung in der Regel die Lebensdauer.
Bei Maschinen für Kohlefaser, GFK oder schleifende Verbundwerkstoffe behandeln Sie die Kette als Verschleißteil und prüfen die Gelenke bei jeder Wartung. Keine Gliedkonstruktion übersteht diesen Staub dauerhaft.
Kabelauswahl für hochzyklische Biegung bei geringer Last
Die Kette ist nur die Hälfte des Systems. An einer Graviermaschine sind meist die Kabel der erste Ausfall, weil ein Standard-Leitungskabel mit verseiltem Leiter Litze für Litze an der Schelle bricht.
| Anforderung | Was vorgeben | Warum es sonst ausfällt |
|---|---|---|
| Leiter | Feinstdraht, seilverseilt, Klasse 6 oder besser | Grober Draht verfestigt und reißt im Bogen |
| Mantel | PUR oder TPE, klebarm, glatte Oberfläche | PVC klebt an sich selbst und an der Kammerwand |
| Biegeradius | Mindestens 7,5 x Kabeldurchmesser bei Dauerbiegung | Darunter öffnet sich der Schirm in Wochen |
| Schirm | Gewickelte Folie plus Geflecht oder nur Geflecht | Ein Wendelschirm wickelt sich bei jedem Zyklus auf |
| Klemmung | Einzelklemmen an beiden Enden, Bündel dazwischen frei | Nur einseitig geklemmt zieht das Kabel durch die Kette |
Spindelkabel verdienen eigene Aufmerksamkeit. Ein Spindelkabel mit 2,2 kW und 15 mm Durchmesser braucht mindestens 110 mm Biegeradius, was oft die nächstgrößere Kette erzwingt. Prüfen Sie das, bevor Sie die Kette festlegen, nicht nachdem die Maschine gebaut ist.
Geräusch und Schwingung am leichten Portal
An einem leichten Aluminiumportal kann die Energiekette das lauteste Bauteil der Maschine sein. Die Kette läuft schnell auf kurzer Strecke, und jeder Gliedanschlag geht direkt in das Strangpressprofil. Drei Änderungen reduzieren das.
- Verwenden Sie Glieder mit Elastomerdämpfer oder Wälzkontakt-Konstruktion statt eines harten Kunststoffanschlags.
- Halten Sie die Kette gerade und waagerecht; eine leichte Seitenvorspannung lässt die Glieder bei jeder Umkehr klicken.
- Setzen Sie ein Gummipolster zwischen Halter und Portalprofil. Es kostet fast nichts und nimmt den größten Teil des Körperschalls auf.
Wird die Maschine in einer Werkstatt mit acht Stunden daneben stehendem Bediener betrieben, ist das ein Spezifikationspunkt und kein Komfortextra.
Montage und Stützung bei kurzem Hub
Kurzhubachsen werden oft beidseitig fest montiert, und die Kette läuft einfach als Schlaufe ohne Führungsrinne. Das funktioniert bis etwa 1,5 m Verfahrweg, wenn die Kette steif genug ist, in der Ebene zu bleiben. Darüber beginnt der untere Trum durchzuhängen und die Glieder reiben aneinander.
- Stützen Sie den unteren Trum mit einer Edelstahl- oder Polymer-Gleitauflage, statt ihn hängen zu lassen.
- Richten Sie die beiden Halter auf 0,5 mm in der Höhe aus; 1 mm Versatz am Festpunkt genügt, damit die Kette aus ihrer Bahn klettert.
- Verwenden Sie einen Halter mit Langloch, damit die Kette nach der Montage gespannt werden kann, kein festes Lochbild.
- An einem beweglichen Portal den Halter an eine bearbeitete Fläche setzen, nicht an ein geschweißtes Rohr. Schweißverzug zeigt sich als Kettenverwindung.
Prüfpunkte, die tatsächlich ausfallen
Markieren Sie bei der Inbetriebnahme die Kette am Festpunkt und notieren Sie das Datum. Prüfen Sie dann bei jedem Wartungsintervall fünf Dinge.
- Gelenkverschleiß. Halten Sie die Kette senkrecht und achten Sie auf einen Spalt zwischen den Gliedern; mehr als 1 mm Spiel bedeutet, das Gelenk ist verschlissen.
- Mantelspuren. Ein polierter Streifen am Kabelmantel zeigt, wo es an der Kammer reibt. Kabel versetzen oder Steg ergänzen.
- Klemmdrehmoment. Nach 500 Stunden nachziehen, danach jährlich. Setzverhalten ist normal.
- Kettenlänge. Eine Kette, die um mehr als 1 % länger geworden ist, hat verschlissene Gelenke und läuft unrund.
- Staubpackung. Bei jeder Wartung die Gelenke mit trockener Luft ausblasen; die Kette nie mit Kühlmittel oder Lösungsmittel waschen.
Checkliste für die Anfrage
Senden Sie diese sieben Angaben mit, und der Anbieter kann mit einem Durchgang eine brauchbare Kette anbieten statt mit drei.
- Achstyp und Einbaulage mit Hublänge in Millimetern.
- Taktzahl und geforderte Auslegungslebensdauer in Zyklen.
- Vollständige Kabel- und Schlauchliste mit Außendurchmessern, Metergewichten und Mindestbiegeradien.
- Maximale Beschleunigung und Geschwindigkeit der Achse.
- Umgebung: trockener Staub, Kühlmittelnebel oder beides, plus Umgebungstemperatur.
- Verfügbarer Bauraum einschließlich der Höhe über der Kette.
- Ob die Kette in einer Rinne, auf Gleitauflage oder ungestützt laufen muss.
Mit diesen sieben Antworten folgen Kammergröße, Biegeradius, Serie und Länge direkt, und das Angebot lässt sich zwischen Anbietern gleich für gleich vergleichen.
Sie brauchen eine Energiekette für eine Graviermaschine oder CNC-Fräse?
Nennen Sie uns Maschinentyp, Achsgröße, Kabelanzahl, Geschwindigkeit und die Umgebung der Kette – Späne, Staub, Kühlmittel oder Dielektrikum. Sie erhalten die passende Serie und Werkstoffgüte – in der Regel innerhalb eines Werktags.
Energiekette für Erodier- und Drahtschneidmaschinen: Öl, Wasser, Schlamm
Energiekette für vertikale Achsen: Leitfaden für Hängeachsen
Verwandter Artikel